前面聊过螺丝、卡扣、反插骨、裙边——那是塑胶壳体”怎么连、怎么扣”的四块基石。但真到了量产,还有三道工艺关绕不开:两件塑料怎么焊成一体?硬壳怎么长出一层软触感?厚壁件怎么既不缩痕又不超重?这就要请出塑胶结构的”三把工艺刀”:超声波焊接、双色注塑、气辅注塑。
超声波焊接靠高频振动(常见 20K)让塑料接合面摩擦生热、瞬间熔融再固结,把两个零件”焊”成一体。它适合卡扣替代不了的场景:要求密封的、怕螺丝柱开裂的、或者根本没位置下螺丝的薄壁件。设备带进口压电陶瓷换能器、线性滑轨保精度,还支持时间焊、深度焊、崩陷焊三种模式,按精度需求切换。对结构设计来说,它的价值是”少工序”——省掉点胶、拧螺丝、等固化,装配线直接过焊机。当然代价是焊线和能量导向筋得在出图时画对,否则一焊就溢料或焊不牢。
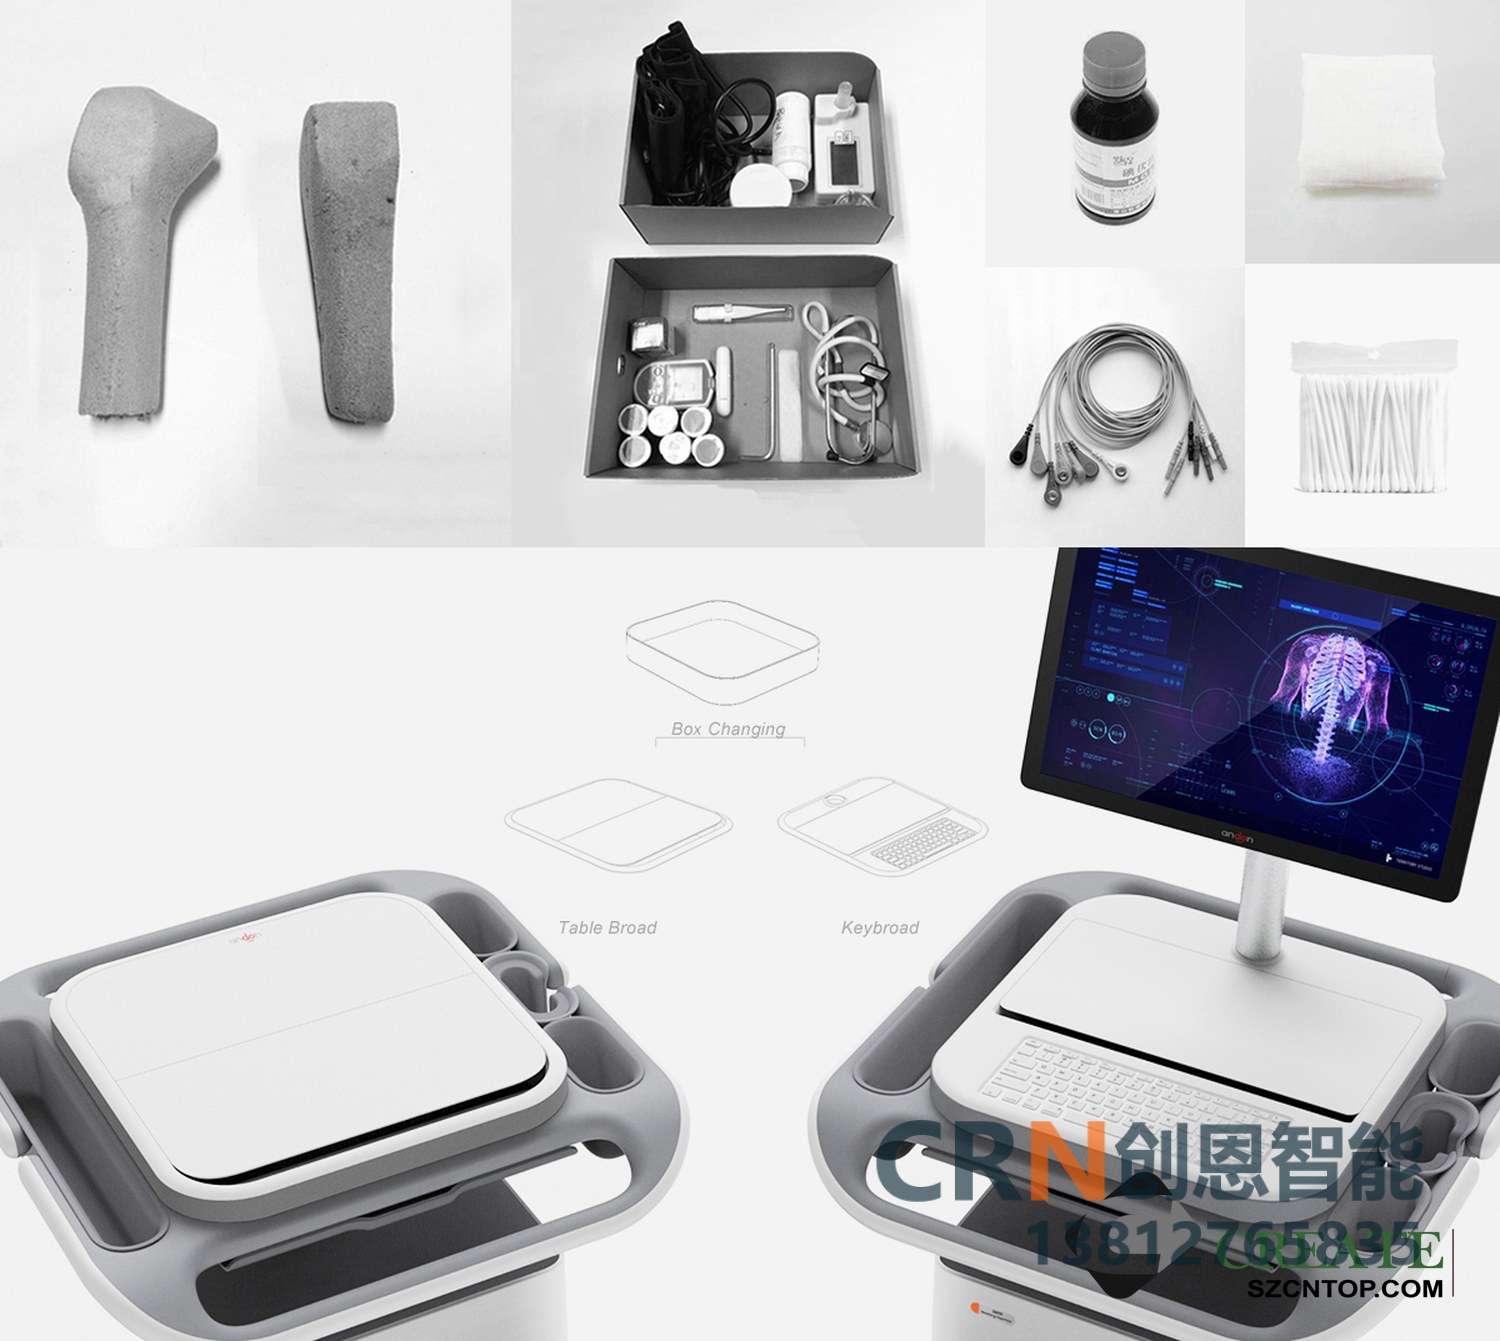
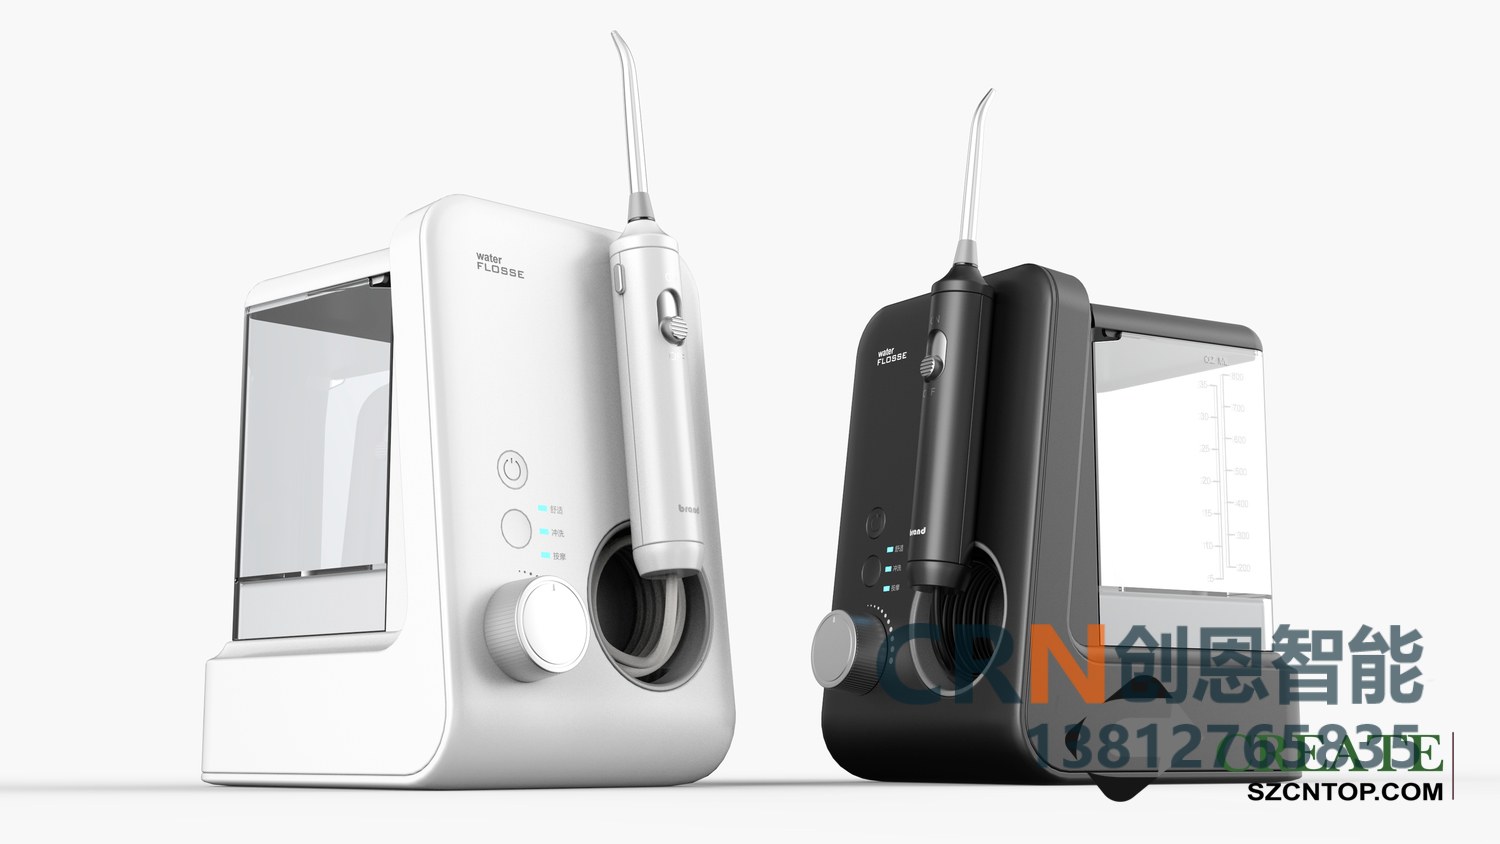
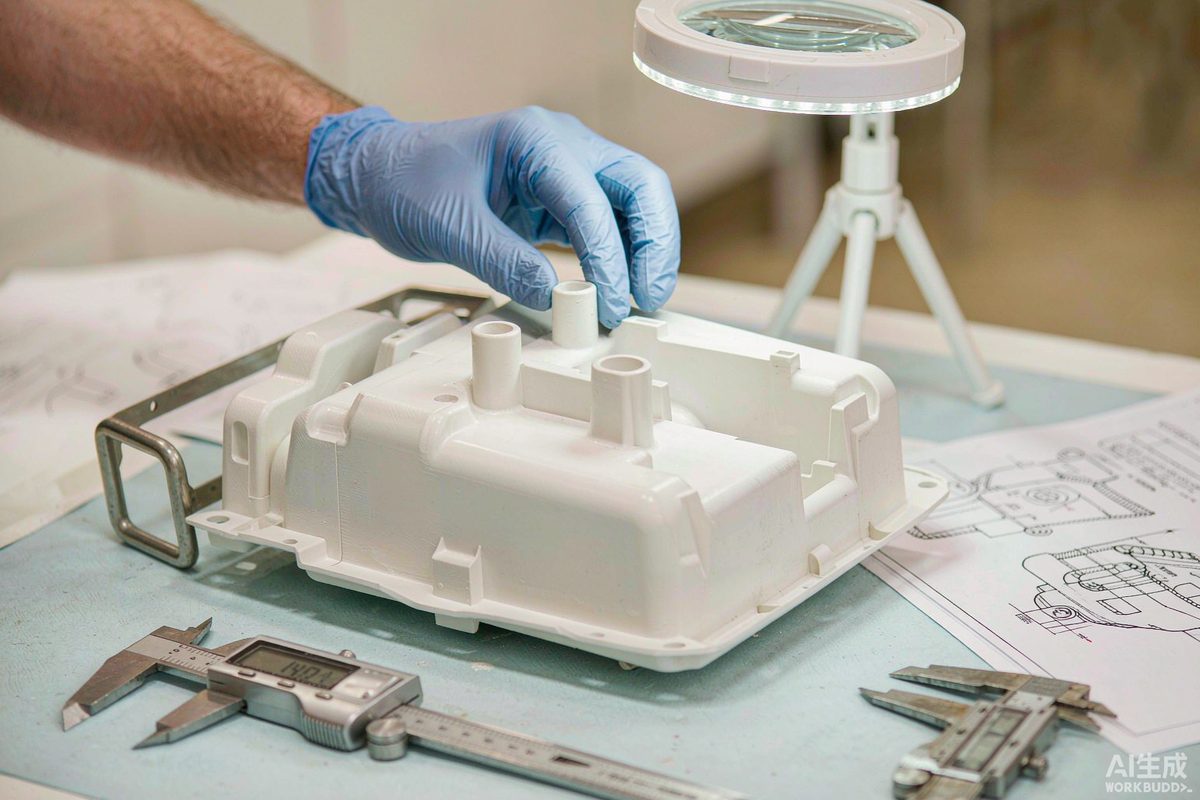
医疗装备外壳大量采用超声波焊接与卡扣组合:既要密封又要可拆,焊线与导向筋从第一稿就得画对(图为创恩·医疗装备塑胶结构设计案例)。
双色注塑(多组分注塑)的逻辑是:先打硬基材(PC/ABS 这类刚性料),模具转盘转 180°,再在同一副模里包一层软胶(TPU/TPE),两种材料在界面熔合成整体。硬基体保证强度,外层软胶负责防滑、减震、耐磕碰——消费电子里高端美容仪的一体化机身就是这么来的。关键要分清它和”二次包胶”:二次包胶是硬件先做好、人工塞进另一副模打软胶,靠物理包裹限位,缝大、易开胶;双色是同模转盘、界面熔合,稳定性根本不在一个量级。工艺窗口也窄,软硬胶料温差 ±5℃ 就能让结合力掉 30%,所以硬胶表面常做燕尾槽、微孔阵列做机械互锁。
气辅注塑(气体辅助注塑)专治厚壁和异形件的老大难。流程是:先注 70%–95% 的熔体,立刻注入高压氮气(约 1000–3000 psi)把熔体往壁薄处推、在厚区形成中空气道,气体保压补偿冷却收缩,最后排气顶出。它一举三得:消除缩痕和翘曲、省料减重、还降低锁模力和能耗。典型用在厚壁结构件、大型平板、管状中空件。难点在气道设计——气体天然往厚区跑,气道画错就表面气纹、壁厚不均。对工业设计师来说,这意味着大尺寸外壳可以既轻又挺,不用靠加筋加到丑。
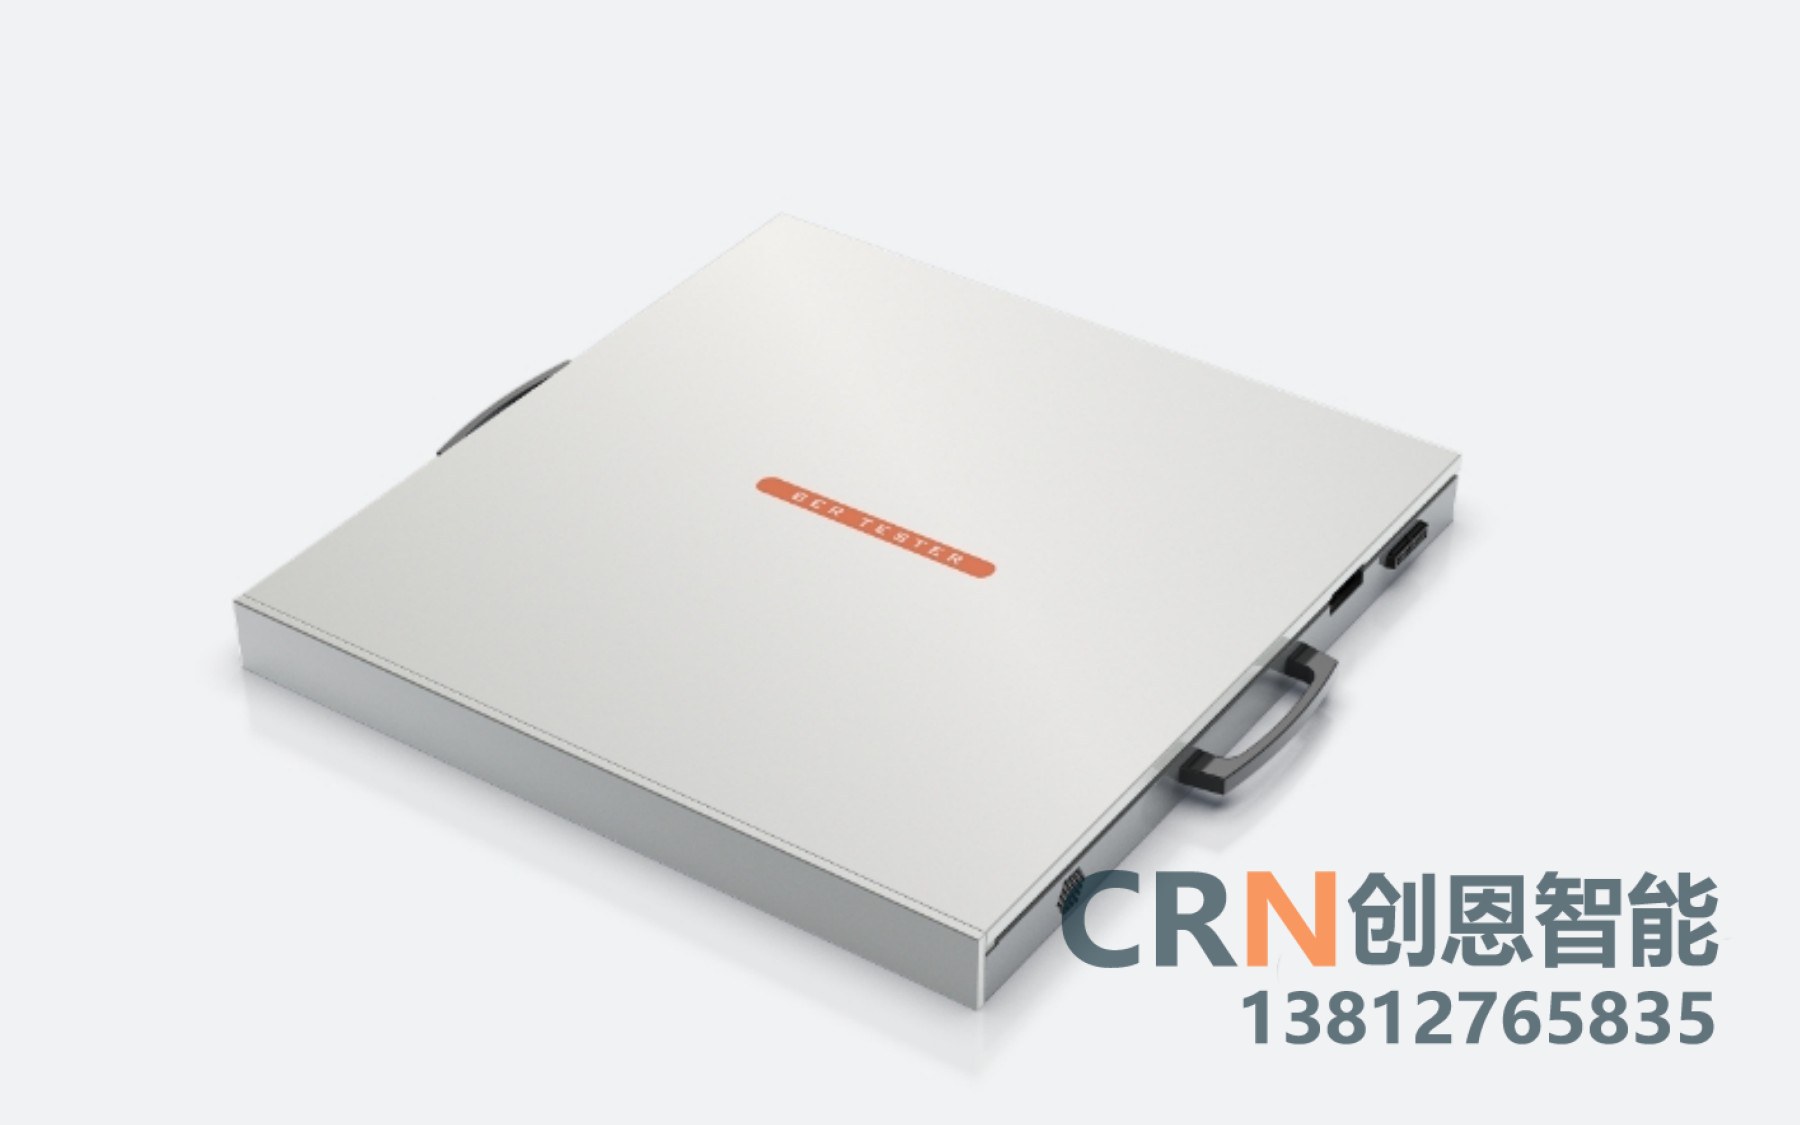
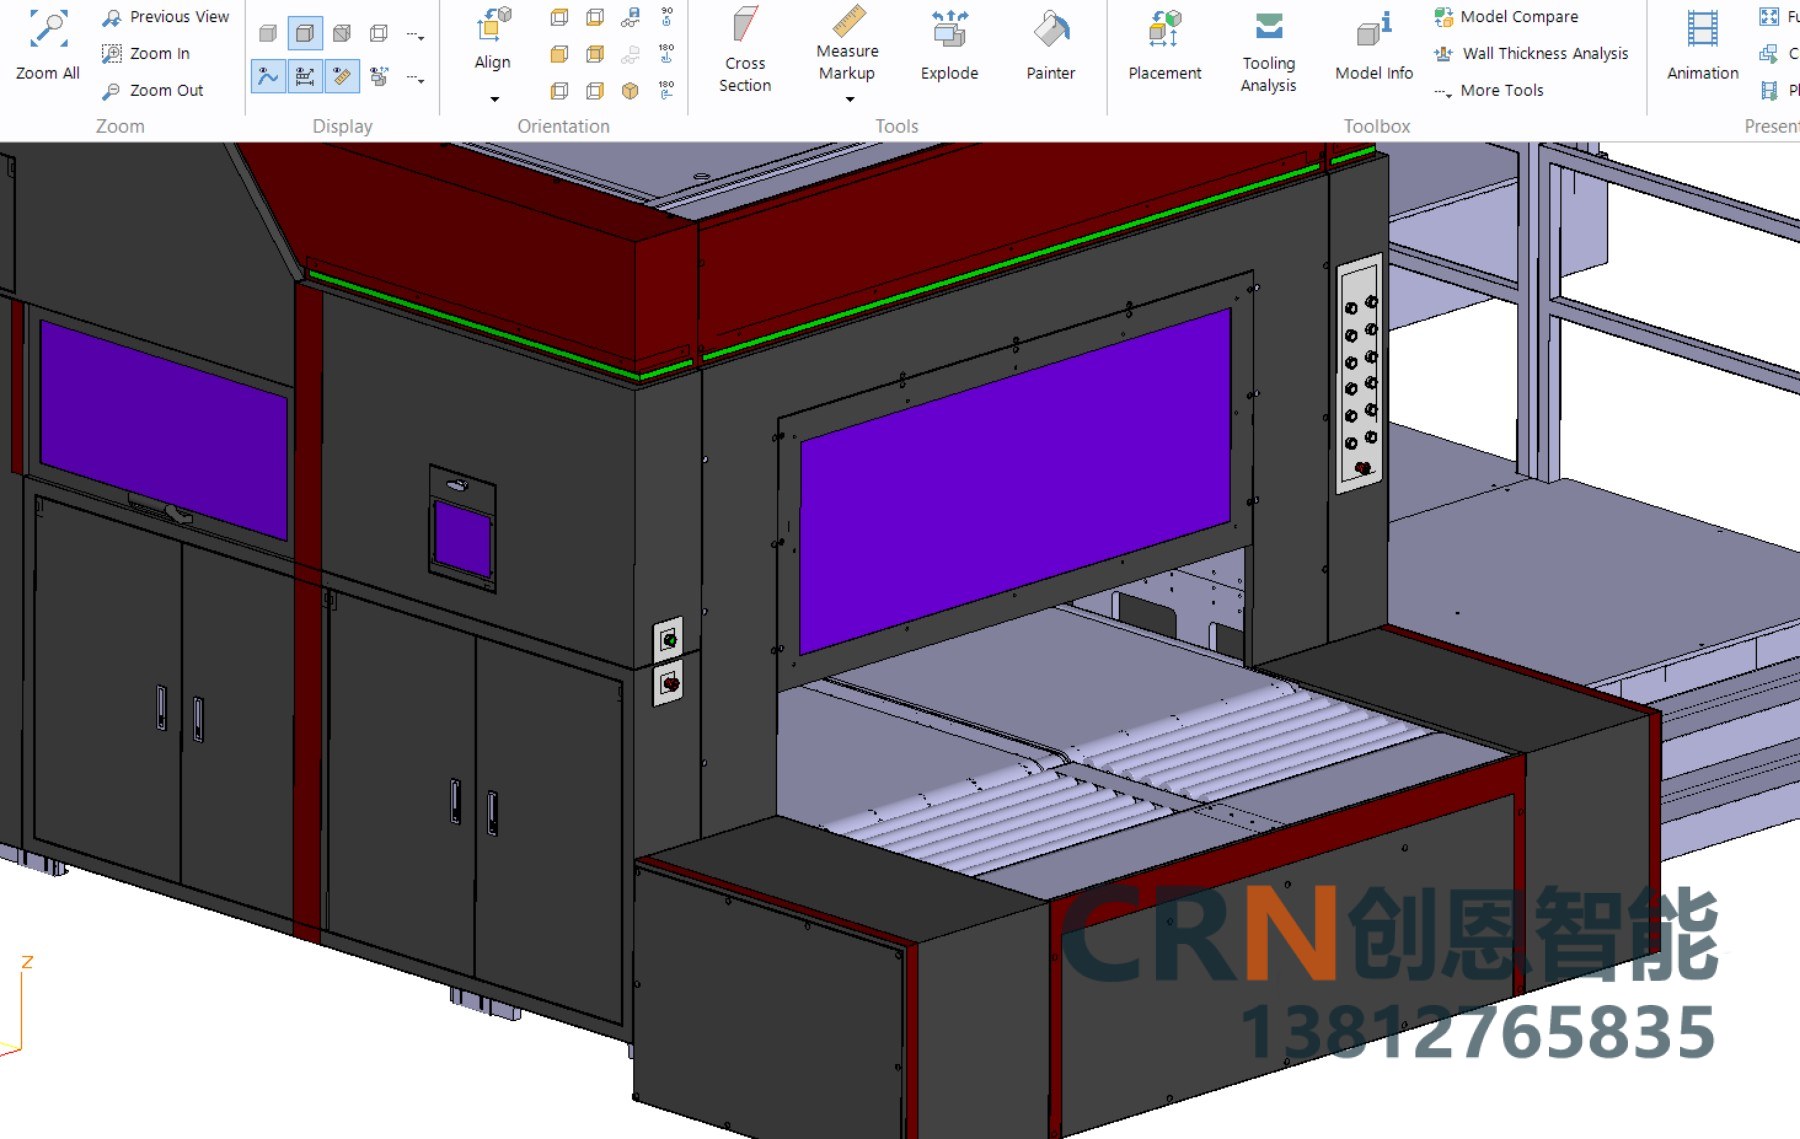
医疗与实验室设备的外壳,往往同时用到卡扣、超声焊接与气辅注塑:密封、减重、去缩痕一体统筹(图为创恩·实验设备塑胶结构设计案例)。
把前面的螺丝/卡扣/反插骨/裙边和今天这三把刀合起来看,塑胶结构其实是一张完整的图:螺丝和卡扣管”可拆连接”,超声焊接管”永久密封连接”,双色管”软硬一体成型”,气辅管”厚壁减重去缺陷”,反插骨和裙边管”对位与收口”。我们做产品设计时习惯在 DFM 评审里把它们一起排:哪里该焊、哪里该扣、哪里该双色、哪里该气辅,开模前就定死,免得模具出来再返工。
这三类工艺的坑都在细节:超声焊线角度、双色温差窗口、气辅气道走向,图纸上看不出,一上机就现形。我们的做法始终是:结构设计出图后先用3D打印打一版壳,专门验证卡扣手感和装配顺序;关键配合面(尤其是要超声焊接或双色的位置)再上CNC手板,用接近量产的料跑一遍,确认焊得牢、软胶不掉、气道没气纹,才放心开模——开完模再改这些,代价比消费电子高一个量级。
苏州工业设计知库站在做塑胶壳体结构设计时,把超声波焊接、双色注塑、气辅注塑和螺丝卡扣当成一套体系来统筹,而不是各管一段。我们建议客户出图后先用 3D打印 打样验证卡扣与装配,关键要焊接或双色的配合面再上 CNC手板 跑一遍量产料——这三类工艺的坑都在细节里,开完模再改代价太高。