大尺寸薄壁注塑件最怕两股料流交汇留下熔接痕。顺序阀热流道(SVG)用可控阀门按顺序开启浇口,主动控制熔体填充路径,能把熔接痕消除或”赶”到非外观面。它是汽车保险杠这类大件的标配,也是结构设计该懂的工艺——不懂浇口逻辑,图纸就白画。
SVG的核心是阀门开合时序。我们做结构设计时和模厂对齐浇口位置和开启顺序,让料流从一端推到另一端、不回头交汇。顺序错了,熔接痕反而更明显,甚至困气烧焦,整批件报废,省下的模具费全赔进去,还误了交期。
图为创恩·工业设计案例(示意)。
SVG让填充更稳、保压更匀,锁模压力和残余应力都降,尺寸精度提升。对产品设计来说,意味着大尺寸件也能薄壁化、轻量化,且变形小,整机装配更服帖,不用靠垫片救场,长期可靠性也更好,售后省心。
SVG是模具侧工艺,但浇口逻辑在结构设计阶段就该定。我们出图会标潜在熔接痕区和外观面优先级,提醒客户:这道工艺的降本前提是结构先把填充路径想清楚,否则阀门再聪明也救不了烂分件,模具只是执行者而已,锅得结构背。
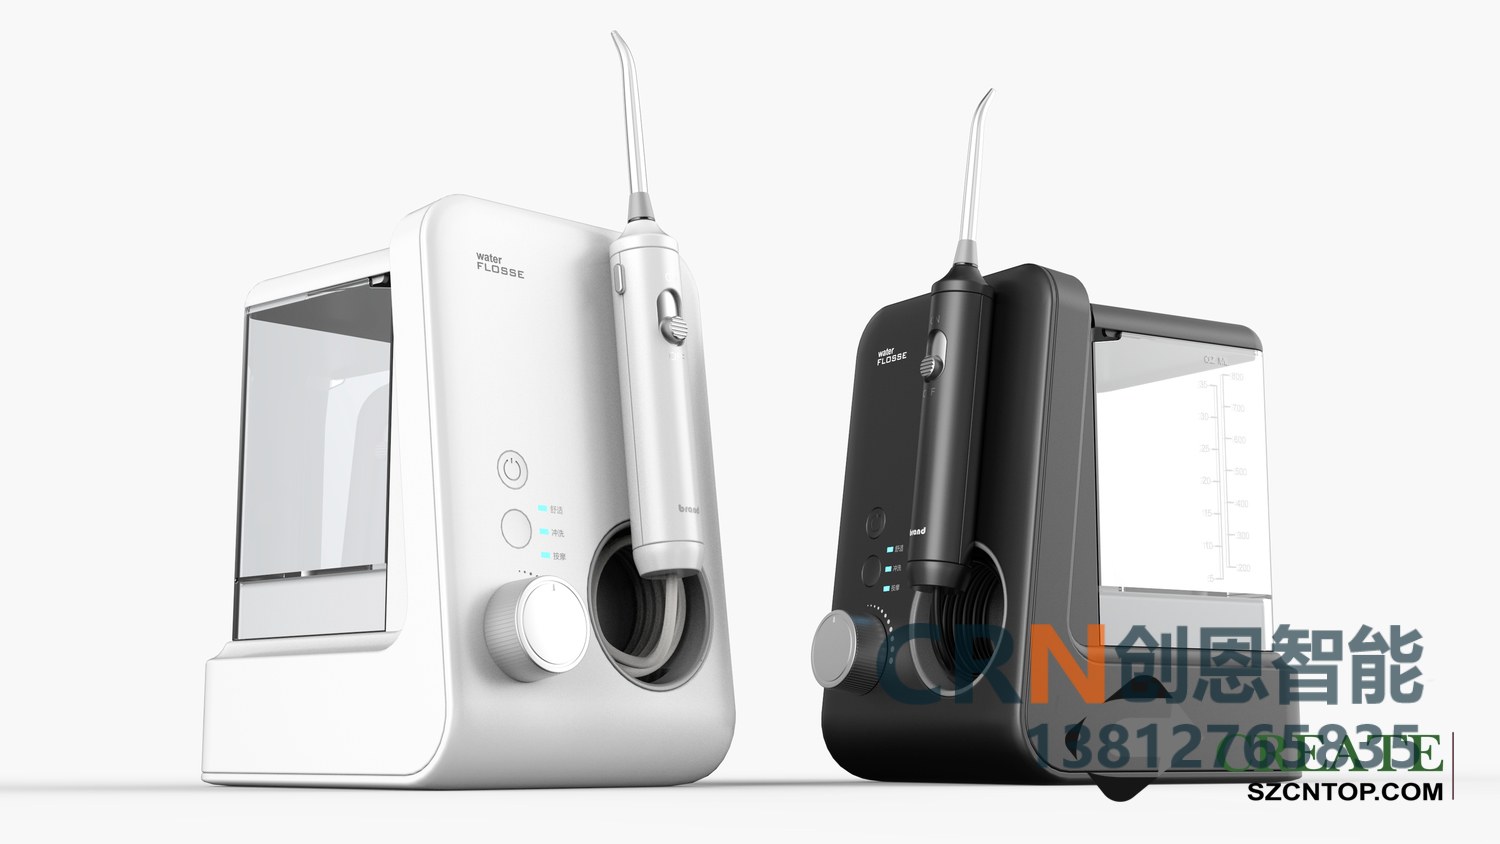
图为创恩·产品设计案例(示意)。
SVG是模具侧工艺,但浇口逻辑在结构设计阶段就该定。我们出图会标潜在熔接痕区和外观优先级,这道工艺的降本,前提是结构先把填充路径想清楚——把填充路径画进图纸,模具厂才有据可依,评审不打架。一句话:结构定路径,模具执行,别让阀门替你背锅。
塑料熔体在模具里流动时,如果遇到型芯、孔洞或者多股料流汇合,两股料流的”前锋”相遇后无法完全融合,就形成了熔接痕。它的危害有两方面:一是外观——在光面件上是一道可见的细线;二是强度——熔接处的分子链没有充分缠结,强度通常只有本体的 60% 到 80%,是结构上的薄弱环节。所以熔接痕无法完全消除,只能尽量把它赶到不重要或者看不见的位置。
控制熔接痕最有效的办法是优化浇口位置和数量。基本原则是:让熔接痕形成在强度要求低、不影响外观的区域;通过调整浇口位置改变料流汇合的角度,汇合角越大熔接痕越弱(两股料流正面相撞最差,同向汇合最好);在熔接痕可能出现的位置设置溢料井(也叫过料井),把冷料带过去,让两股料流都是”热”的再汇合。模流分析在这里非常有用,能在开模前预测熔接痕的位置和强度。
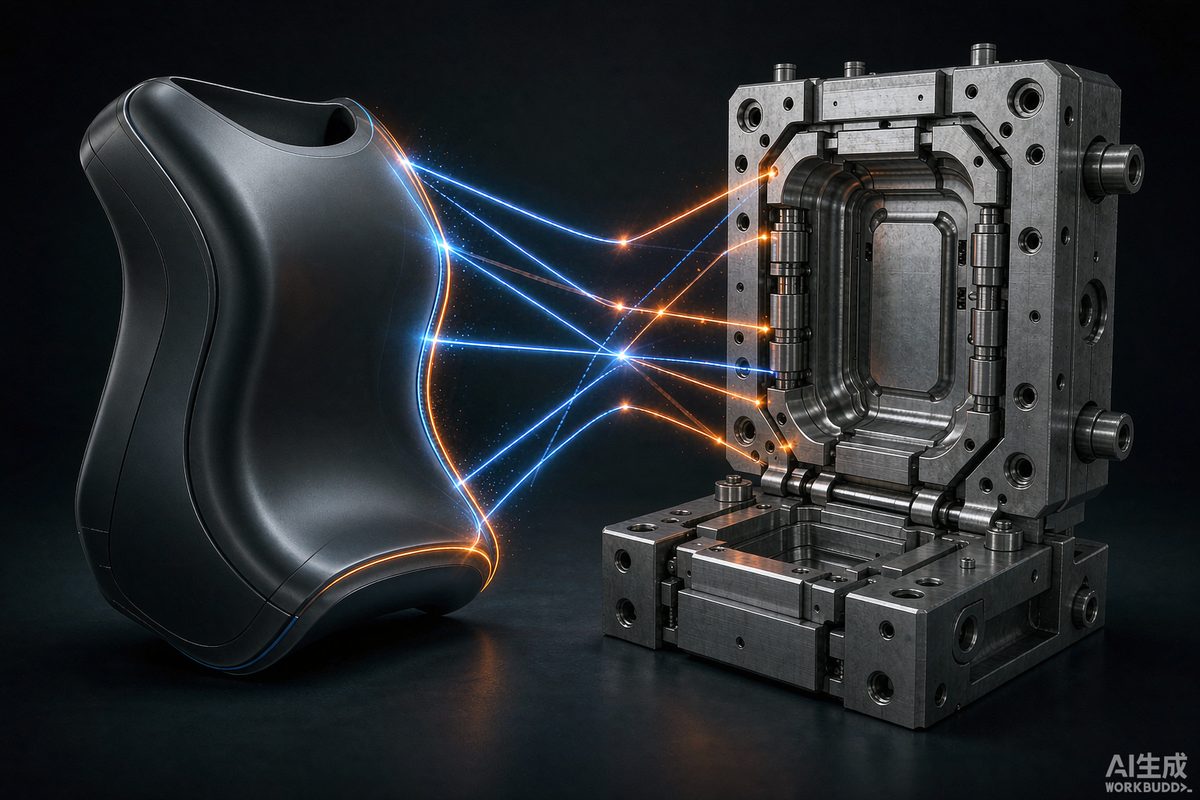
普通热流道的多个浇口同时打开,料流必然在多处汇合,形成多道熔接痕。顺序阀(SVG,Sequential Valve Gate)的做法是给每个浇口装一个由液压或者气压控制的针阀,按程序依次开启:先开最远的浇口,料流到达一定位置后再开启下一个,让料流像”接力”一样单向推进,避免多股料流对撞。这样能把熔接痕数量从多道减少到一道,甚至可以完全消除大平面上的熔接痕。
顺序阀热流道的成本显著高于普通热流道——每个浇口都要一套阀针和控制系统,热流道板也更复杂,模具成本通常增加三成以上,而且调试需要经验。它的价值体现在对外观要求极高的大面积零件上:汽车保险杠、大型家电面板、显示器外壳这类产品,表面不允许有任何熔接痕,顺序阀几乎是唯一解。对于小零件或者外观要求不高的内部结构件,用常规热流道加浇口优化就够了,没必要上顺序阀。
苏州工业设计知库站做大尺寸薄壁件时,会提前和模厂对齐SVG阀门时序与浇口位置,把熔接痕赶到非外观面。我们出图标潜在熔接痕区和外观优先级,这道工艺的降本前提是结构先把填充路径想清楚。