薄壁件省料、轻便、显精致,但薄了易翘曲、缩痕、强度掉。平衡靠均匀壁厚、平缓过渡、用筋补强而不加厚。这是结构设计和模具的联合题——流长和补缩没算好,薄壁就废,轻量化的美梦变报废单。
壁厚突变处必缩痕、必应力。我们做结构设计时尽量拉平壁厚,必须变化时用斜面过渡。气辅注塑可帮厚区减重去缩痕,前面讲过。壁厚均匀不是保守,是薄壁件能活下来的前提,跳这一步后面全是坑,试模时全暴露。
图为创恩·工业设计案例(示意)。
要挺度又不想加厚,就加筋(rib)。但筋太厚反面缩痕。做产品设计时筋厚取壁厚的0.5–0.7倍、根部加圆角,既挺又不缩,这是薄壁补强的标准解法,别靠加厚蒙混,加厚就回到原点,还更重更贵。
薄壁件对工艺极敏感。我们建议客户用3D打印看形态、CNC手板验强度,并把流长告诉模厂定浇口——流长越长,所需注射压力越高,浇口位置和数量直接决定能不能打满、会不会短射,差一点整模废,前面全白干。
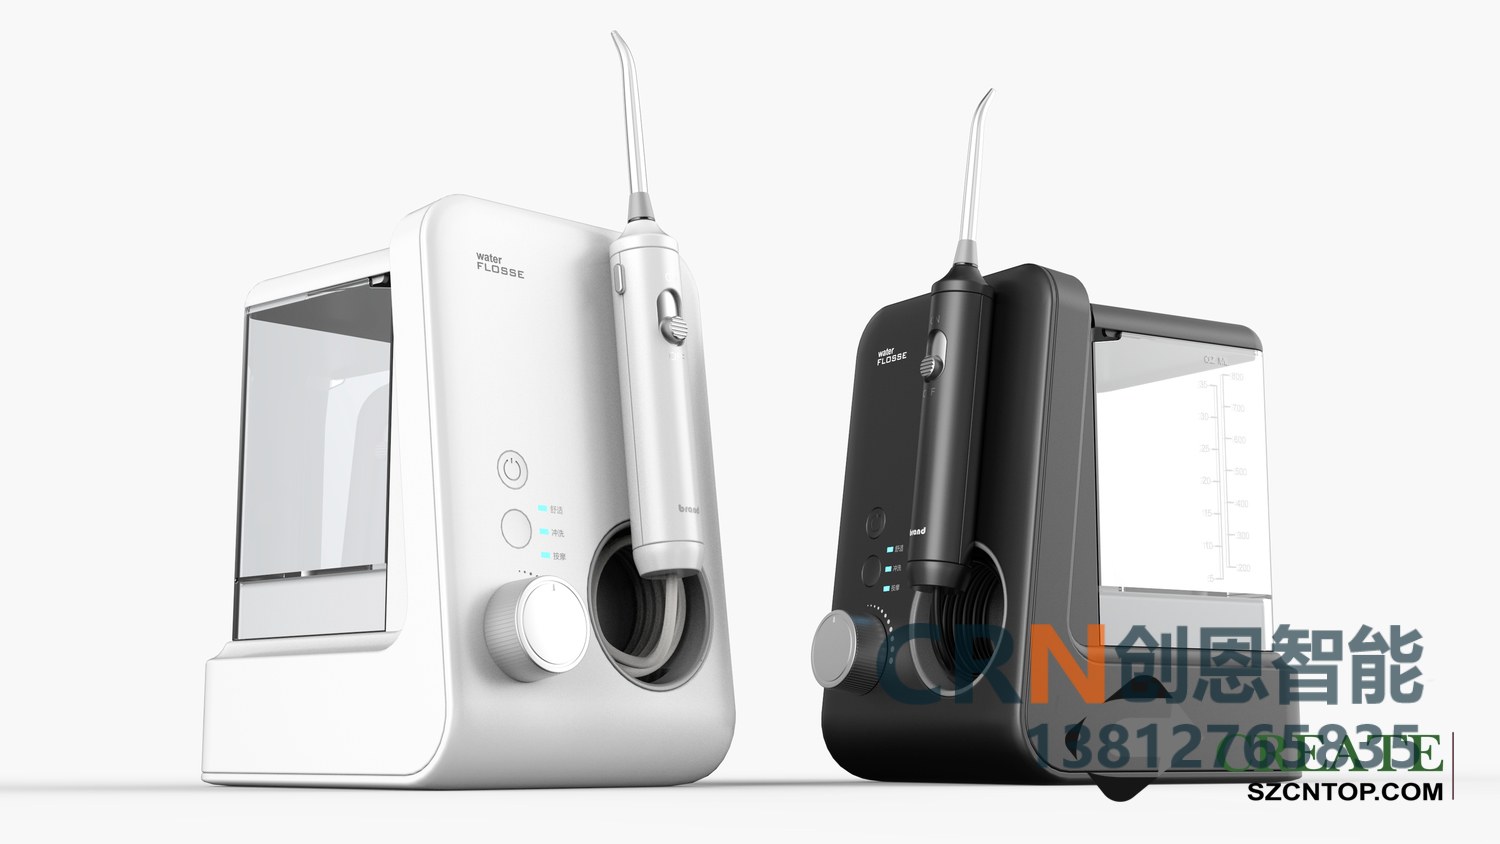
图为创恩·产品设计案例(示意)。
薄壁件对工艺极敏感。我们建议客户用3D打印看形态、CNC手板验强度,并把流长告诉模厂定浇口,别以为”薄”只是减料——薄壁是精密活,裸开模必翻车,省下的模具费不够赔,节奏全乱。我们常把流长、壁厚、浇口做成一张对照表发给模厂,让双方按同一份数说话,杜绝”差不多”三个字毁掉一整批良品。
薄壁注塑通常指壁厚小于 1 毫米或者流长比超过 150 的工况,它有三个具体门槛。一是填充——壁越薄,塑料流动阻力越大,需要更高的射速和射压,普通注塑机往往达不到,需要专用的高速机。二是冷却——薄壁件冷却快,成型窗口窄,温度稍低就打不满,模具的温控精度要求高。三是变形——薄壁件刚性差,顶出和冷却过程中容易翘曲,需要精心设计顶出系统和冷却回路。这三个门槛决定了薄壁件不是随便哪家厂都能做。
做薄壁件,选料往往是决定成败的第一步。关键指标是熔体流动速率(MFR)——MFR 高的材料流动性好,容易填充薄壁。但高 MFR 通常意味着分子量低,机械性能会下降,所以要在流动性和性能之间权衡。另外要考虑增强——加玻纤能提高刚度和尺寸稳定性,但会降低流动性并加剧模具磨损,通常玻纤含量控制在 15% 到 30%。常用的薄壁材料有高流动 PP、高流动 PC/ABS、LCP 等,各有成本和性能区间。
壁厚减薄后刚度必然下降,要靠结构补回来。最有效的是加强筋——按前面说的规范取值,在背面布筋,刚度能补回大半。其次是拱形和曲面——把平板做成微拱形,抗弯刚度提升明显,而且几乎不增加成本。第三是局部加厚——在受力集中处(螺丝孔、卡扣、装配面)局部加厚,形成”岛屿”,其余区域保持薄壁。第四是材料升级——用刚度更高的材料或者加矿物填充。这几种手段通常组合使用。
减薄有明确的止损线。当出现这几个信号时应该停下来:射压已经接近机器极限,工艺窗口极窄、良率上不去;为了填充不得不大幅提高料温,导致材料降解或者周期变长;模具需要非常贵的钢材和加工工艺,成本超过减薄省下的材料费;产品刚度已经接近使用下限,跌落测试过不了。减薄的目的是降成本和轻量化,如果为了减薄付出更高的模具费、更低的良率和更差的性能,那就是本末倒置。
苏州工业设计知库站做薄壁件,铁律是壁厚均匀、筋厚取壁厚0.5–0.7倍根部加圆角。我们把流长告诉模厂定浇口,并用 3D打印 看形态、CNC手板 验强度,薄壁对工艺极敏感不能裸开模。