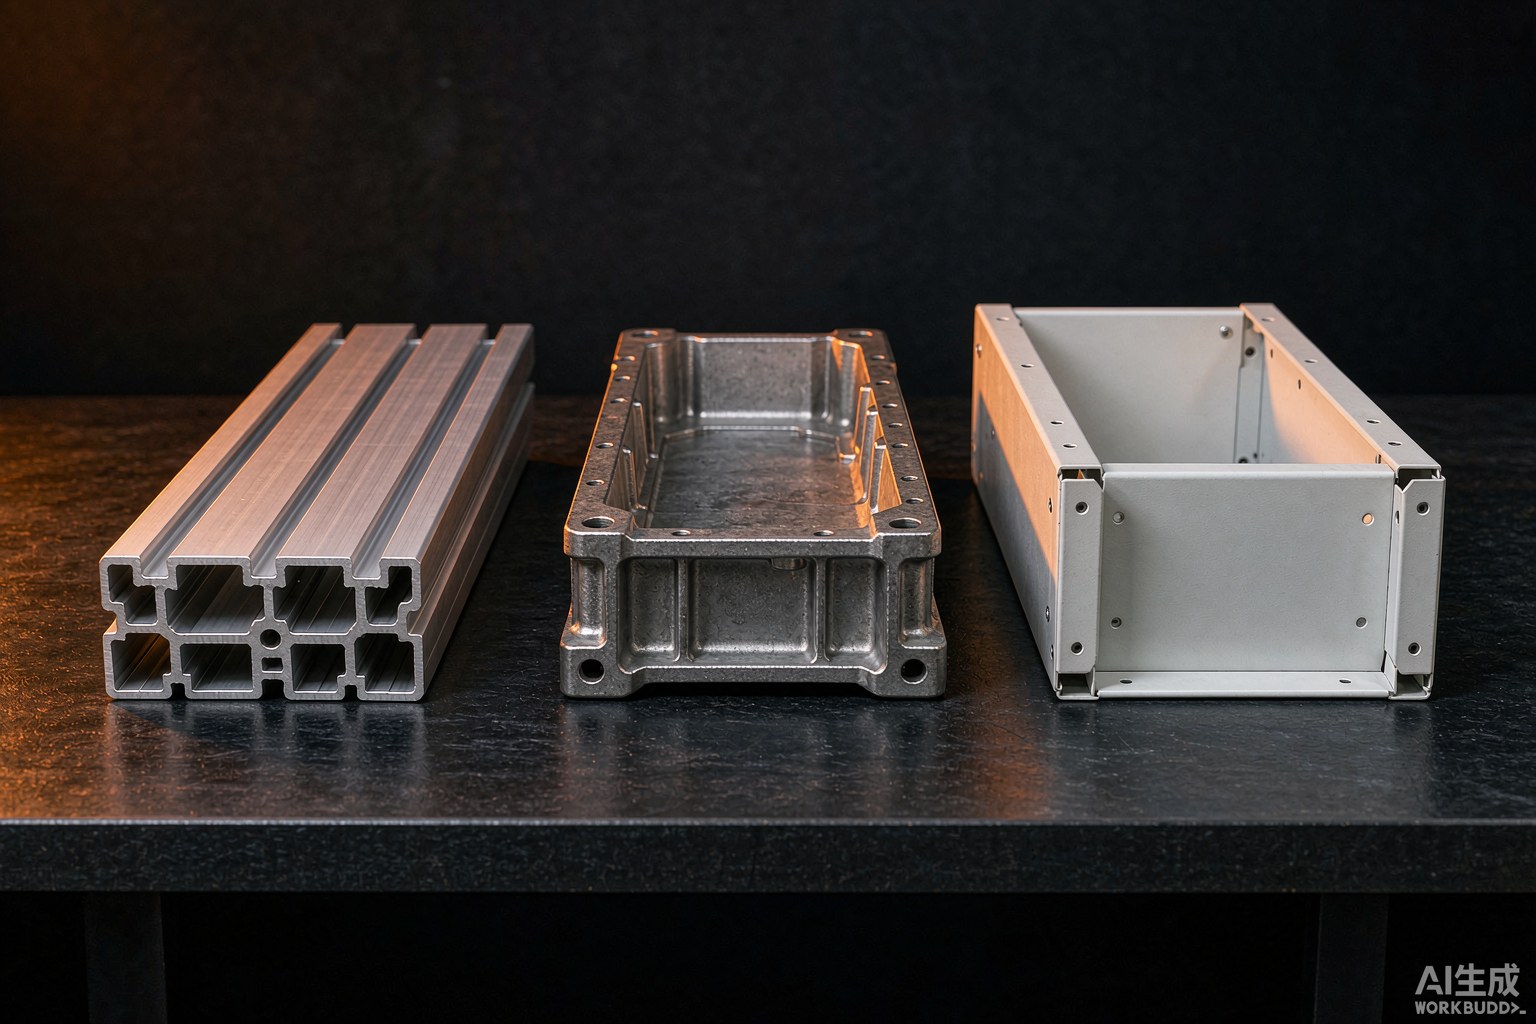
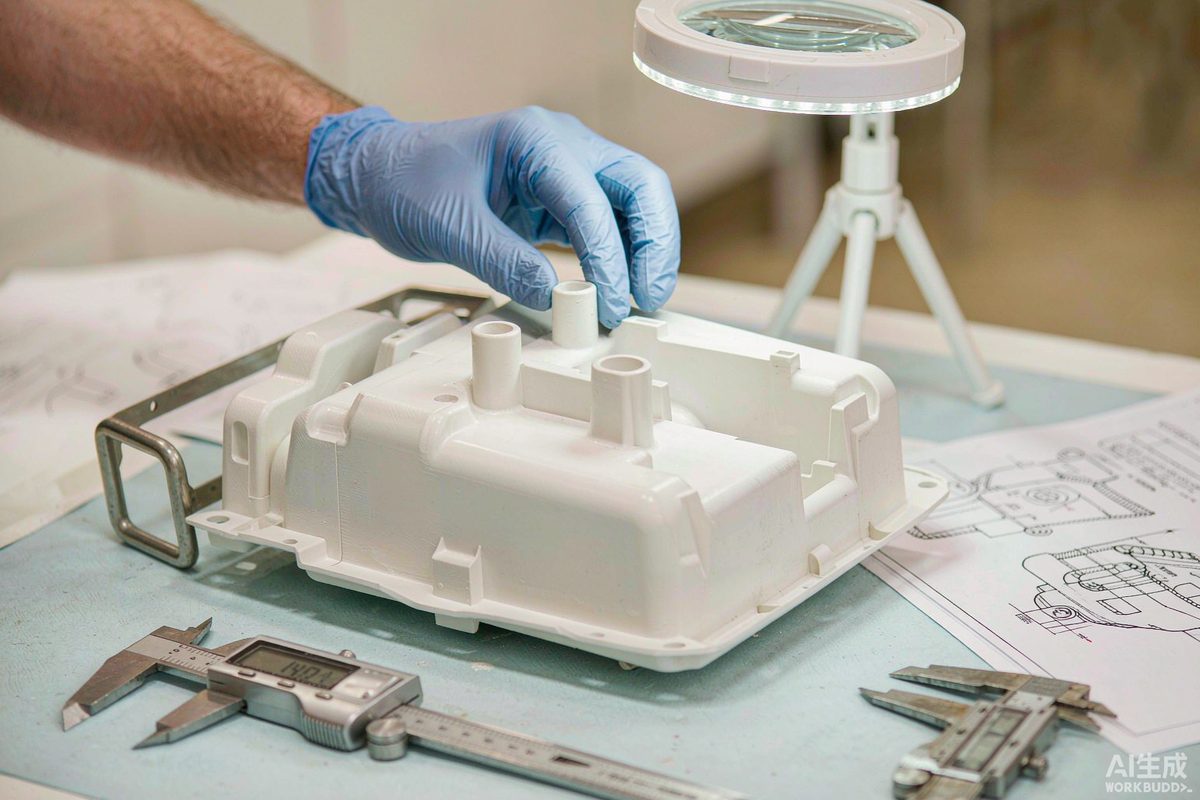
金属外壳三种主流:冲压、压铸、CNC。冲压便宜量大但形状受限;压铸能复杂薄壁但需拔模和气孔管控;CNC精度最高但单件贵。选哪样,看批量和形状复杂度。这是结构设计的工艺选择题,选错要么成本爆,要么做不出。
钣金冲压适合平板折弯、支架、屏蔽罩,模具摊薄后极便宜。我们做结构设计时给冲压件留折弯圆角半径和回弹余量,别画”直角死折”——钣金折不出真直角,硬画只能靠后期,精度和一致性都丢,批次间还漂移,装配对不上。
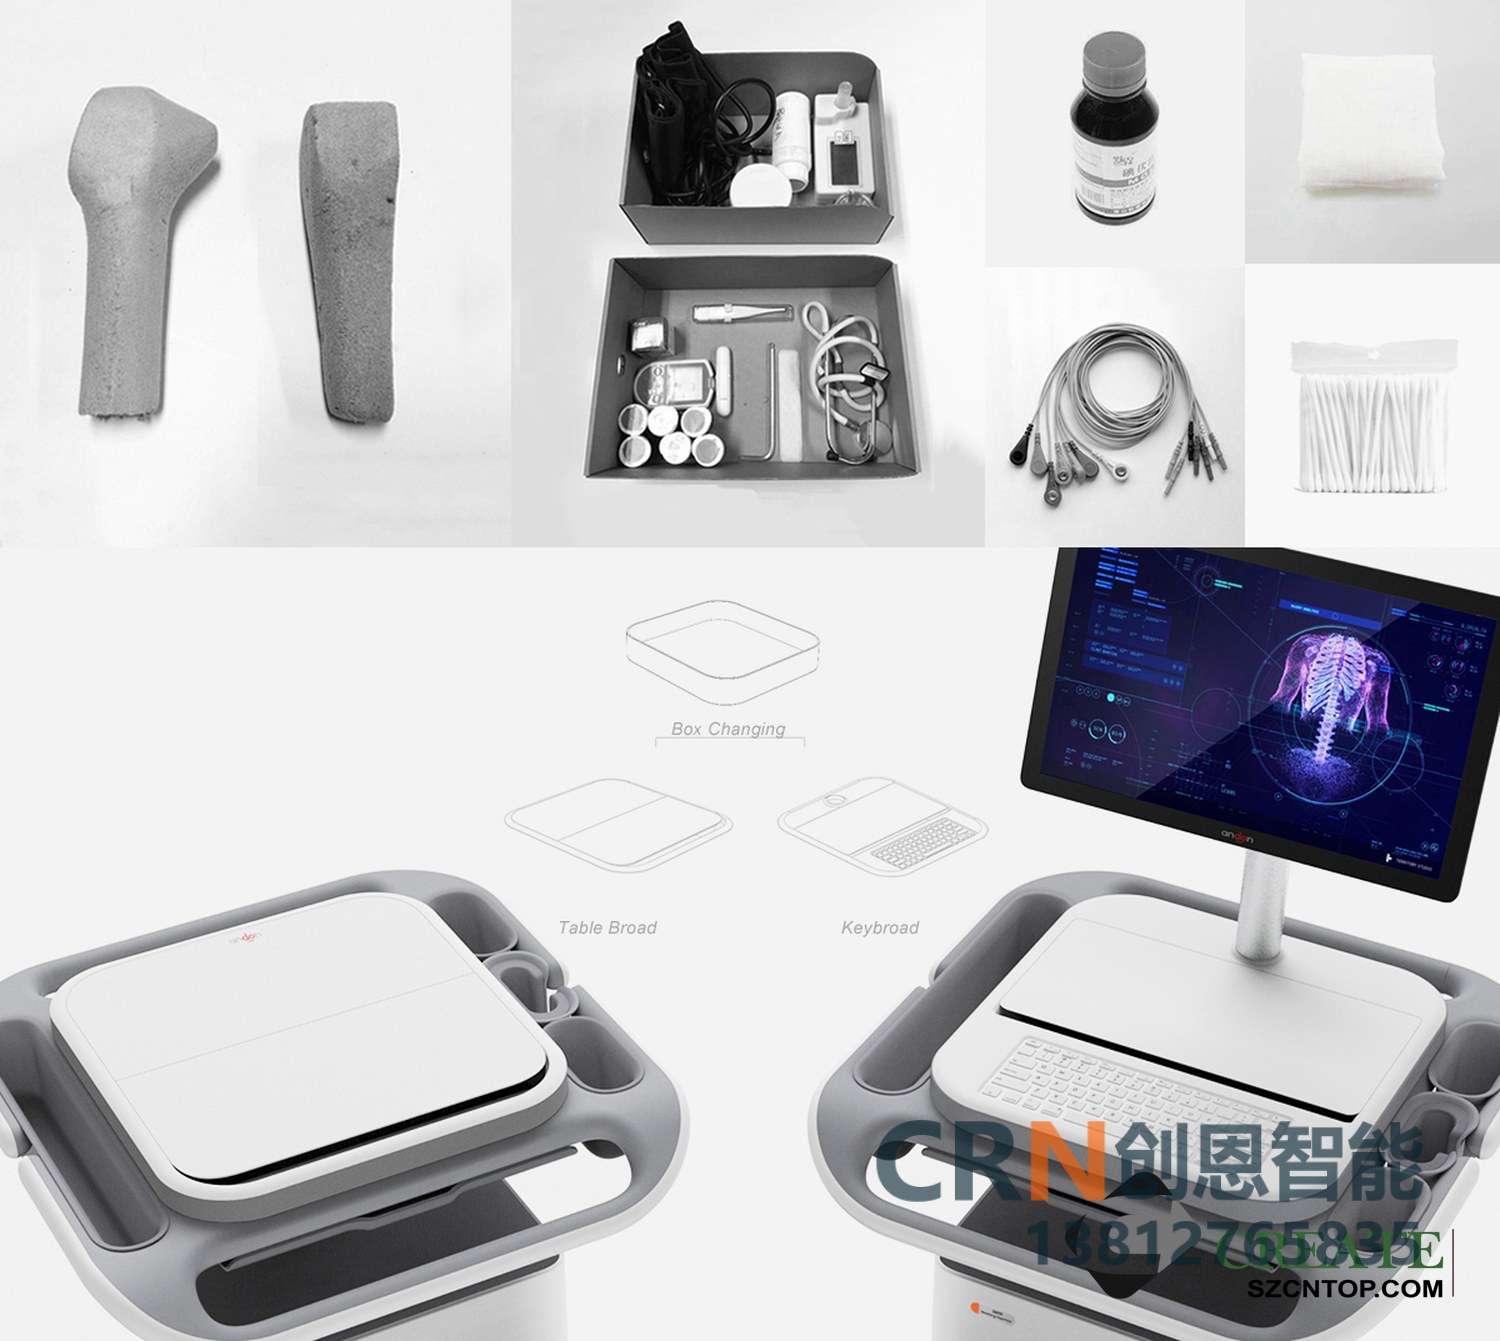
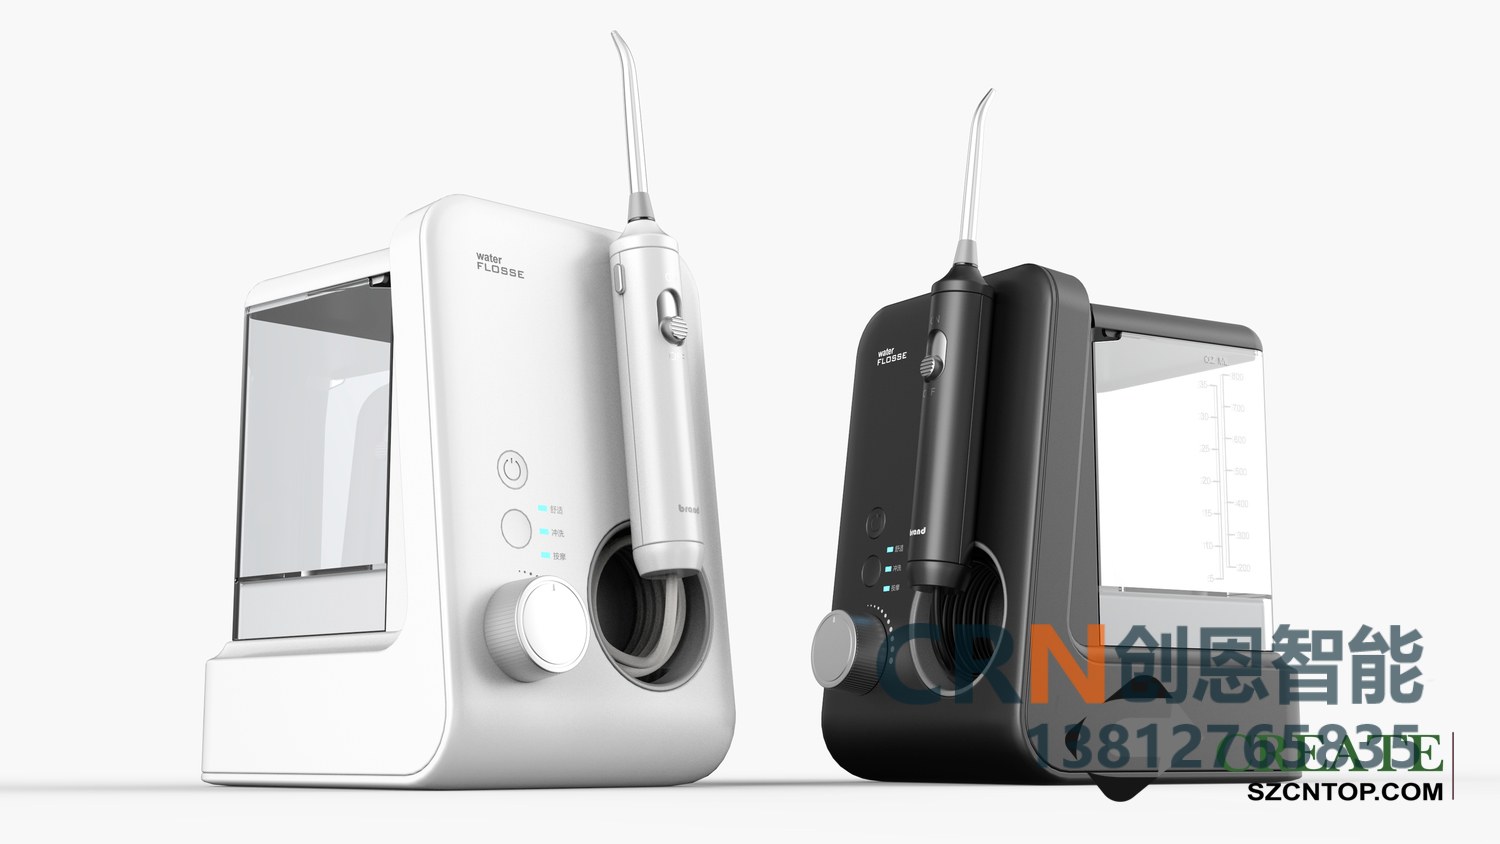
图为创恩·工业设计案例(示意)。
铝合金压铸可做复杂薄壁一体件,但必须拔模、控气孔(否则强度掉、表面起泡)。做产品设计时压铸件要避大平面、给加强筋,并预留后加工面,气孔是会呼吸的隐患,前期不控后期全爆,外观件尤其要命,抛光也遮不住。
CNC适合小批高精、Rymind那种无缝机身就靠它。我们建议客户:量产前的CNC手板就是工艺预演,先CNC打准再定冲压/压铸模具,别跳过这步——CNC能暴露结构和工艺冲突,是性价比最高的试错,比废模便宜太多,还快。
图为创恩·产品设计案例(示意)。
CNC适合小批高精、Rymind那种无缝机身就靠它。我们建议客户:量产前的CNC手板就是工艺预演,先CNC打准再定冲压/压铸模具,别跳过这步,跳步的代价是模具废、周期黄、成本飞天,项目直接卡死在供应链。工艺选错可以重来,但模具废了就是真金白银。
冲压靠模具对板材施加压力成型,特点是效率高、材料利用率高、尺寸一致性好,适合壁厚均匀、形状相对简单的零件。常见的钣金机箱、支架、面板都是冲压件。它的限制在于:形状受限于板材的成型性,深拉伸和复杂曲面做不了;模具费用高,需要一定产量才能摊薄;零件的强度靠结构和材料厚度保证,局部加厚困难。设计时要遵守钣金工艺规范——折弯半径、孔边距、最小翻边高度都有经验值。
压铸把熔融金属高压注入模具,能做出形状复杂、壁厚不均的零件,尺寸精度和表面质量都不错,强度也远高于冲压件。常用于需要结构强度、有安装特征(螺丝柱、定位孔)的零件。缺点是模具费用很高(通常几十万起)、适合大批量、壁厚不能太薄(通常 1.5 毫米以上)、内部气孔难以完全避免(影响强度和气密性)。另外压铸件的后续加工(攻牙、铣面)往往不可避免,这部分成本要算进去。
CNC 从整块材料上切削加工,最大的优势是灵活——不需要模具,改设计只需改程序,适合小批量、快速迭代、形状复杂的零件。缺点是材料利用率低(很多变成切屑)、加工时间长、单件成本高。另外 CNC 也有工艺约束——刀具的可达性决定了内腔和深孔能不能加工,太深的腔、太小的内圆角都会增加难度和成本。所以 CNC 通常用在样机阶段和小批量生产,产量上来后转向冲压或者压铸。
选型可以简化成两个维度。看产量:几十件以下选 CNC 或者钣金激光切割折弯;几百到几千件考虑简易模具的冲压或者低压铸造;上万件以上才值得投正规的冲压模或者压铸模。看复杂度:形状简单、壁厚均匀选冲压;形状复杂、有立体结构特征选压铸;形状特别复杂或者需要频繁改设计选 CNC。另外要考虑材料——铝合金三种工艺都能做,钢更适合冲压和 CNC,锌合金主要用于压铸。把这三条对上,选型基本不会出大错。
苏州工业设计知库站选金属工艺看批量和形状:冲压量大形简、压铸形复薄壁、CNC精小复杂。我们强调量产前的 CNC手板 就是工艺预演——先CNC打准,再定冲压/压铸模具,不跳步。