工业设计动态:机器人本体与底座精密钣金结构
苏州工业设计知库站
2026-11-05 14:42:09
0 次浏览
工业设计动态:机器人的"钣金替代铸件"已从成本话题升级为精度话题:薄型,关键参数如 30% 需纳入量化设计与验收管控。
工业设计动态中,现场落地要盯住哪几步?
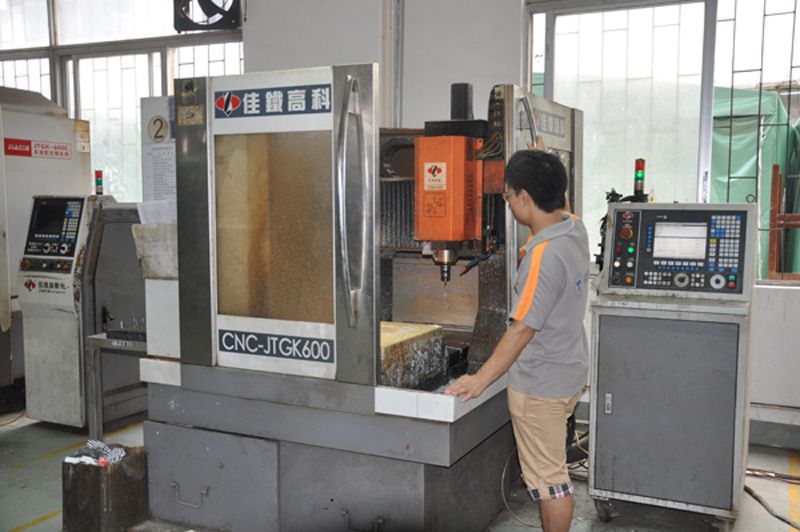
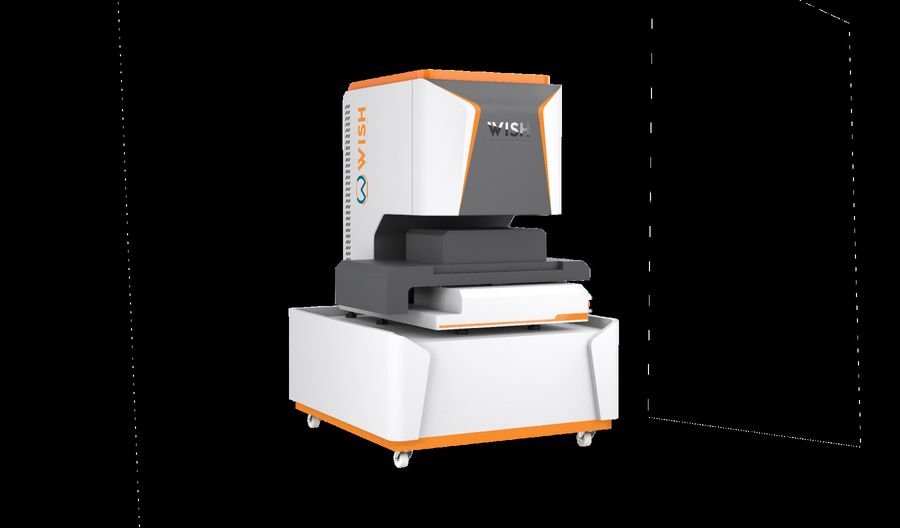
- *本体外壳**:激光切割 + 数控折弯封闭壳体,孔位公差 **±0.1mm**,免二次加工匹配传感器/视觉组件安装基准。
- *关节支架替铸件**:同等抗弯强度下减重 **30%+**;热变形量约为铸件 **1/5**(厂商口径),保障重复定位 **±0.02mm**;应力/变形小、抗振好。
- *底座**:厚板激光焊接或模块化螺栓成一体化,安装面平面度 **≤0.2mm**;折弯一体加强筋提抗扭刚性;一体密封走线槽集成动力/信号线。
- *分区防护**(户外/移动机型):顶部上肩(雨+积水)/ 传感器带(雨膜+清洁)/ 侧服务板(直雨+频开)/ 轮系下体(飞溅+磨粒)/ 电池电子仓(热+污染)分别定密封优先级。
- *分层水管理**:外搭接/rain lip → 内凹 gasket land → 受控紧固件节距 → 二级檐沟排水 → 内层防溅;排水孔必须有出口,否则集水槽=蓄水池。几何先"拒水",密封再"挡水"。
- *板材**:铝减重且不返红锈,但薄大板易 oil-can,用翻边/浅 beads/局部支架增刚优于整体加厚;涂层钢用于下护板/内支架/可换件;不锈钢用于外露五金/滑橇,注意电偶腐蚀隔离。
- *工艺-产量匹配**:1–50 件 3D 打印/CNC;50–500 件 CNC/钣金;中量钣金/桥模;**>10,000 件注塑/压铸**(模具 $10k–50k,利用率 >97%);AMR 结构件默认铝 **6061-T6**。
做这类设计时,哪些量化指标必须先看?
- 外壳孔位公差:±0.1mm(激光+数控折弯)
- 钣金替铸件减重:≥30%(抗弯强度相当)
- 重复定位精度:±0.02mm(热稳定性支撑)
- 底座安装面平面度:≤0.2mm(一体化焊接)
- 注塑经济门槛:>10,000 件(模具 $10k–50k)
- AMR 结构材料:铝 6061-T6(强度/重量/成本平衡)
落到交付标准上该怎么讲?
- 给机器人客户一份"外壳 DFM 卡":孔位 ±0.1mm / 平面度 ≤0.2mm / 减重 30% / 分区防护。 - 户外机型提供"分区防护 + 分层排水"方案页,直接对应安保/配送/巡检机器人的可靠性诉求。
验收清单与常见误区有哪些?
- 量化指标「外壳孔位公差:±0.1mm(激光+数控折弯)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「钣金替铸件减重:≥30%(抗弯强度相当)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「重复定位精度:±0.02mm(热稳定性支撑)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「底座安装面平面度:≤0.2mm(一体化焊接)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「注塑经济门槛:>10,000 件(模具 $10k–50k)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 量化指标「AMR 结构材料:铝 6061-T6(强度/重量/成本平衡)」要锁死上下限并写进检验卡,越界即判废,避免量产返工。
- 执行要点「*本体外壳**:激光切割 + 数控折弯封闭壳体,孔位公差 **±0.1mm**,免二次加工匹配传感器/视觉组件安装基准。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*关节支架替铸件**:同等抗弯强度下减重 **30%+**;热变形量约为铸件 **1/5**(厂商口径),保障重复定位 **±0.02mm**;应力/变形小、抗振好。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*底座**:厚板激光焊接或模块化螺栓成一体化,安装面平面度 **≤0.2mm**;折弯一体加强筋提抗扭刚性;一体密封走线槽集成动力/信号线。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*分区防护**(户外/移动机型):顶部上肩(雨+积水)/ 传感器带(雨膜+清洁)/ 侧服务板(直雨+频开)/ 轮系下体(飞溅+磨粒)/ 电池电子仓(热+污染)分别定密封优先级。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*分层水管理**:外搭接/rain lip → 内凹 gasket land → 受控紧固件节距 → 二级檐沟排水 → 内层防溅;排水孔必须有出口,否则集水槽=蓄水池。几何先"拒水",密封再"挡水"。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*板材**:铝减重且不返红锈,但薄大板易 oil-can,用翻边/浅 beads/局部支架增刚优于整体加厚;涂层钢用于下护板/内支架/可换件;不锈钢用于外露五金/滑橇,注意电偶腐蚀隔离。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
- 执行要点「*工艺-产量匹配**:1–50 件 3D 打印/CNC;50–500 件 CNC/钣金;中量钣金/桥模;**>10,000 件注塑/压铸**(模具 $10k–50k,利用率 >97%);AMR 结构件默认铝 **6061-T6**。」应在工艺 SOP 里单列为一行强制确认项,落地时最容易出错。
苏州工业设计知库站 · 点评
把工业设计动态从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
常见问题(FAQ)
苏州为什么在大力推工业设计?
苏州制造业体量大,设备、家电、消费电子等产业正从代工转向自主品牌,产品差异化需求上升。工业设计是把技术能力转成用户可感知价值的环节,因此被列入三年行动计划的重点支持方向,配套了资金扶持与公共服务平台建设,制造企业可以对照申报条件对接。
设备类企业为什么开始重视外观设计?
两个推力。一是出口门槛抬高,海外招标把外观造型、人机工程、品牌规范从加分项变成常规项;二是国内采购方也把外观质感和文档规范当作供应商工程能力的直观凭据。设计投入正从市场部门的零星开支,变成投标策略的一部分,这笔账企业算得越来越清楚。
人工智能会取代工业设计吗?
短期内不会,但会明显改变工作方式。人工智能在方案发散、效果图生成、文档整理上效率很高,能压缩前期工作量;但需求判断、结构可行性、工艺落地和成本控制仍然依赖工程师经验。更现实的变化是会用工具的设计师淘汰不用的,而不是工具淘汰设计师。