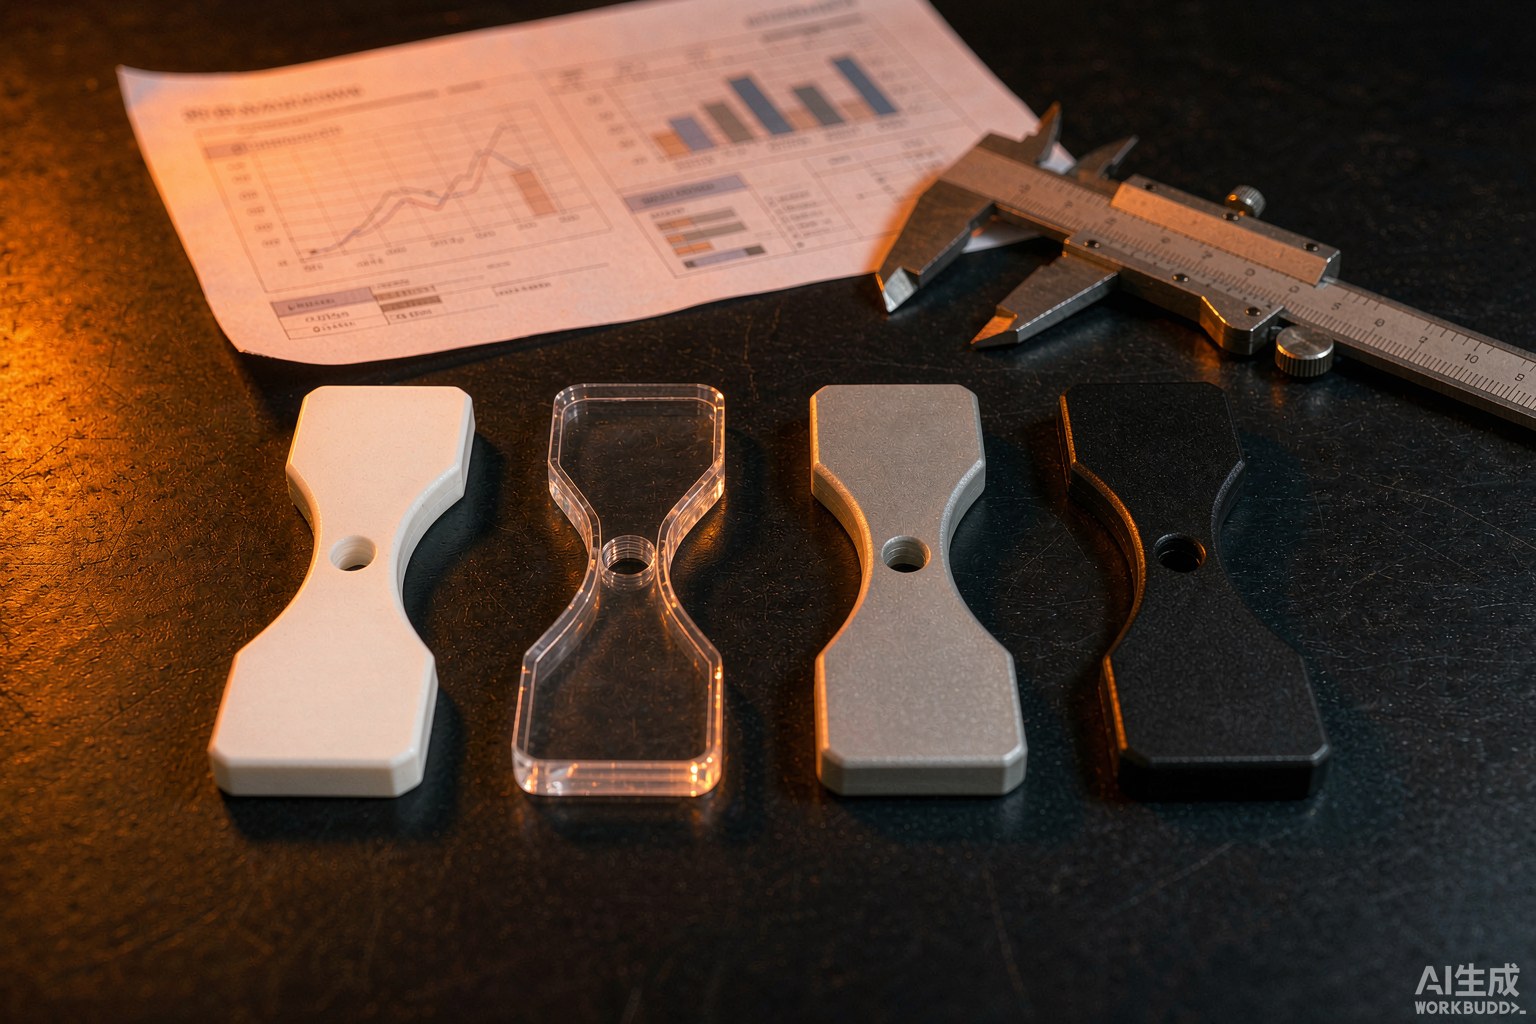
拿到一台新设备,视线扫过机身,最先让人觉得“糙”的往往不是造型,是那道缝。上下壳的接缝一边宽一边窄,转角处豁开个小口,或者按键周围能塞进半张名片——这些都不影响开机使用,可用户就是会觉得这东西不够讲究。做外观设计这么多年,我们发现真正拉开档次感的,常常不是曲面有多顺,而是这些看起来“没被设计过”的细部处理得够不够干净。
客户第一次提需求,常说“缝隙给我做到最小”。这话得掰开看。塑胶件的配合间隙,行业里一般在 0.3~0.5mm,再往小收,就要看材料收缩率和模具精度撑不撑得住。ABS 的成型收缩率约 0.4%~0.7%,PC 在 0.5%~0.7%,PP 能到 1.0%~2.5%——同样 200mm 长的壳体,PP 件的长度波动可能是 ABS 件的三四倍,间隙留 0.3mm 就有蹭漆和异响的风险。
比宽度更要紧的是均匀度。一条 0.5mm 的缝,整圈走下来都在 0.45~0.55mm 之间,视觉上就是一条干净的线;换成时而 0.3mm 时而 0.7mm,哪怕平均值还是 0.5mm,人眼一眼就能看出别扭。所以评审时我们更愿意盯公差带的宽度,而不是名义间隙。
分模线是模具前后模的合模位置,塑胶件上必然留下痕迹。它藏在哪里,是外观阶段就要定的事,不能等结构图出完再想。常规做法有三条:压在两种材质的交界处、压在造型的转折棱线上、或者用一条装饰凹槽把它吃掉。
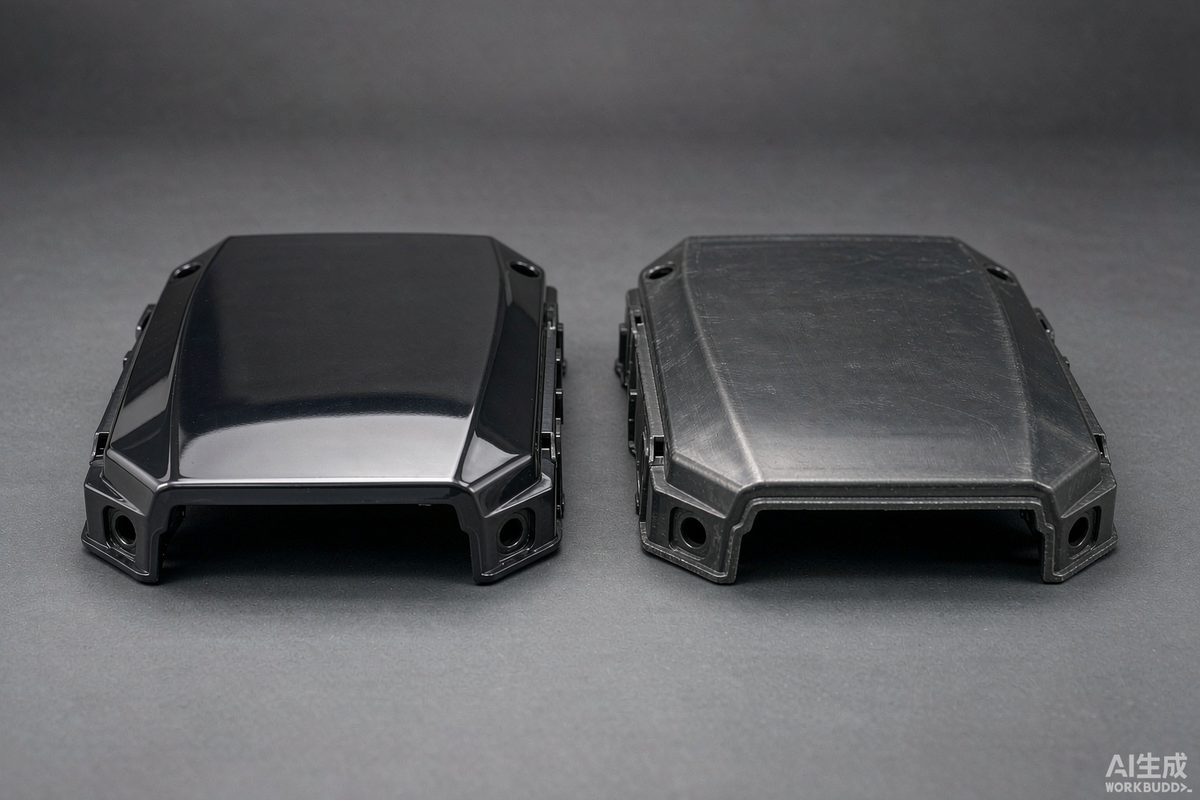
最忌讳的是让分模线横穿大面积光面。光面上哪怕 0.05mm 的错位,侧向光一打就是一道阴影,返工都返不掉。非走不可的话,这块面就做皮纹或晒纹——顺带提一句,皮纹面每 0.025mm 的咬花深度,拔模斜度通常要追加 1°~1.5°,这个数前期忘了算,后期试模就会拖模伤。
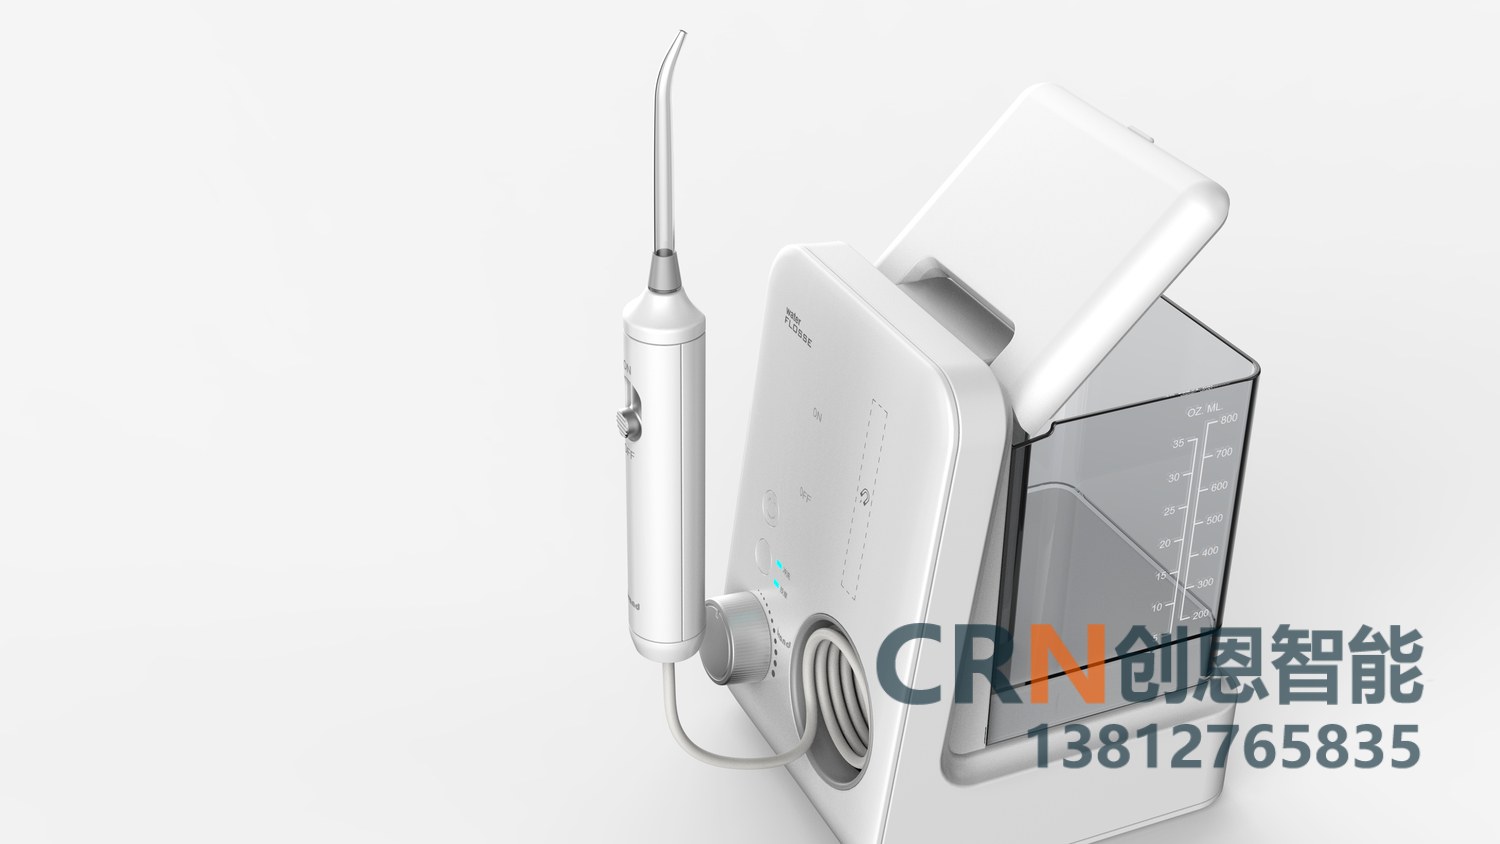
与其被动地藏缝,不如主动设计一条。美工缝就是这种思路:在两个零件之间刻意留出 0.8~1.5mm 宽、0.5~1.0mm 深的凹槽,把“没对齐的可能”变成“本来就该有这条线”。好处是容错——即使两个件的实际间隙差了 0.2mm,因为周边有明确的阴影线打底,肉眼也很难分辨。
汽车内饰、家电面板、门锁面板用得最多。做的时候注意槽底圆角别小于 R0.3,太尖的槽积灰,还容易在喷涂时积漆,出现流挂加橘皮的组合缺陷。
第一个是止口。上下壳不做平面对接,改做成一圈内止口搭接,搭接面留 0.1mm 间隙配合,靠止口深度控制外观缝的宽度。这样即使壳体略有翘曲,外侧看到的还是止口挡住的那条均匀窄缝。
第二个是定位。光靠螺丝定位不够,螺丝孔本身有 0.2~0.5mm 配合间隙。要在壳体四周布四到六组锥销加锥孔,先用销子把两片壳的相对位置锁死,再打螺丝。这一步省了,装配工的手法就成了决定缝隙的唯一变量。
第三个是装配顺序。我们做过一款手持终端,前三版样机缝隙总在电池仓那一侧变宽,最后查出来是螺丝拧紧顺序不统一——对角线分步拧,和顺时针一路拧到底,壳体变形能差出 0.15mm。写进作业指导书之后,问题就消失了。
设计端的数算得再准,到了量产还可能翻车,常见源头有三个。一是模具磨损,滑块和斜顶的配合面磨掉几个丝,飞边就跟着来,飞边顶住配合面,缝隙自然被撑开;二是注塑参数漂移,保压压力偏小会让收缩变大,同一模不同批次尺寸都不一致;三是喷涂膜厚,喷粉一层 60~120μm,两层叠加就把 0.3mm 的间隙吃掉一半,所以喷涂件的配合间隙要比不喷的件放大 0.15~0.2mm。
这几条在 DFM 评审时逐项过一遍,后期的外观整改能省掉大半。
分模线和装配缝隙这类细节,图纸上常常只有一句缝隙均匀,但真要做到又窄又匀,靠的是分型面的选择、壳体刚性和装配定位三者配合。苏州工业设计知库站在做外观设计与结构设计时,习惯在三维阶段就把分模线走向和止口结构一起定下来,避免外观定稿之后再倒过来改结构。这个顺序对了,量产阶段的段差投诉能少一大半。