你手里的电钻握把、运动水壶的软胶圈、汽车门封条,都是硬胶+软胶的结合体。看着简单,做起来最怕的是”分层”——TPE软胶从硬胶上剥下来,产品直接报废。怎么让两种材料咬得住?目前主流就三条路。
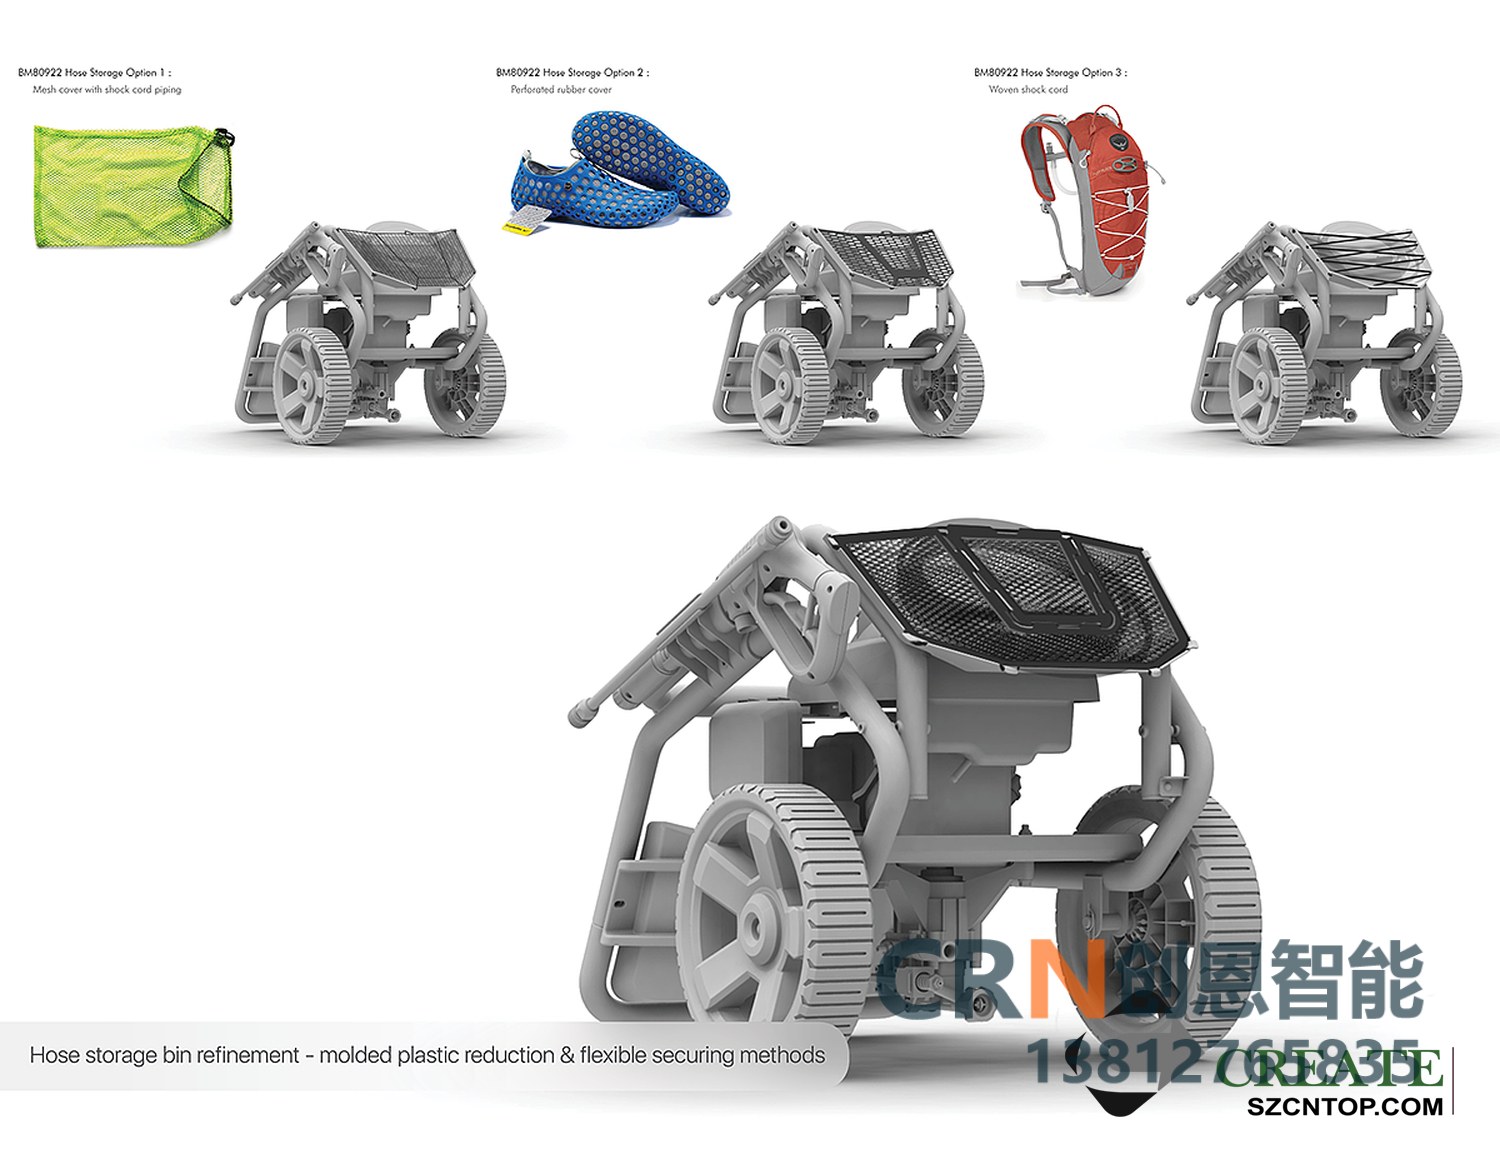
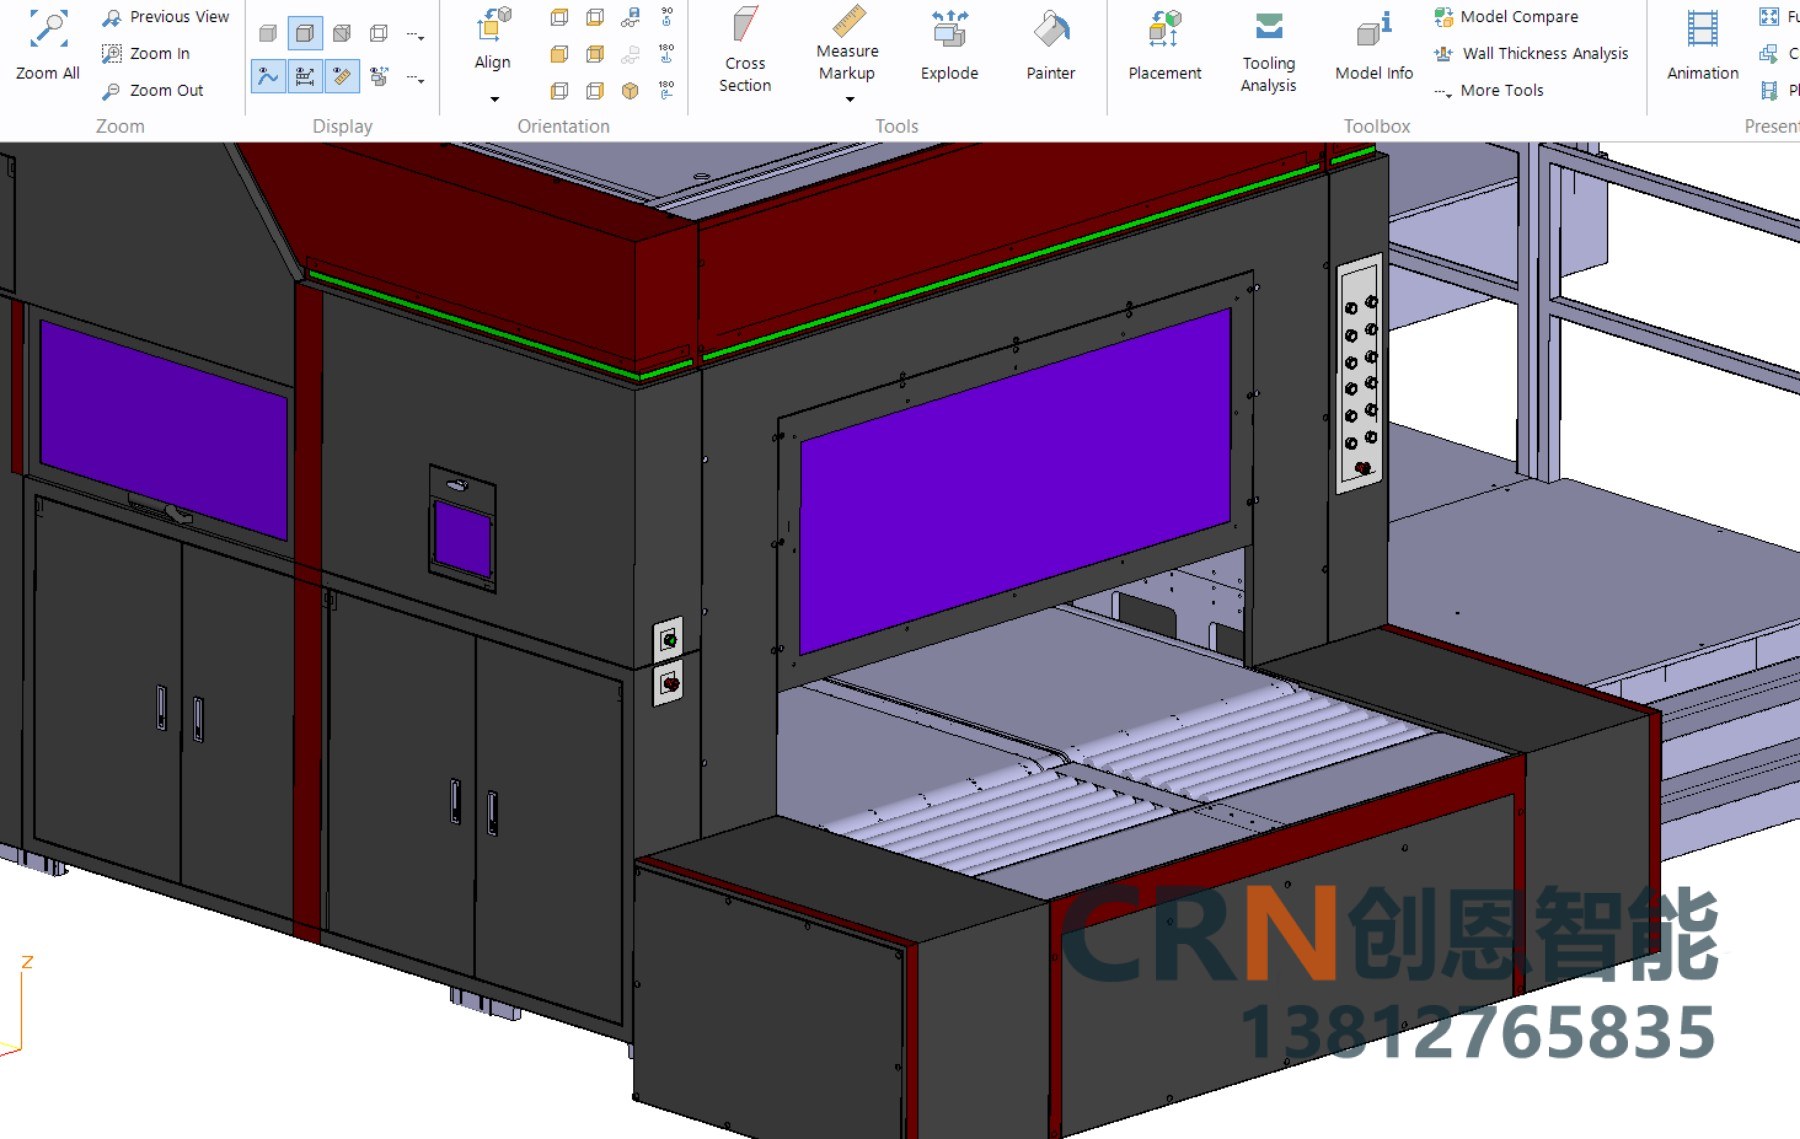
结构设计落地工业设备:高压清洗机外壳的TPE软硬复合握把与注塑成型,是DFM前置的典型场景。
先把硬质塑料件注塑出来,冷却后当作嵌件放进包胶模具,再把TPE软胶注上去包覆。适合硬胶结构复杂、TPE包覆层薄(0.5-2mm)的场景,典型如工具手柄、运动器材握把。
优点是设备门槛低,普通注塑机加一套包胶模就能干;难点是硬胶表面得做咬花或结构锚点,否则TPE咬不牢。
专用双色注塑机,多料筒+旋转模台,硬质和TPE先后注入同一套模具,两种材料在模内精准融合,无缝结合。周期比二次注塑短一大截,结合强度也更高。
代价是设备投入大,适合量起来之后的产品。很多消费电子的软硬一体外壳走的就是这条路。
TPE跟PVC/ABS/PP一起进共挤设备,两路进料在共挤模具汇合,同时挤出复合型材,真空吸附冷却定型。适合密封条、汽车导槽、复合软管这类连续截面的长条形产品。
三条路的共同命门就一句:材料相容性与界面设计决定粘结牢不牢。TPE跟硬胶之间剥不剥离,是成败的分水岭,选料阶段就得把相容性测透。
不管是哪条路径,最终都落到注塑成型上。DFM(可制造性设计)的五大参数,每个都直接关联良品率:
料筒温度(180-280°C):太低出熔接痕,太高材料降解。注射压力(40-150MPa):不足就短射。注射速度(10-200mm/s):太高出喷射纹,薄壁件得高速防冷料。模具温度(20-120°C):模温不均直接翘曲,厚壁壳体和密集筋位对模温最敏感。冷却时间(5-60秒):占成型周期七成以上,冷却不均就变形。
DFM有句铁律:设计阶段决定了70-80%的最终成本。开模前改一处花500到2000块,开模后改一次就是5000到5万往上。所以结构设计的每一次壁厚、拔模、卡扣决策,都是真金白银。
具体到底层规范:外观面拔模1-3°,功能面0.5-1°,深腔结构3-5°;壁厚要均匀,壁厚变化处渐变过渡,过渡长度不小于厚度差的三倍;卡扣要做倒扣,但每个倒扣会让模具成本增加5000到1万,非必要不加。螺丝柱外径取内径的2.5到3.5倍,根部加R角防应力开裂。
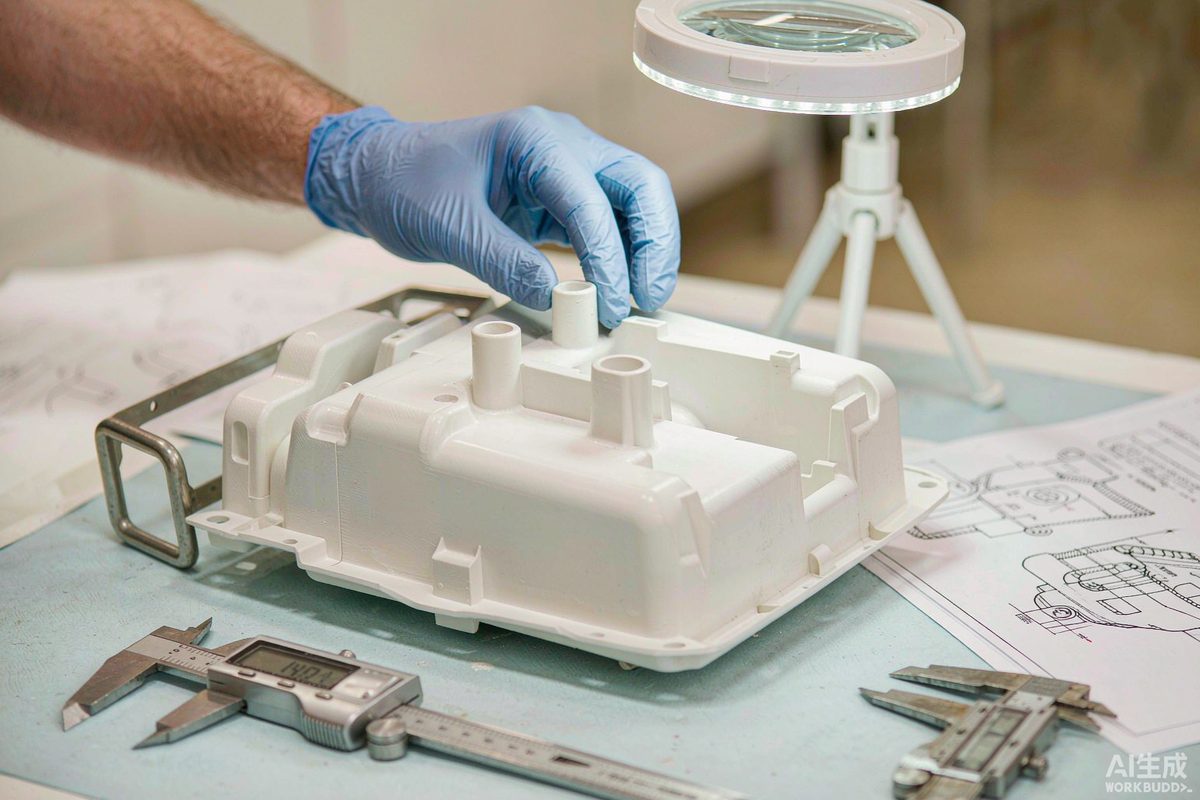
结构设计验证依赖CNC手板与3D打印:复杂结构件在开模前先用快速成型确认装配与强度。
创恩做结构设计的习惯是:概念一定,先用3D打印打外形验证配合(500到2000块),再上铝模试产500到1万件,最后T1全面检测。3D打印和CNC手板不是”做个样子”,是把装配干涉、强度不足这些坑在开模前就填平。
说到底,好的结构设计不是画完图交差,是把制造的可行性在设计阶段就焊死。这样开模一次成,良品率才上得去。
来源参考:赫兹工业设计、中塑王、今日头条(高级产品结构设计师)、OPD Design等公开资料,结合创恩结构设计项目实践整理。