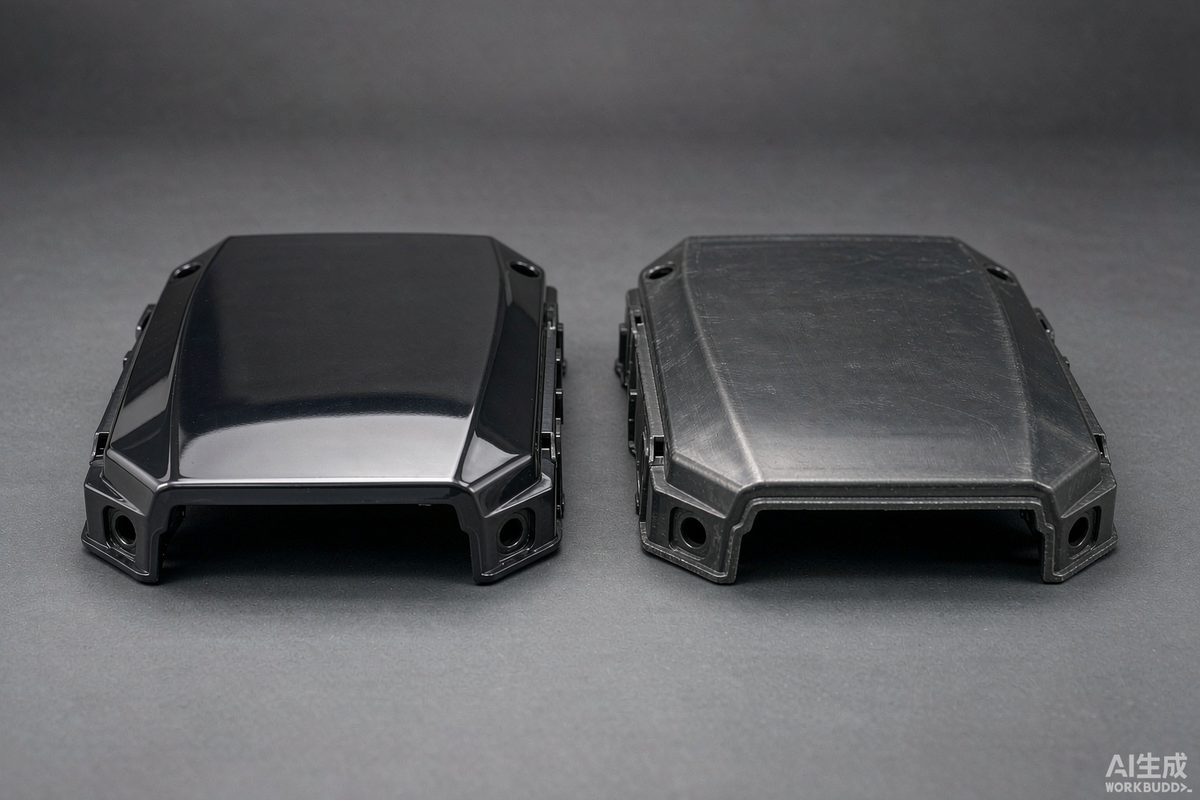
两台咖啡机摆在同一张桌子上,都是白色 ABS 外壳,同一家工厂开的模,渲染图阶段几乎看不出差别。可把手板拿到日光灯下,从侧面慢慢转过去,一台表面的高光是顺滑地滑过去的,另一台在转到某个位置时啪地断了一下,那条明亮的细线突然错位。甲方当场指着断了的那一台问:这个面是不是没做好。做工业设计这些年,这种场面我们遇到过不止一次——差别不在颜色,不在皮纹,在曲面的连续性。
人眼判断一个面顺不顺,靠的不是尺寸,是反射。把零件放在平行灯管下面,灯管会在表面上形成一条明亮的反射线,这条线的走向就是高光的走势。面与面之间如果只做到位置相接,反射线在交界处会硬拐一个角度;做到相切,反射线不断但会出现折点;做到曲率连续,反射线才是顺畅的一条。检查动作很快:拿实物在灯管下匀速平移三十厘米,盯住那条亮线,抖一下就说明有断点。
G0 是两条曲线的端点重合,中间允许有夹角;G1 是端点处切线方向一致,肉眼看上去反射线连续;G2 是端点处曲率半径也相等,反射线不但不断,连宽窄变化都是匀的。汽车外覆盖件通常要求做到 G2,高光区甚至要 G3;家电和工业设备的外观面,我们的经验是主视觉面至少 G1,重点高光面做到 G2,内部不可见面 G0 就够了。建模软件里看曲率梳最直接,把显示比例放大到能看清毛刺,凡是交界处曲率梳突然跳变的,实物上多半也会留下痕迹。
三维数据做到 G2,不等于注塑件出来还是 G2。第一个偷手是拔模斜度:光面一般留 0.5 度到 1 度,做皮纹的面要按蚀纹深度往上加,经验值是每 0.025mm 的咬花深度增加约 1 度,深纹常常要 3 度以上。斜度一加,原本的曲面就被扭了一点,高光区格外明显。第二个是缩痕,加强筋根部厚度控制为主壁厚的 0.5 倍以内,ABS 取 0.4 到 0.5 倍,PP 可以放宽到 0.6 倍,筋根圆角 R0.25 到 R0.5;亮面上 0.05mm 的凹陷肉眼就能看出来。第三个是分型面和顶针印,段差压到 0.05mm 以内,顶针尽量挪到非外观面,实在躲不开就做成微沉 0.1mm 的台阶,让它在视觉上变成一条刻意的分界线。
3D 打印件看不出高光问题,层纹本身就把反射打散了;SLA 件打磨喷漆之后勉强能看,但打磨会顺手把微小的不连续磨平,反而掩盖问题。真要检查曲面,得用 CNC 手板:ABS 或 PC 整块铣出来,按量产工艺喷底漆加面漆,干膜厚度控制在 20 到 30 微米,再做哑光和高光两个版本对比。我们评审时会准备两支平行灯管,一支正上方,一支斜 45 度,让零件在灯下匀速平移,产品、结构、模具三方都在场一起看。这套流程比在电脑里转一百圈渲染有效得多。
一个产品的外观圆角要收敛,主圆角统一到 R3、R5 或 R8 这一档里,不要出现 R3.5、R4.2 这类零散值,圆角乱了高光必乱;主特征线要从一个面贯穿到另一个面,中途不要无故断掉;相邻面的曲率半径比值控制在 3 倍以内,落差太大会在交界处形成明显的明暗带;外壳分件缝尽量藏在高光转折的地方,让缝和光影的边界重合。这几条写进设计规范,比事后返修省事得多,也不需要在模具上反复烧焊改面。
苏州工业设计知库站产品设计公司在做外观设计时,曲面连续性是评审清单里的固定一项:主视觉面做到 G1、重点高光面做到 G2,这几条会连同拔模斜度和筋厚一起标进图纸。高光断不断,开模之后再改就是烧焊改面,代价是图纸阶段的几十倍。