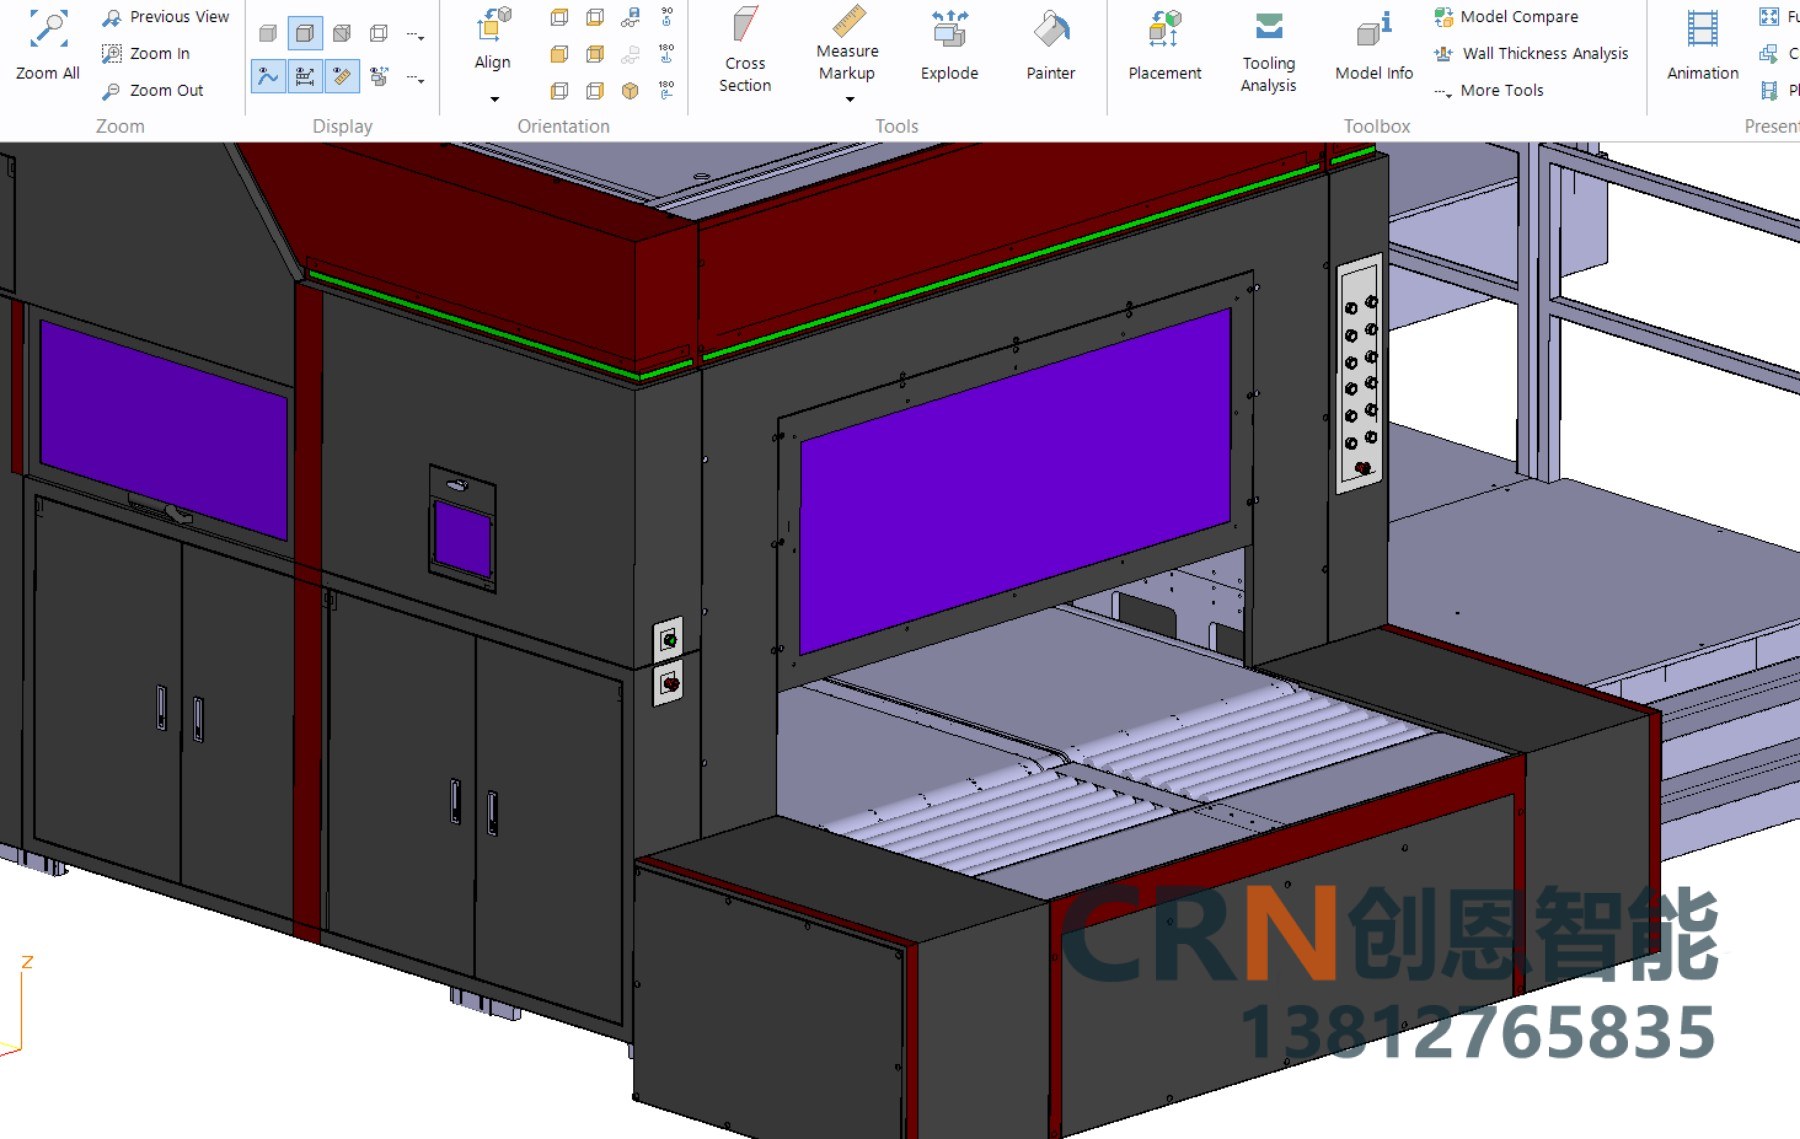
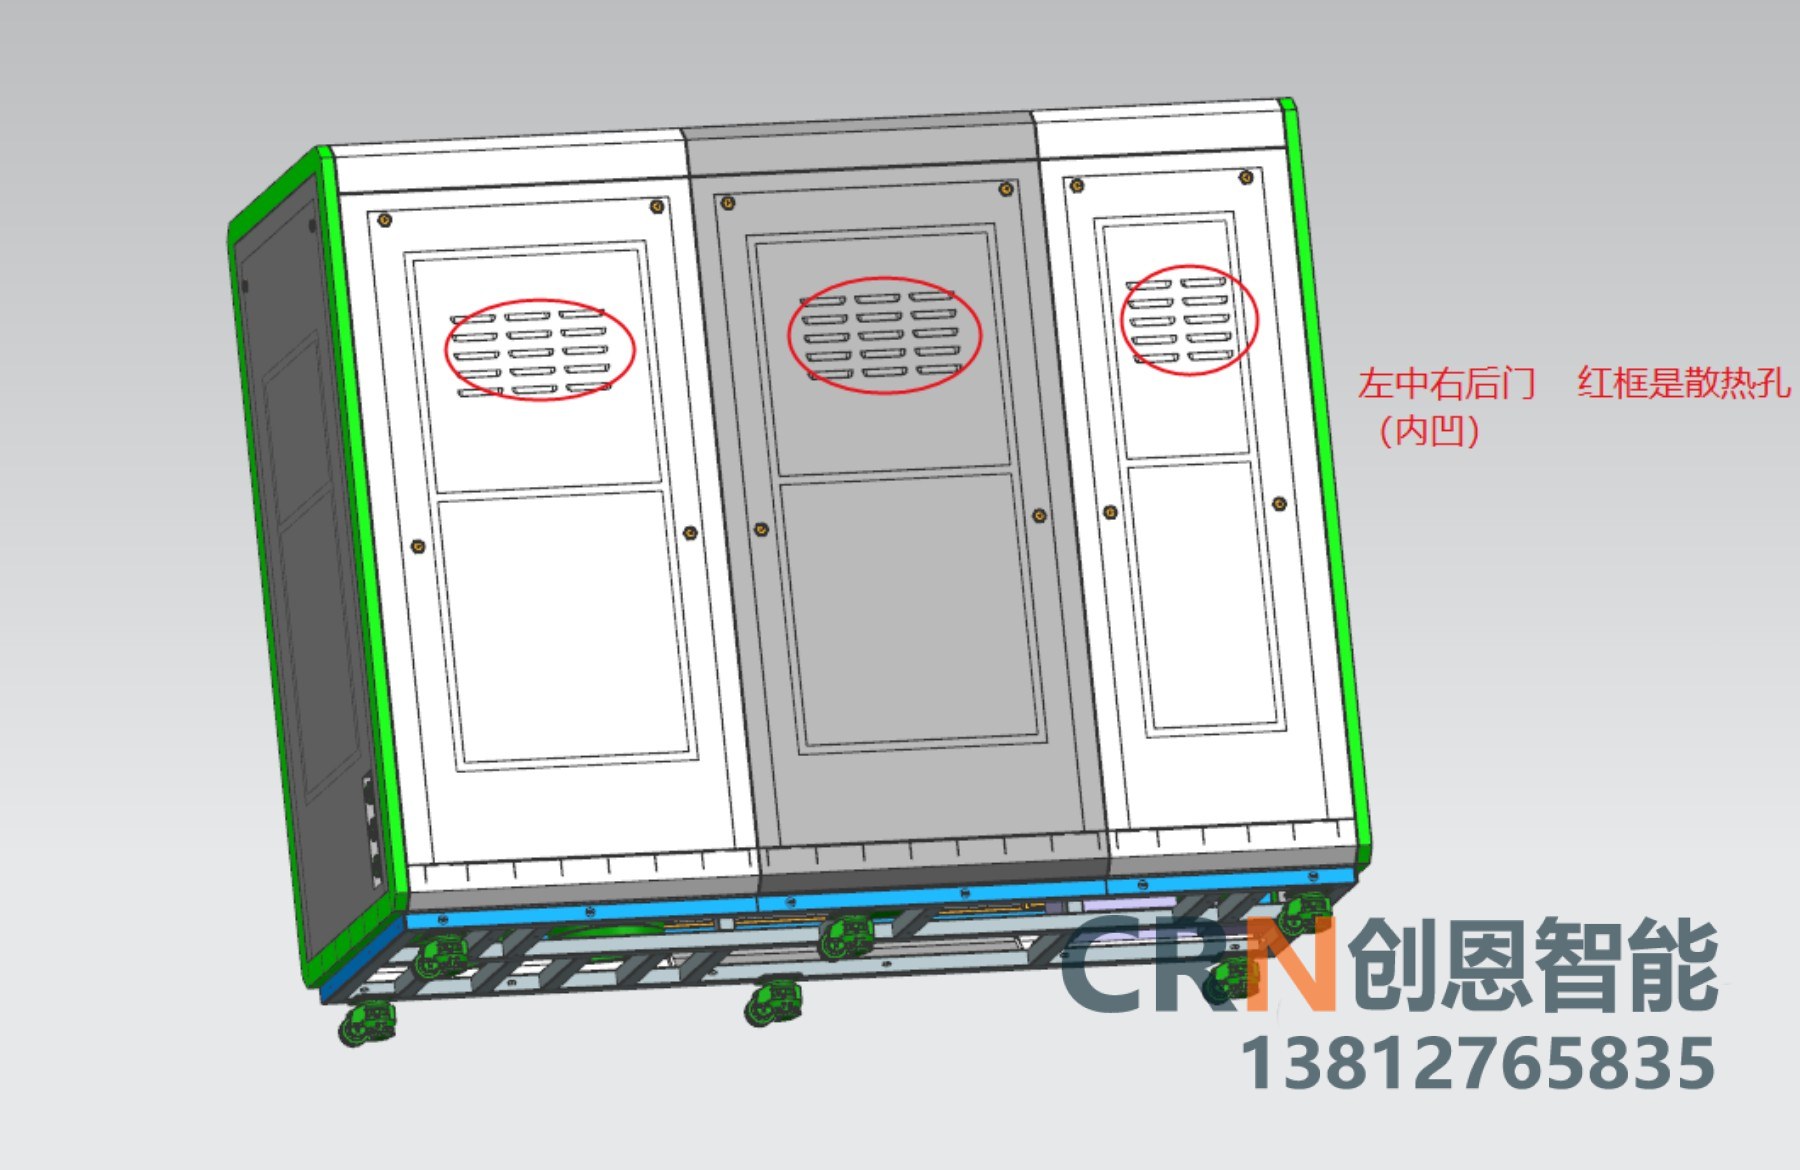
做非标设备、检测仪器、流水线工作台,骨架几乎是第一笔画下去的东西。现在很多团队直接拿工业铝型材搭:切料、攻丝、锁角件,两天出一台样机,比钢架焊接快得多,后续改起来也方便,我们做设备外观和结构时也常用这套。但有个地方容易被忽略——型材本身不软,软的是连接点和跨距。设备用上半年之后出现门关不严、模组定位漂移、运行时嗡嗡响,多数不是型材选小了,而是梁跨太大、连接点松了。
静载和动载要分开算。台面、罩壳、显示器支架这些属于静载,直线模组、机械手、往复机构属于动载,后者引起的交变力会让连接点持续松动,设计余量完全不同。常见截面从3030、4040到4080、8080,单机罩壳和普通工作台多用4040,大跨距龙门、重载底座上4080甚至80160。材质大多是6063-T5,抗拉强度不低于160兆帕、屈服不低于110兆帕,这个数决定了螺栓预紧力的上限,千万别按钢材的拧紧力矩去锁铝型材。截面外形之外,壁厚的差别更关键:同样40系列,2.0毫米和3.0毫米壁厚在重量上只差两成上下,抗弯惯性矩能差出三成以上,用厚度换刚度是这套体系里最划算的一招。
简支梁在均布载荷下的挠度公式是f等于5qL四次方除以384EI,跨距L在四次方上,跨距翻倍挠度变成16倍,这是型材框架最容易翻车的地方。工程上常用的控制值:普通机架挠度不超过跨距的1/500,带视觉检测、点胶、精密装配的设备取1/1000甚至1/1500。举个直观的例子,800毫米跨的4040梁中间压50公斤,挠度在零点几毫米量级;同样的载荷放到1400毫米跨,挠度就上到毫米级了,这种时候加一根中间立柱,比把整根梁换成8080省钱得多。悬臂结构要单独校核,末端下垂比中间挠度更显眼,能加45度斜撑就加,一根斜撑对框架侧向刚度的提升,往往比换大型号更直接。

角件加T型螺母装拆最方便,但承载靠摩擦和螺栓,抗剪能力有限。M6螺栓建议10牛米、M8建议20到25牛米,这还是8.8级螺栓配铝基体打了折的数,拧过头会把T型槽口拉变形,槽口一变形整个连接就废了。内置连接件要在型材端面加工,用内六角拉紧,刚性好、外观干净,但要求端面垂直度和长度公差控制在正负0.3到0.5毫米,加工成本上去了,重载立柱和底座连接优先用它。防松这一项最容易省错地方,弹垫在持续振动的场合基本无效,改用尼龙锁紧螺母、螺纹锁固胶或双螺母;设备出厂前复紧一次,交付后第三个月、第六个月各复紧一次,写进保养卡。另外别忘接地,阳极氧化膜不导电,需要接地的位置要装接地齿垫或先刮膜,指望螺栓自然导通是不行的。
型材本身的直线度一般是0.3毫米每米,切割长度公差正负0.5毫米,端面垂直度0.2到0.3毫米。这些数单看都不大,叠到1.2米的框架上,对角线差可能到1到2毫米。做法是先把基准定死:一个基准面、一个基准角,通常取底座左下前角,所有尺寸从它出发,装配时用直角尺和等高块找正,而不是靠型材自己贴平。面板、门板、钣金罩壳全挂在这个框架上,框架歪1毫米,门缝就差1毫米,外观面跟着一起走形。需要微调的地方留长圆孔,给正负1.5毫米的调整量,别把所有孔都做成圆孔,否则现场装一次骂一次。
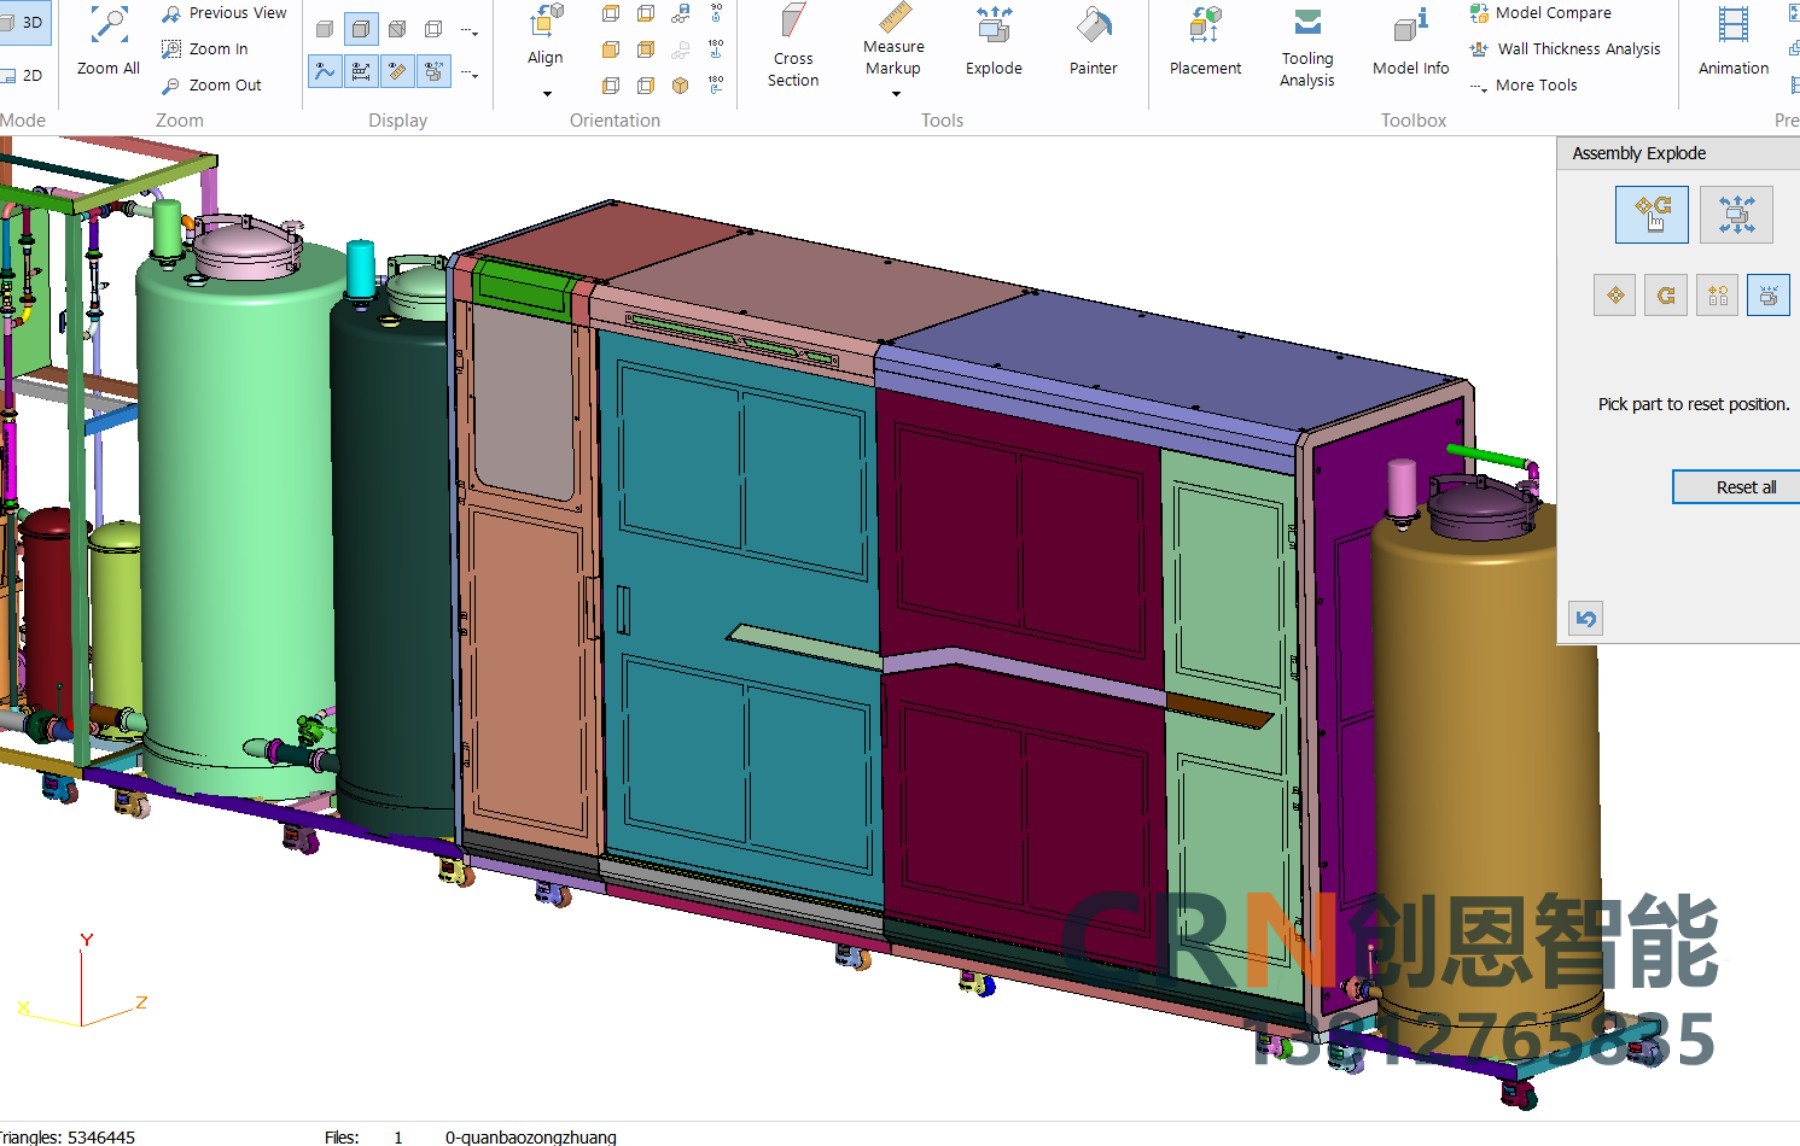
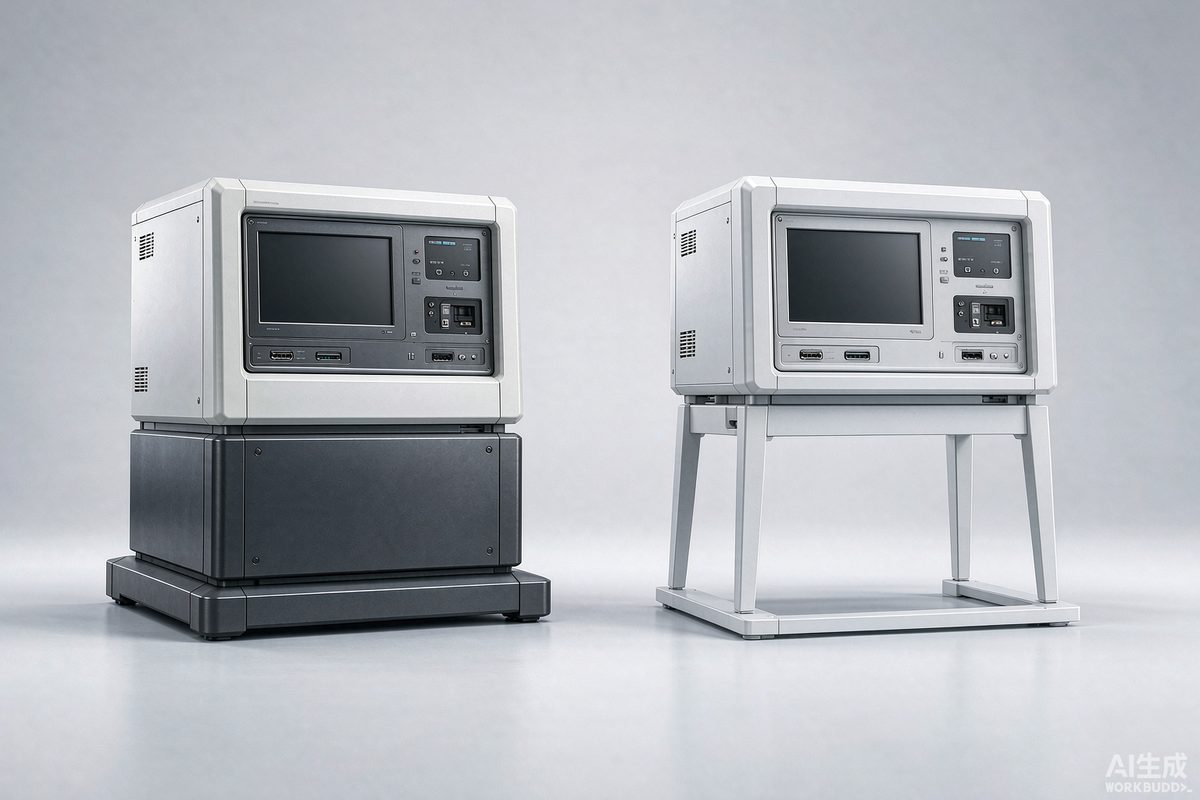
铝型材的优势是周期短,切料就能装,改起来灵活,表面有8到12微米的阳极氧化膜,不用再处理,重量约为钢的三分之一;缺点是单价高、同尺寸刚度低于钢架、连接点需要定期维护。焊接钢架刚度高、材料成本低,适合重载、大跨、振动大的场合,代价是要退火、喷砂、喷涂,改一次就得切焊,周期以周计。折中方案在检测设备上很常见:受力大的底座用钢焊架,上部罩壳和可调支架用铝型材,两种体系用过渡板连接。选型的时候把以后会不会改也算进去——研发阶段的设备,改的概率往往大于省下的那点料钱。
铝型材框架出问题的位置很有规律:型材本身很少坏,坏的是跨距和连接点。苏州工业设计知库站产品设计公司做结构设计时,先把静载和动载分开算、按 L/500 校一遍挠度,再把连接件数量、拧紧力矩逐项标死,装配基准只认底座一个角。这套活儿看着琐碎,但研发阶段的设备,改的概率往往大于省下的那点料钱——壁厚加一档、跨距缩一点,比后期再补支撑梁省事得多。