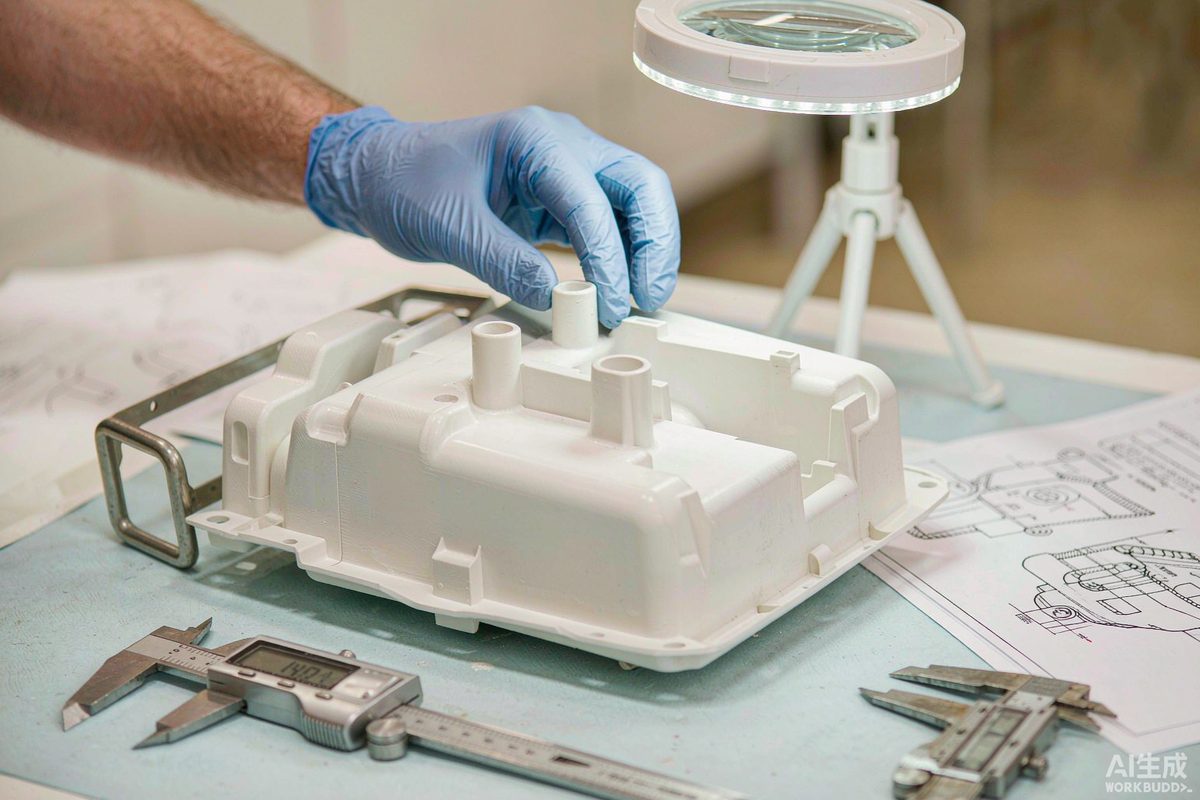
装配线上最常见的一幕:电动批头咔咔两声,螺钉拧到底还在转,塑料柱上那圈螺纹已经秃了。这时候通常先骂螺钉供应商,但把底孔直径、拧入深度和扭矩三个数摊开看,八成是设计阶段就埋下的。
自攻螺钉靠自己挤出螺纹,底孔就是全部。塑料 BOSS 柱的底孔直径一般取公称直径的 0.78-0.85 倍,具体看材料:ABS 取 0.78-0.80,PC 和 PC/ABS 取 0.82-0.85,硬料要孔大一点,否则挤压应力太大容易开裂;PA+GF 这类加纤料回弹小,取 0.75-0.78。以 ST3.5 自攻螺钉为例,ABS 上底孔做到 φ2.8 左右,PC 上给到 φ2.9-3.0。孔打小了拧入扭矩飙升、BOSS 柱外胀开裂;打大了螺纹咬合深度不够,两三下就滑牙。孔口还要做 0.5×45° 的倒角或者沉孔,既是导向,也能收掉孔口的飞边。
拧入深度一般取螺钉公称直径的 2.5-3 倍,ST3.5 就是 9-10mm。深度不够,螺纹接触长度不足,抗拔出力掉得很快。BOSS 柱外径取 2.0-2.5 倍公称直径,ST3.5 对应 φ7-9mm,壁太薄会被螺钉撑裂,太厚根部缩水,外观面出现凹痕。缩水的经验值是根部肉厚不超过主体壁厚的 0.6 倍,主体 2.5mm 时 BOSS 根部控制在 1.5mm 以内,或者干脆把 BOSS 掏空做成带筋的十字结构。柱根部给 R0.3-0.5 的圆角,脱模斜度单边 0.5°-1°,这两处不做,装配时扭力一大就从根部断。
电动批头的设定值要按破坏扭矩的 40%-60% 给。ST2.9 的破坏扭矩大致 0.8-1.2 N·m,ST3.5 在 1.5-2.0 N·m,ST4.2 能到 2.5-3.5 N·m,装配时分别设 0.35-0.6、0.6-1.0、1.0-1.8 N·m。参数定完不意味着结束,我们会在试产时抽 10-20 套做扭矩到滑牙的曲线:同一批件连续拧到滑牙,记录峰值,看离散度。如果峰值落在设定值的 1.5 倍以内,说明余量不够,底孔或材料要调。带金属嵌件或者螺母的工位可以放宽到 70%-80%,因为金属螺纹的破坏扭矩更稳定。
金属件上拧好的螺钉过几个月还能保持预紧力,塑料件不行。塑料在持续应力下会蠕变和应力松弛,装完 24 小时内扭矩衰减 30%-50% 是常态,加纤料好一些,PP 和 PE 更差。所以防松要单独设计:需要反复拆装的位置(超过 3-5 次)直接上热熔铜螺母或者压铆螺母,不要指望自攻螺钉;一次性装配的位置可以用中强度螺纹锁固胶、弹垫或者三点冲铆。设备上还要留应力释放的余量,比如用带锥度的自攻螺钉,或者在螺钉头下面加一个压紧的弹性元件。
结构件上更常见的是薄板连接。1.0-1.5mm 的冷轧板上拧 M3 自攻螺钉,翻边孔高度做到 1.5-2mm 才能有 3 圈以上的有效螺纹;更稳的做法是压铆螺母,M3 规格对应底孔 φ4.22,压铆后板材背面基本平齐,单侧装配也没问题。铝型材框架上多用 T 型螺母配弹性块,或者直接用专用角件,M6 螺栓的拧紧扭矩控制在 9-12 N·m,拧过头型材槽口会张开。
一是用 CNC 手板铣出真实的底孔尺寸试拧,3D 打印件层间结合的强度和注塑件差得多,拧出来的手感没有参考价值;二是把装配顺序走一遍,确认批头能不能垂直进孔,很多滑牙是因为空间不够、批头歪着打;三是做 10-20 套小批量试装,统计滑牙率和扭矩衰减,数据出来再定终版参数。这三步花的钱,比模具改一次 BOSS 柱便宜得多。
自攻螺钉这份账,图纸上改一个底孔直径不花钱,模具上改一根 BOSS 柱就是另一回事。苏州工业设计知库站产品设计公司做结构设计时,会把底孔、拧入深度和拧紧扭矩一并标进图纸,打样阶段用真实底孔的 CNC 手板试拧、再走 10-20 套小批量试装,滑牙率和扭矩衰减有数了才定终版参数。