
公差堆叠:结构设计里容易被低估的一处硬约束
做结构设计,最怕”图纸好看、上机翻车”。公差堆叠就是这样一处容易被低估的硬约束——处理不好就缩痕、开裂、难装、公差崩。它往往藏在图纸的角落,等试模顶白、量产挨骂才暴露,到那时改一处连模具都搭进去,代价是前期的十倍。
公差堆叠的底层逻辑
公差堆叠的本质是材料和工艺的妥协。塑料会缩、金属会弹、装配有间隙,这些都不是”画准就行”。我们做产品设计时先把它当约束而非障碍,早想早省事——在定义阶段就把可行窗口框出来,后面每一步才好落,否则越往后越被动。
前置到DFM阶段的具体做法
我们做结构设计会在DFM评审就把公差堆叠相关参数定下,并和模厂对齐:拔模、壁厚、浇口、顶出、止口这些一个都不能漏。把评审表当合同用,模厂照做、我们照验,避免”我以为你考虑了”的信息差——多数结构事故,根子都在这一步没对齐。评审不只是走流程,是把模糊的”应该没问题”变成白纸黑字的”谁负责、怎么验”,省下的试模费够做几轮验证。
典型失效模式
公差堆叠失控时,常见表现是局部缩痕、应力开裂、装配干涉或公差堆叠超差。这些问题单独看都不大,但叠加起来就是”整机松垮、缝隙不齐、手感发飘”。识别它们的办法,是先想清楚最不利组合,而不是等试模报告打脸——试模报告是不会客气的,它只负责告诉你错了。
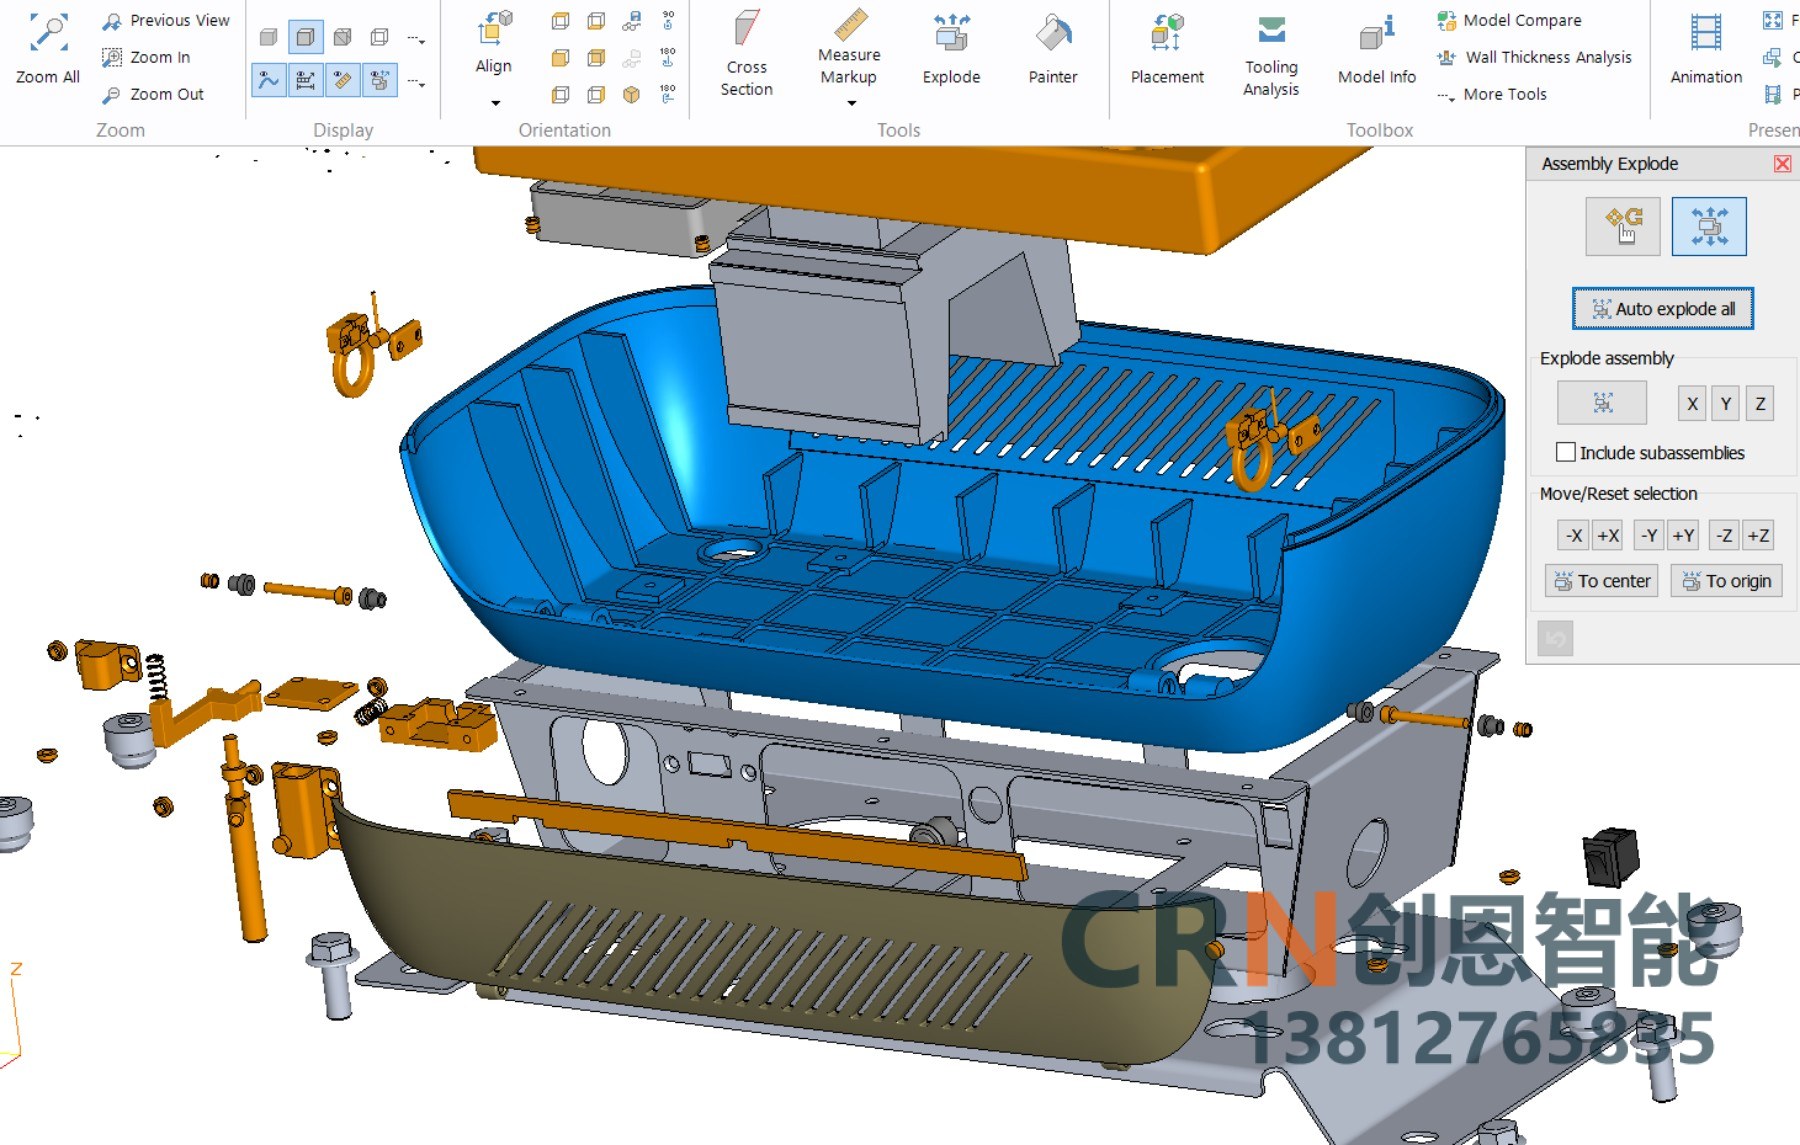
给做结构的团队一句提醒
公差堆叠最忌”裸开模”。我们建议客户先用3D打印打样验证关键配合,再上CNC手板跑接近量产的料,开模才不慌。结构坑都在细节里,把验证做在前面,比事后救火便宜十倍,也保得住交付节点,不让项目卡在模具上。
公差堆叠的典型翻车
最常见的场景是:每个零件都按图纸检验合格,装在一起却装不上或者间隙过大。原因就是公差堆叠——单个零件的偏差都在合格范围内,但累积起来超出了装配允许的范围。典型的问题位置:长尺寸链(多个零件串联的方向)、孔组的对位(多个孔同时配合)、需要保证均匀缝隙的场合(比如门与门框的四周间隙)。这些位置如果不做公差分析,靠”图纸合格就行”的心态,量产时必然出问题。
极值法和统计法怎么选
极值法把所有公差直接相加,保证 100% 不出问题,但结果往往要求公差非常紧,成本很高。统计法假设各尺寸独立且正态分布,总公差等于各公差平方和的平方根,结果宽松得多,但有极小的概率超出。实际工程中,关键尺寸(涉及安全、密封、法规)用极值法;一般的功能尺寸用统计法,同时配合过程能力控制。另外要注意的是,统计法成立的前提是各尺寸的偏差相互独立,如果多个尺寸由同一道工序决定(比如同一个模具上的几个孔),它们是相关的,不能简单套用。
减少累积的结构手段
比起把公差定得更紧,更聪明的做法是缩短尺寸链。具体手段:减少串联零件的数量——每多一个零件就多一环公差;用定位特征代替尺寸链——让两个零件直接通过销孔定位,而不是靠累积尺寸保证位置;增加调整环节——设计长圆孔、垫片、可调结构,用装配时的调整吸收累积误差,这是最经济实用的办法;统一基准——让所有零件以同一组基准定位,而不是各用各的。
图纸标注的实用建议
几件能立刻改善的事:标注基准并明确基准的优先级,让检验和加工用同一套基准;对非关键尺寸放宽公差,把精度资源留给真正影响功能的尺寸;标注装配后的要求(比如”装配后四周间隙 0.3 到 0.8″),让检验直接针对功能而不是逐个尺寸;对需要控制累积的尺寸链,在图面上写明总公差要求。这些标注习惯不改变设计本身,但能显著降低量产时的争议和返工。
苏州创恩智能产品设计公司 · 点评
苏州创恩智能产品设计公司把公差堆叠这类结构约束前置到DFM阶段、和模厂逐项对齐。我们坚持先用 3D打印 打样、再上 CNC手板 跑量产料,最忌裸开模——结构坑都在细节里,前置验证最省,也最稳。