
拆件与分件缝:壳体为什么是”几块”拼的
你看到的”一个”壳,内部常是几块拼的:出模要拆、装配要拆、维修也要拆。分件缝落在哪,直接决定外观、密封和成本。好的结构设计,在第一稿就规划好”怎么拆”,而不是画完漂亮外壳才发现根本出不了模。
出模决定第一刀
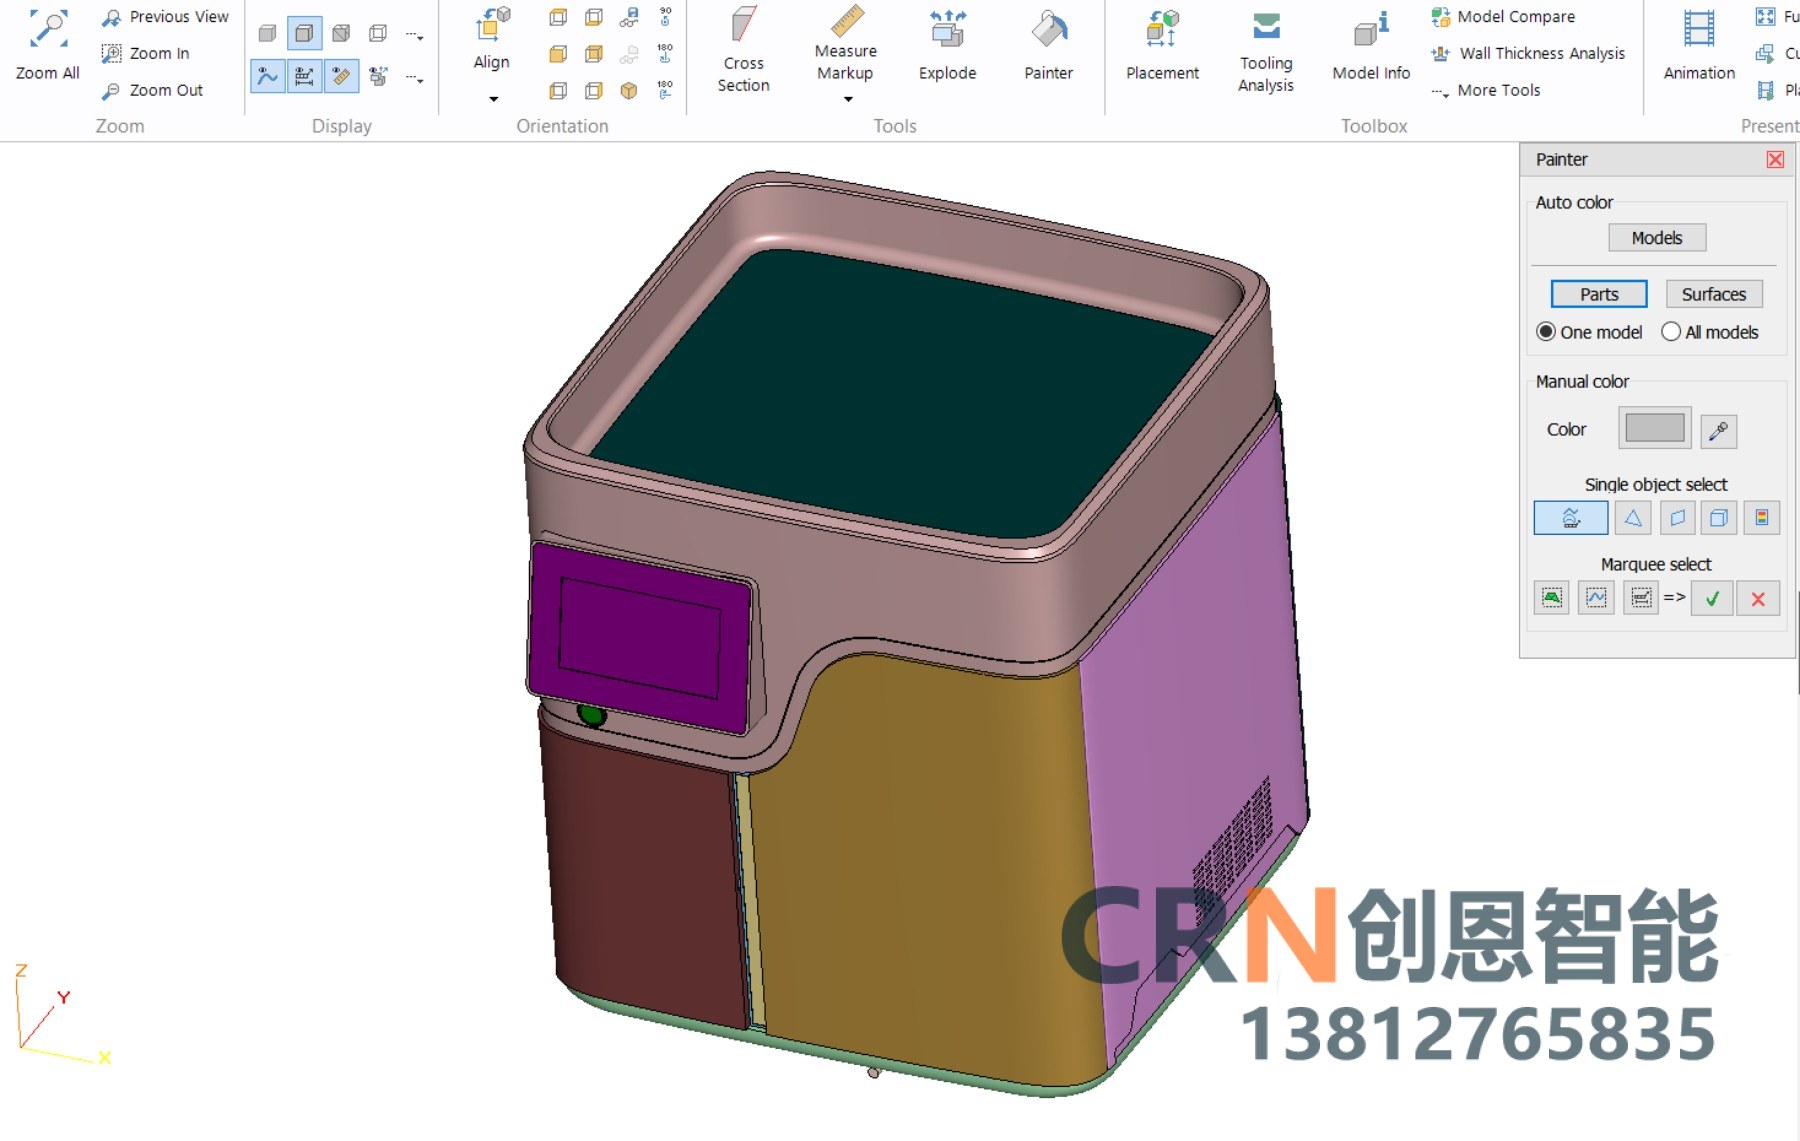
塑料壳必须能脱模,卡扣、倒扣、侧孔都逼迫分件。我们做结构设计时把分件线和脱模方向一起定,避免为了”一体好看”做出不可量产的形状——好看但出不了模,是最贵的无用功,评审时就被模具厂打回,面子工程。
分件缝也是外观线
分件缝常和PL线重合,落错位置就显廉价。做产品设计时把分件缝藏到背面、底面或止口,正面保持干净——这和隐藏PL线是同一套逻辑,分件缝和PL线最好重合,一次藏好两处,省一道工序,正面零瑕疵。
拆件还关系维修
拆件还关系维修。我们建议客户标维修拆装顺序,并用CNC手板拼装验证”拆三下能不能换核心件”,别量产后维修要整机报废——可维修性也是结构设计的交付项,不是售后自己的事,前期不管后期赔,口碑跟着掉。
给做结构的团队一句提醒
拆件还关系维修。我们建议客户标维修拆装顺序,并用CNC手板拼装验证”拆三下能不能换核心件”,别量产后维修要整机报废——可拆,才可控本,也才对得起买你产品的用户,别把维修成本甩给客户。我们常把拆装顺序画成一张图贴在BOM里,让售后和产线说同一套话,少一次误拆就少一批客诉。
拆件的四个驱动因素
一个壳体为什么要拆成几块,通常有四个原因。一是成型工艺——注塑件必须从模具中脱出,内部有倒扣的形状就必须分件。二是装配需要——内部零件要放进去,开口的大小和位置决定了怎么分。三是功能分区——需要防水的位置、需要散热的位置、需要经常拆卸的位置,各自独立成件。四是成本与维修——易损件单独成件,坏了只换这一块。四个因素经常互相冲突,拆件方案就是在这四者之间找平衡。
分件缝落在哪最聪明
分件缝(也叫分型线、夹线)的位置是拆件设计里最见功力的地方。几个常用原则:把缝藏在视觉盲区,比如底部、背面、装饰条下方;把缝落在形态的转折处,比如两个面的交界棱线上,这样缝看起来是造型的一部分;让缝与功能结合,比如正好是出音孔、散热缝的位置;避免把缝放在大面积平面的正中间,那会显得很廉价。另外要控制缝的数量——每多一条缝,就多一套模具、多一道装配、多一处可能的段差。
段差和间隙的控制
分件缝最难处理的不是位置,是段差(两个零件表面高低不齐)和间隙(缝隙宽度不一致)。段差由尺寸链累积造成,控制方法是明确基准——每个零件的定位基准要统一,尺寸标注要从基准出发而不是链式标注。间隙不均则通常由变形引起,长条形的零件最容易在中间”鼓”出来,需要在中间加密连接点。量产前一定要做配色差件试装,不同颜色的件对比时,段差和间隙的问题会被放大,肉眼更容易发现。
拆得少一定好吗
拆件数少能省模具、简化装配,但会带来别的问题:单个零件形状复杂,模具要做多个滑块和斜顶,模具成本和故障率上升;内部空间不开放,装配路径受限,维修性差;大件注塑的良率低于小件。所以最优解不一定是拆得最少,而是让每个零件的复杂度处在”好做”的区间内。经验上,一个注塑件的滑块数量控制在两个以内、脱模方向控制在两个以内,是相对经济的范围。
苏州创恩智能产品设计公司 · 点评
苏州创恩智能产品设计公司画第一稿就规划”怎么拆”:出模、装配、维修三件事决定分件。我们把分件缝藏到背面/底面/止口保正面干净,并用 CNC手板 拼装验证维修顺序,避免拆三下换不了核心件。