热冲压 22MnB5 是汽车白车身安全笼形件(B 柱/门槛/防撞梁)的主流超高强钢工艺,抗拉 1300–1600MPa、近零回弹、单车 15–30kg(EV >50kg),以"强度换厚度"实现碰撞安全与轻量化双赢。
指标:数值; 抗拉强度:1300–1600MPa(典型 1500); 硬度:HRC 50–52; 临界冷速:≥27°C/s(全马氏体); Al-Si 涂层:60–100g/m²·面,15+ 年防腐; 单车用量:15–30kg(EV >50kg); B 柱承压:约 10t/cm²;
面向汽车客户提案时,将热冲压作为"碰撞安全+轻量化"的结构方案卖点;车身覆盖件/结构件设计可标注热冲压工艺路线与材料规范;本地需对接具备加热炉+水冷模的 Tier1 作为外包合作。
把行业能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
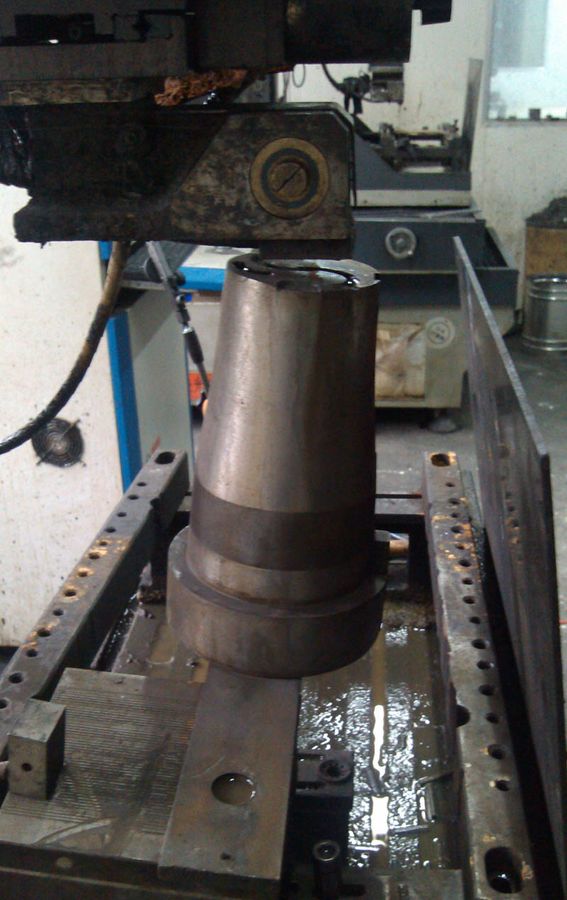
22MnB5 加热 900–950℃ 后模内淬火,强度达 1500 MPa、延伸率大于 5%、减薄率小于 10%,回弹较冷冲降低约 70%。模具需带冷却水路实现淬火,温度窗口窄。
单线节拍 15–25 s、模具寿命 10 万–30 万次、产线投资千万级,适合 A/B 柱与防撞梁等安全件。前期模具与节拍验证是良率关键,调试周期以月计。
安全件热冲、覆盖件冷冲;热冲模具带冷却、节拍受淬火限制;产线布局要算炉子容量与节拍匹配,瓶颈常在加热炉而非压机,扩产先扩炉。
电动化与轻量化驱动 1500 MPa 用量上升,一体式热冲压门环成趋势;产线向更高节拍与柔性化演进,设备国产化降本明显,设计需提前适配门环等集成结构。
单车用 1500 MPa 热冲压件可减重 15–25 kg、白车身减重 8–12%;每减重 10% 续航或油耗改善 6–8%、碰撞侵入量降低 20–30%。门环一体化减少零件 10–20 个、焊点 30–50 个,综合降本与提效显著,是电动化车身的主流路线之一。
把相关设计能力从“能做出”推进到“能稳定量产、能讲清价值”,正是工业设计服务的核心增量。建议企业以量化指标(成本、减重、良率、周期)作为方案取舍的准绳,必要时联动逆向扫描与检测能力做闭环验证。
苏州制造业体量大,设备、家电、消费电子等产业正从代工转向自主品牌,产品差异化需求上升。工业设计是把技术能力转成用户可感知价值的环节,因此被列入三年行动计划的重点支持方向,配套了资金扶持与公共服务平台建设,制造企业可以对照申报条件对接。
两个推力。一是出口门槛抬高,海外招标把外观造型、人机工程、品牌规范从加分项变成常规项;二是国内采购方也把外观质感和文档规范当作供应商工程能力的直观凭据。设计投入正从市场部门的零星开支,变成投标策略的一部分,这笔账企业算得越来越清楚。
短期内不会,但会明显改变工作方式。人工智能在方案发散、效果图生成、文档整理上效率很高,能压缩前期工作量;但需求判断、结构可行性、工艺落地和成本控制仍然依赖工程师经验。更现实的变化是会用工具的设计师淘汰不用的,而不是工具淘汰设计师。