
结构设计案例
圆角设计(极易被忽略,影响应力与成型)
- 所有内角必须加圆角 R
- 内壁最小 R≥0.5mm;外观面内角优先 R=t/2(t 为壁厚);
- 直角内角熔体流速差大,产生高内应力,PC、玻纤料极易低温开裂、受力断裂;同时直角熔料填充不良,产生气泡、熔接痕。
- 外圆角:外 R = 内 R + 壁厚,保证壳体壁厚均匀。
- 外观大转角采用大圆弧过渡,提升手感同时改善熔体流动。
- 卡扣根部、Boss 柱根部、悬臂根部必须加大圆角卸荷,防止弯折断裂。
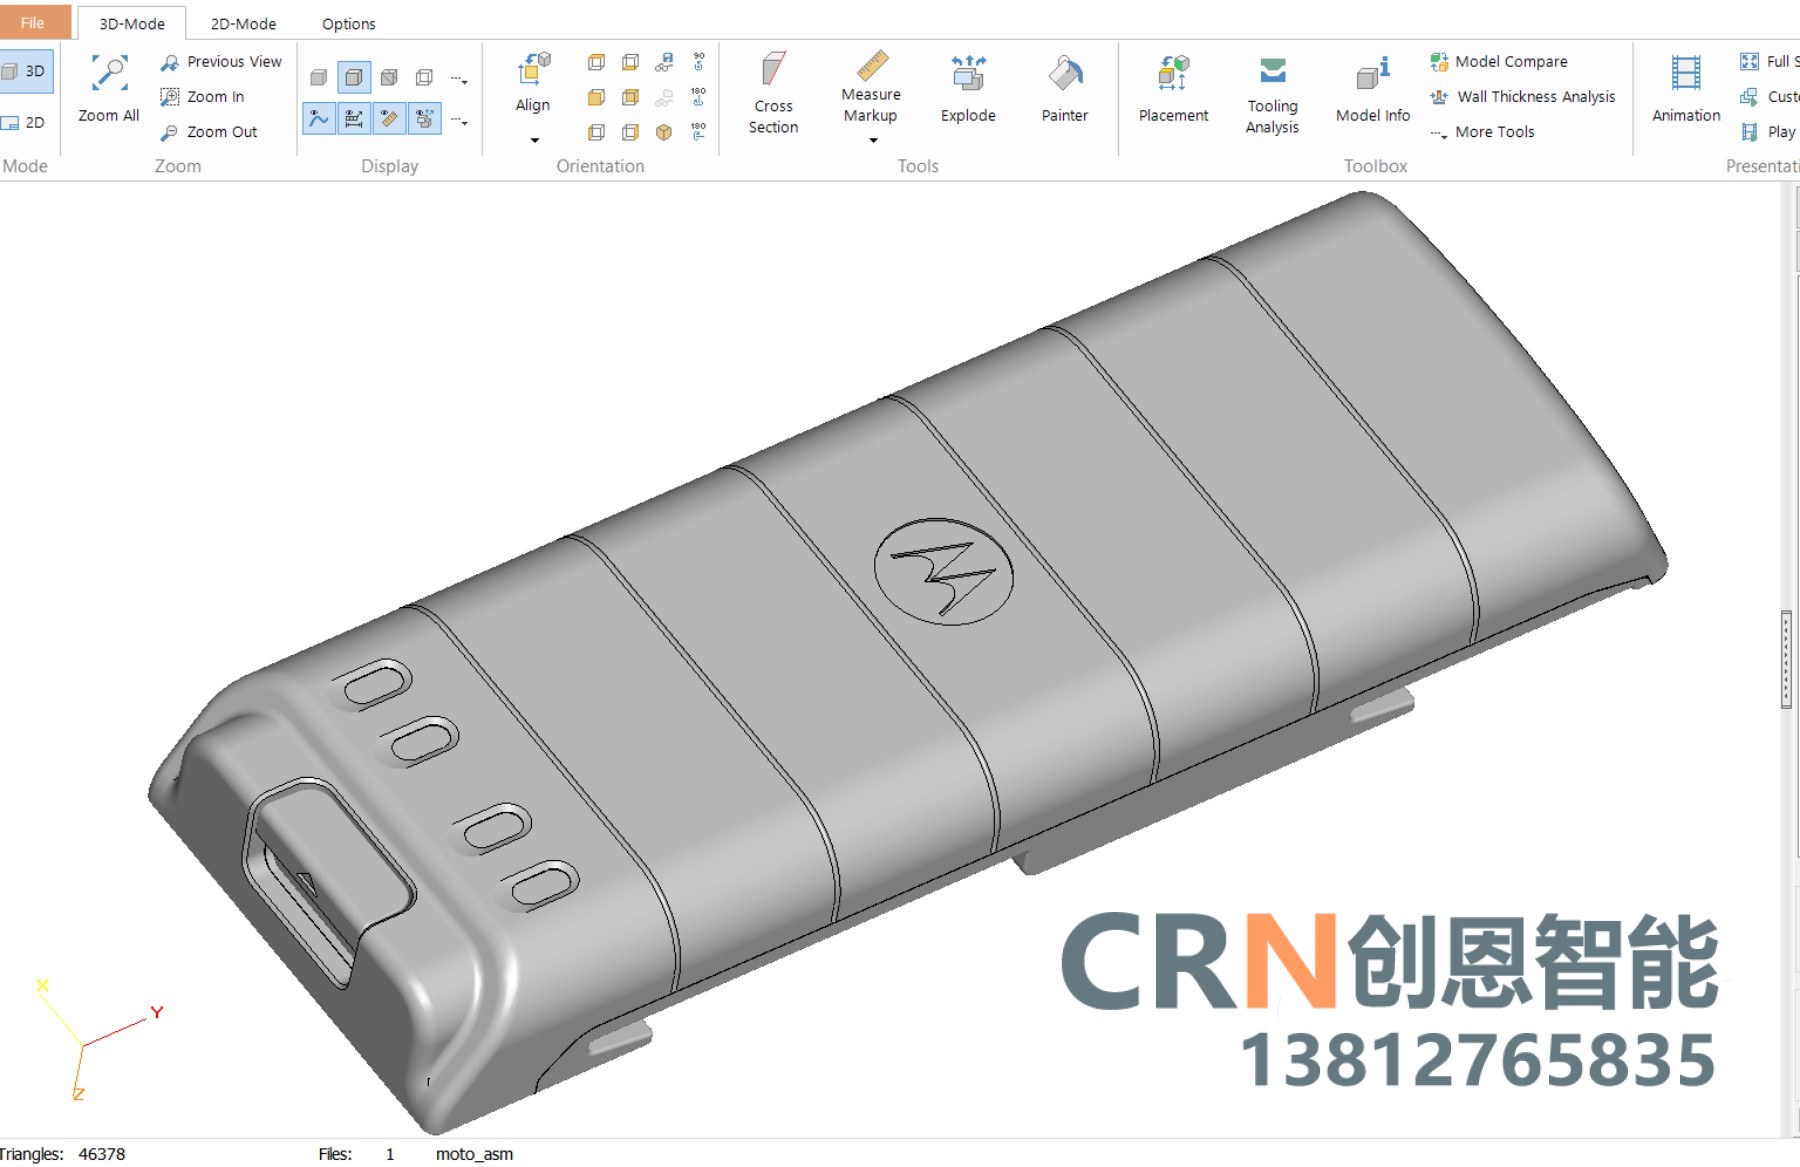
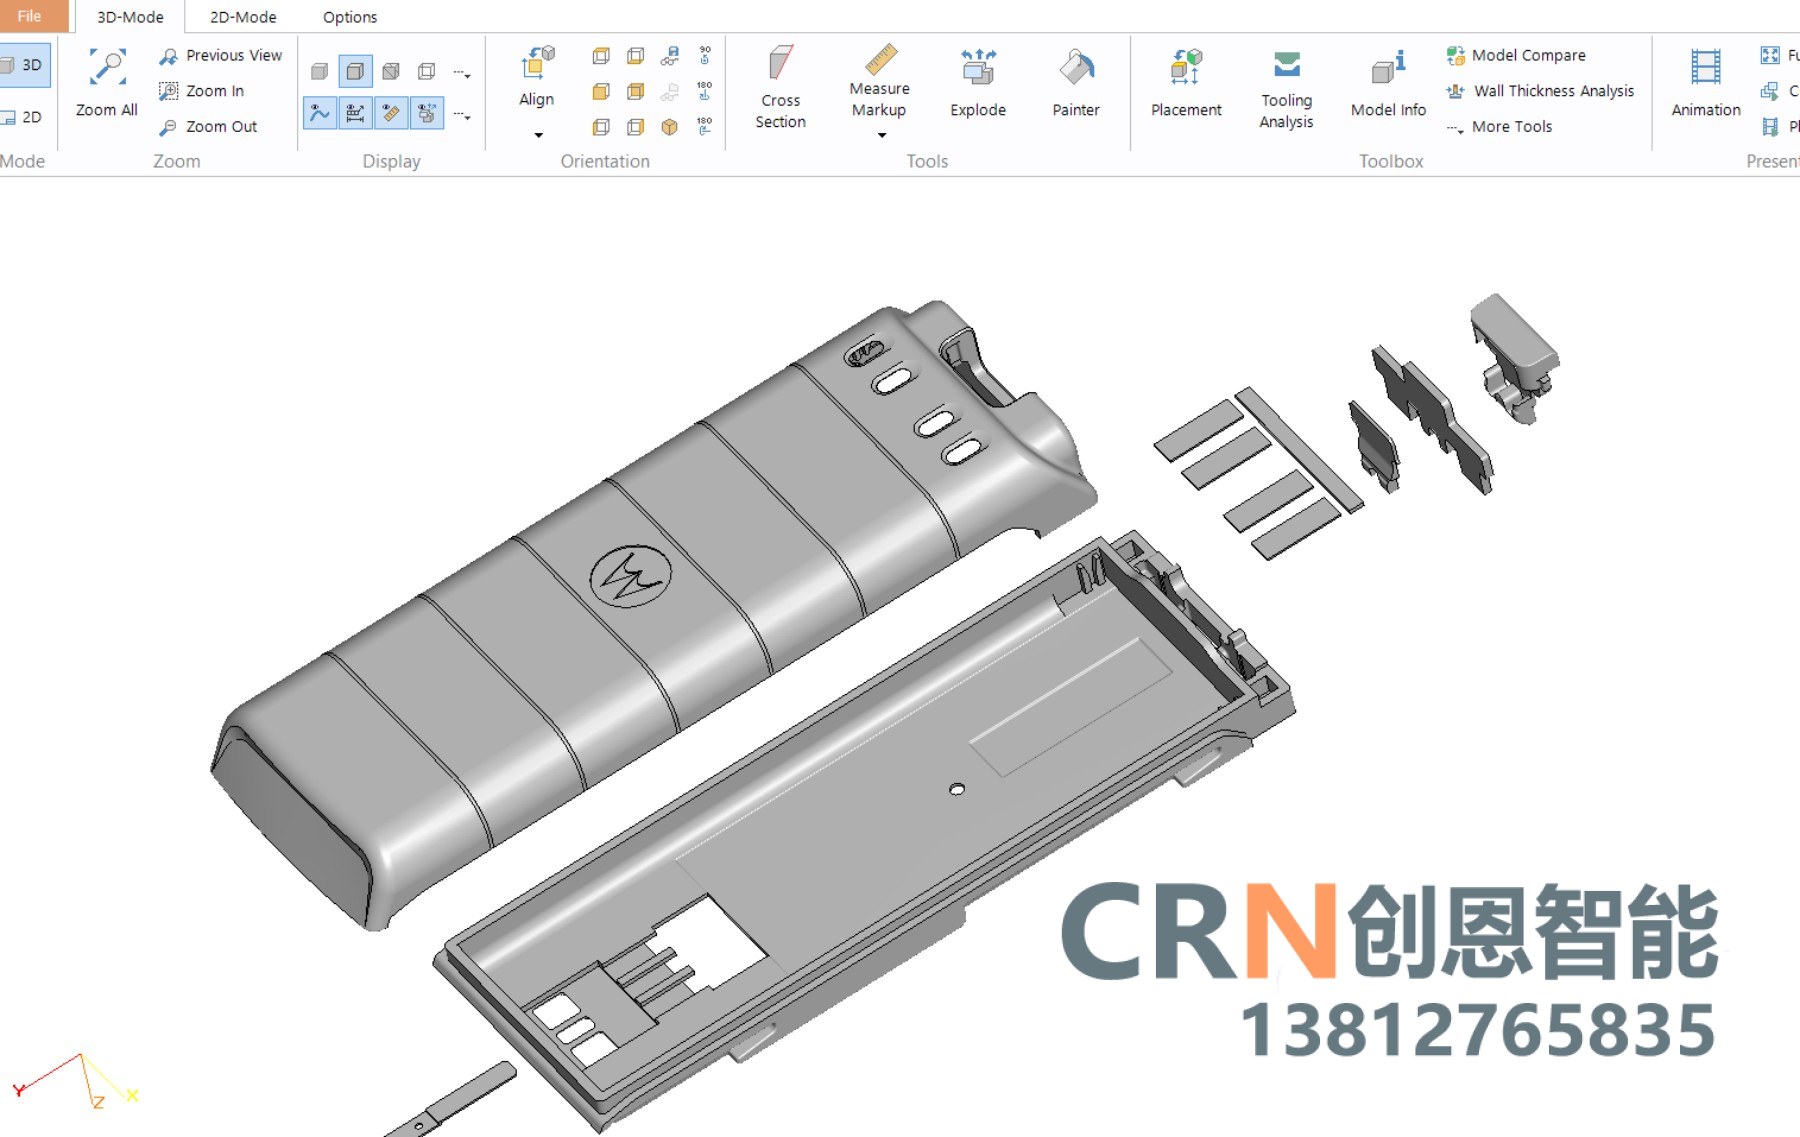
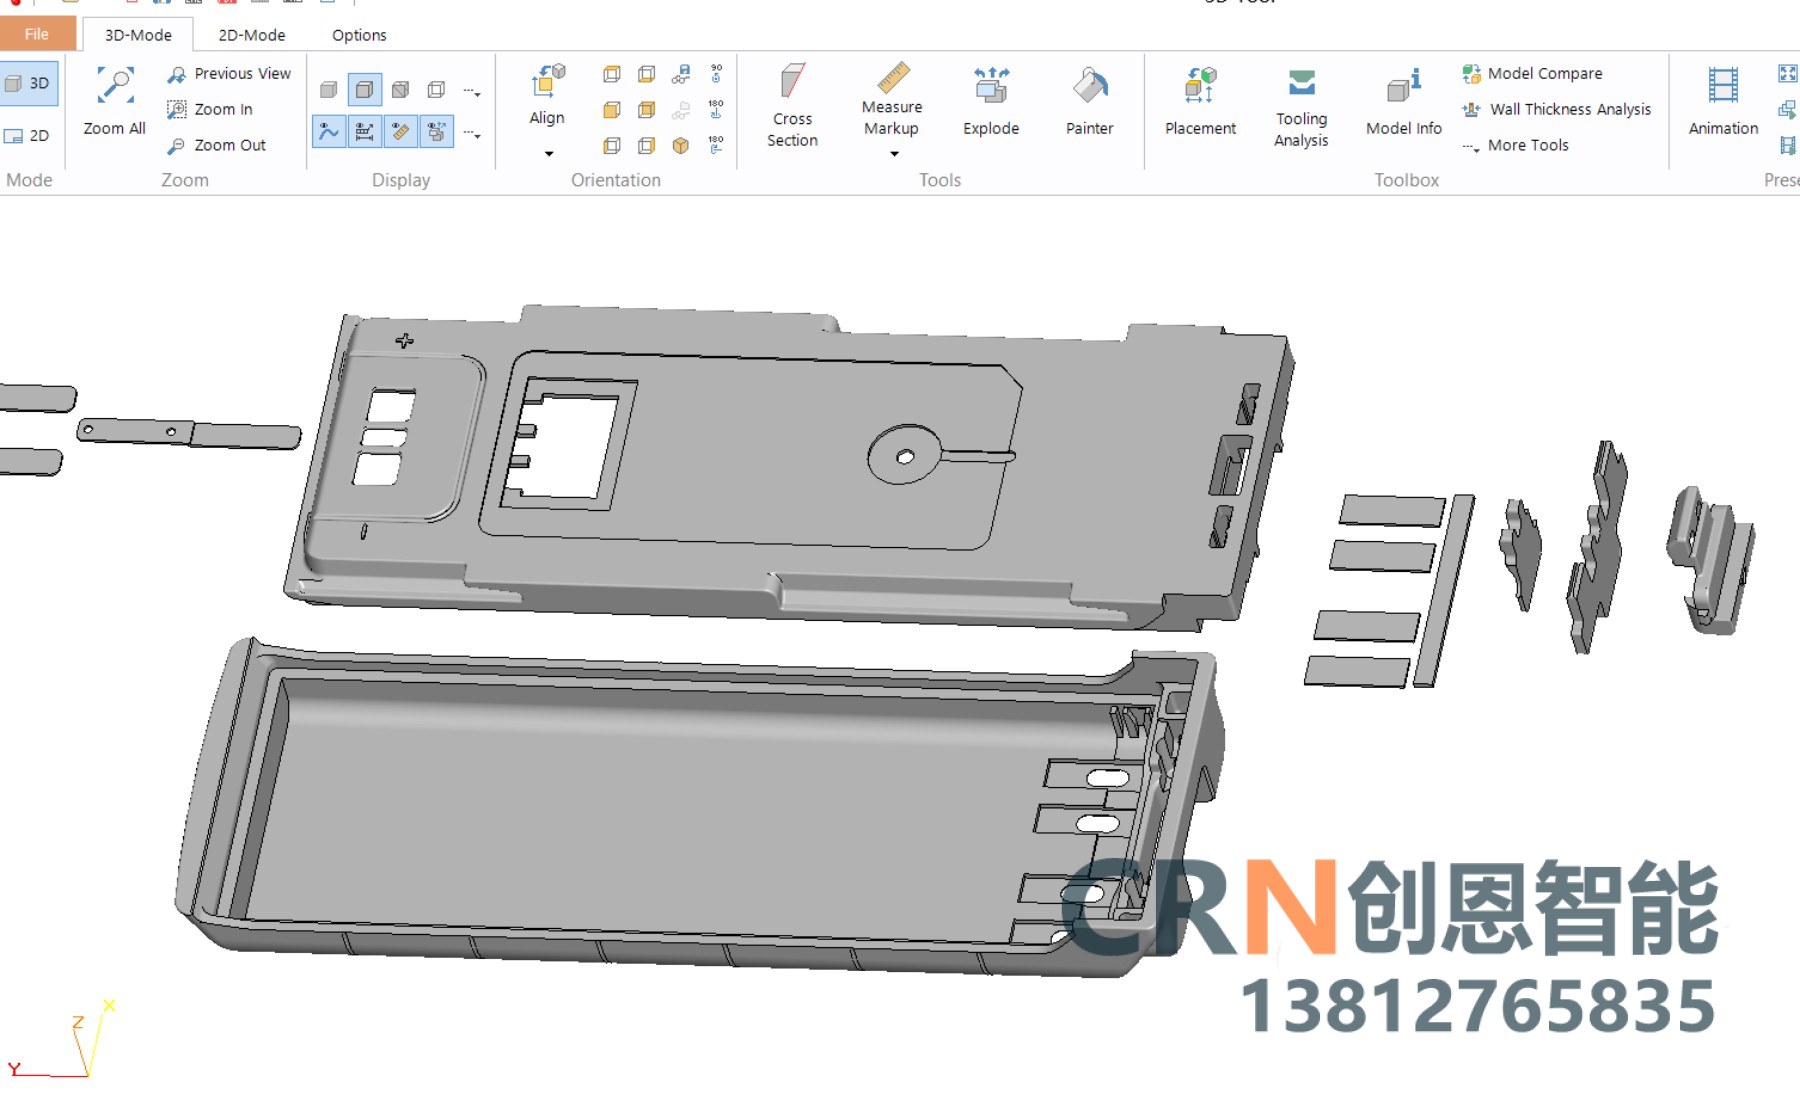
拔模斜度(脱模必备,分外观面 / 配合面)
1、通用拔模取值
- 光面外观壳体:单边拔模 1°~1.5°
- 蚀纹外观面:纹理越深,斜度越大;浅纹≥2°,深皮纹≥3°,防止脱模拉伤发白
- 内部非可视配合面:0.5°~1°
- PP、PE 软性料可适当减小;PC、ABS 硬质料不能过小
2、关键规则
- 沿开模方向统一拔模,倒扣结构必须设计滑块 / 斜顶,不能强行顶出。
- 配合柱、套筒、通孔内壁一定要做拔模,否则抱紧力过大顶白、顶裂产品。
- 外观面拔模方向优先保证外表面光洁,分型线布置在产品非可视边缘。
- 筋条、网格筋两侧均需设置拔模(单边 0.25°~0.5°)。