
结构设计案例
两股料交汇易产生熔接痕,在熔接位置设计溢料槽,带走熔接杂质,提升结合强度。 壳体远端、封闭筋槽、深 Boss 柱顶端容易困气烧焦,对应模具位置加排气槽,产品结构上可增设微小透气工艺孔。 壁厚均匀可缩短熔接痕长度与深度。
硬胶基底设计倒扣、穿孔、锯齿槽,让软胶嵌入咬合,防止包胶剥离脱落。 包胶壁厚控制 1.0~1.5mm,不要太厚,避免软胶收缩起皱。 硬胶包胶区域做磨砂纹理,提升粘结附着力。 密封包胶筋条设计半圆形 / 梯形截面,压缩量控制在 30% 左右。
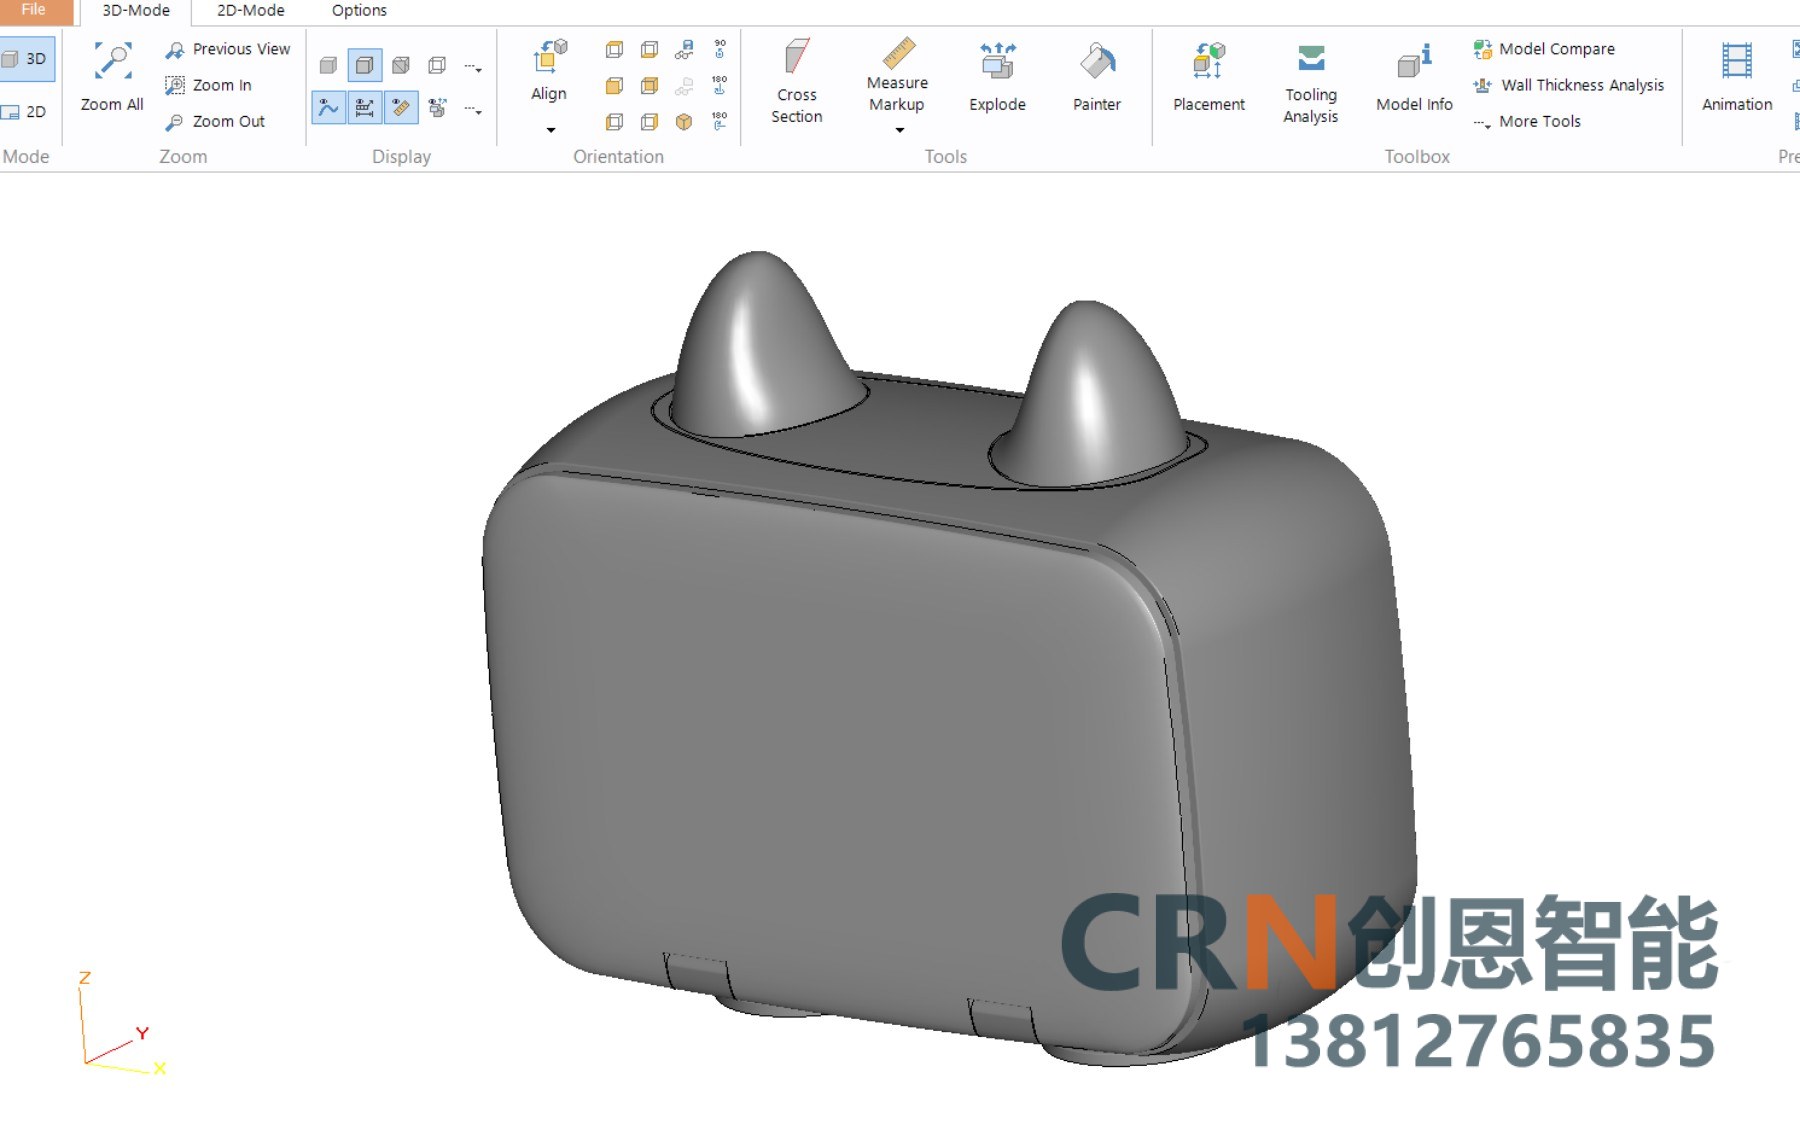
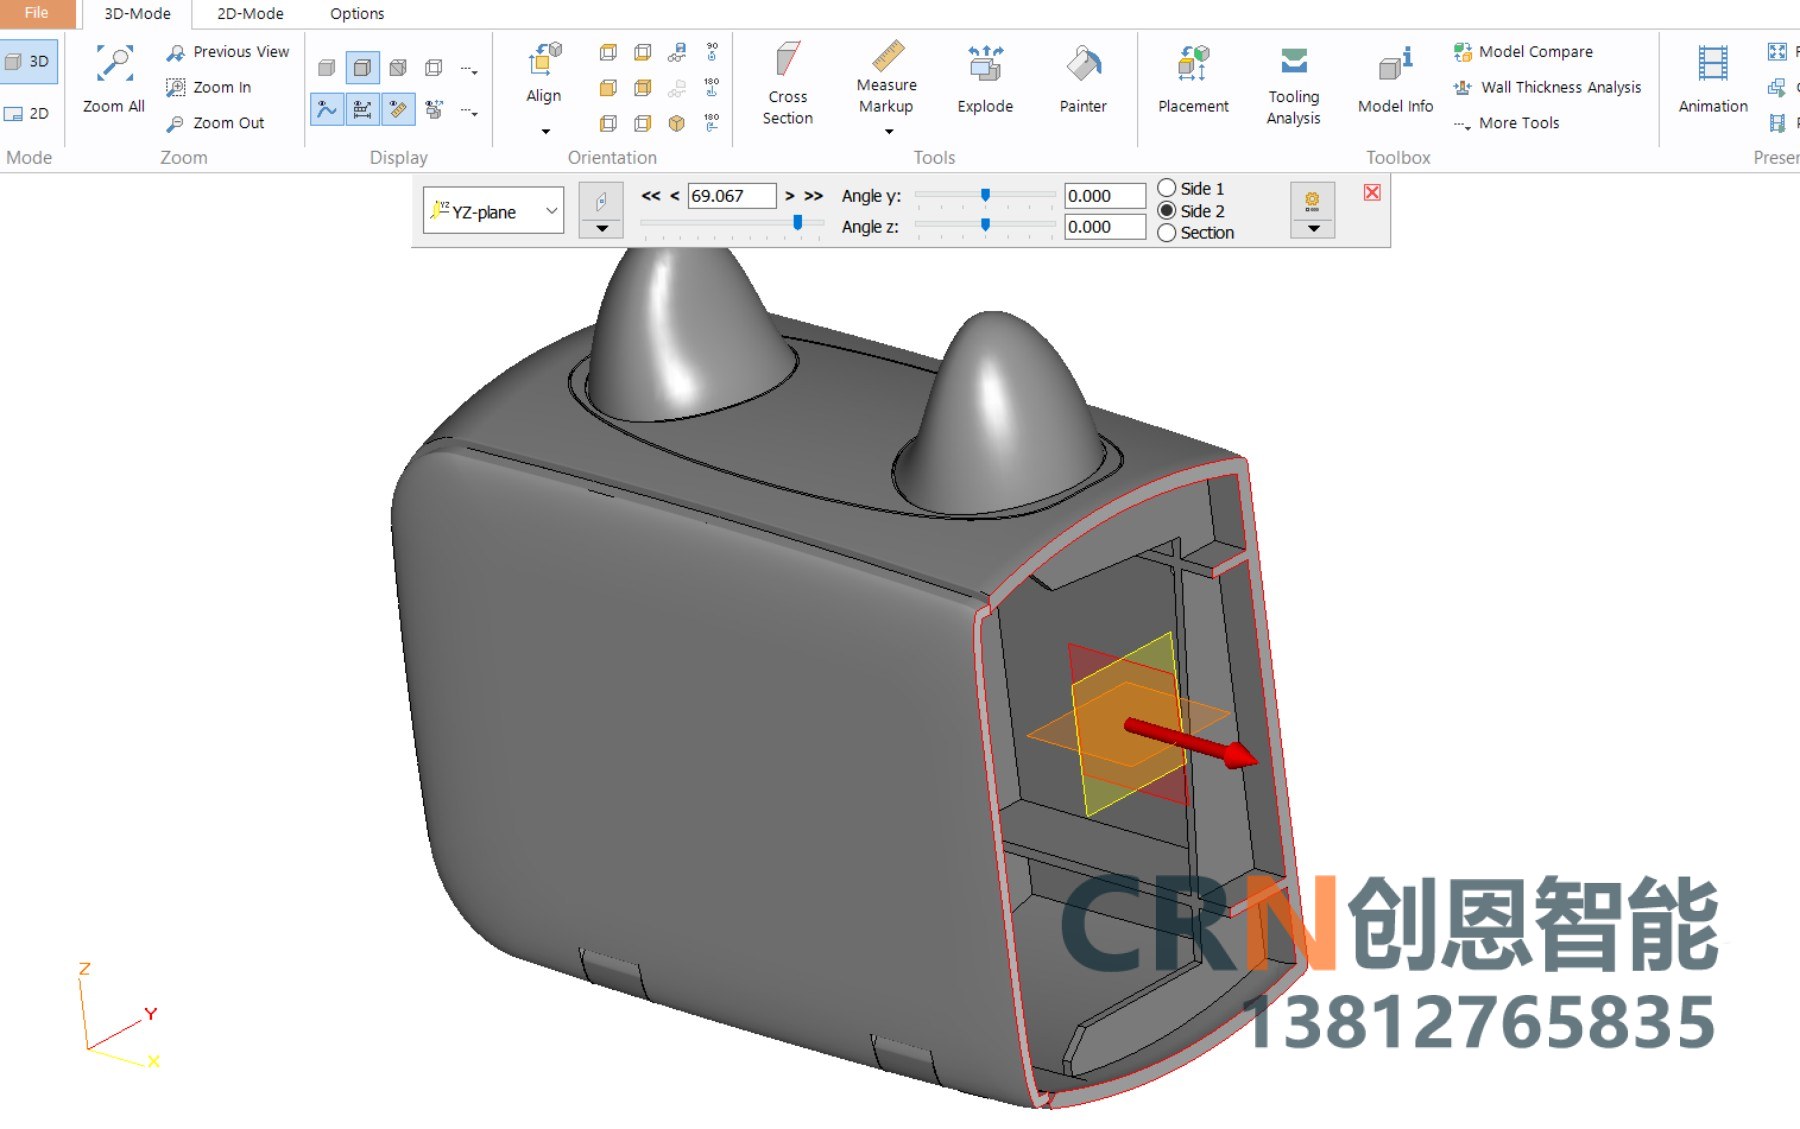
壁厚全程均匀是根本; 壳体正反面筋条排布密度尽量对称,单侧密集筋极易拉扯产品翘曲; 长条形塑件沿长度方向设计拱形预补偿,抵消冷却收缩形变; PP、PE 结晶料收缩率大,大件必须均匀布筋,避免自由收缩变形; 玻纤料纤维取向会造成各向收缩差异,结构对称排布抵消形变。

分型线、顶针痕、浇口全部隐藏在装配缝、底面、内侧非可视面; 外观面避免密集筋、凸起印记外露; 壳体接缝设计美工缝(0.15~0.2mm 细缝),掩盖加工装配误差; 大面积外观面设计轻微外凸拱形,抵消注塑凹陷,视觉更平整。