
逆向测绘:把一台实物变成可编辑的三维模型,中间隔着几道关
客户抱着一个零件找上门,说要照着这个做一套,最好再改改尺寸。这种需求在制造业里很常见:设备老旧图纸丢了、进口件买不到了、竞品要研究、手工打样的样件要数字化。没有三维数据,后面什么都做不了,这时候就轮到逆向测绘上场。
逆向测绘到底在干什么
简单说,就是先采集实物表面的三维坐标,得到一堆点云,再把点云处理成可用的三维模型。听起来是两步,实际上中间的活儿比想象中重。
要注意,逆向来料质量直接决定成果质量。一个磨损严重、变形、或者本身是手工敲出来的件,扫出来的数据就带着这些缺陷。这时候工程师得判断哪些是原始设计意图,哪些是使用造成的偏差,再决定要不要做修正。这一步靠的是经验,软件帮不上忙。
三种采集方式,各有各的适用边界
接触式三坐标测量,精度最高,能到微米级,适合规则特征——孔位、平面、圆柱这些。缺点是慢,测一个复杂曲面要打几百个点,效率低,而且对软质材料有形变风险。
激光扫描是目前的主流。手持式激光扫描仪精度一般在 0.02 到 0.05 毫米,配合摄影测量或者跟踪系统,大件也能保证整体精度。速度快,曲面处理能力强,大部分外观件、钣金件、铸件都用它。缺点是对反光表面和深色表面敏感,遇到亮面金属或者纯黑塑料,得先喷一层显像剂,薄薄一层,测完擦掉。

工业 CT 是另一个路子,能做内部结构的无损检测。装配件不用拆就能看到内部配合关系,还能测壁厚、看气孔、查装配间隙。代价是设备贵、扫描时间长,而且对尺寸大的高密度金属件穿透能力有限。一般用在医疗器件、精密铸件、电子组件这类高附加值的小件上。
从点云到模型:这一步最费工
扫描完成只是拿到了几百万甚至上千万个点的坐标。要变成能用于设计和加工的三维模型,还要过几道:
先去噪和拼接。多视角扫描的数据要对齐到同一坐标系,拼接误差累积会让模型扭曲,所以大件通常要布设标靶点或者用跟踪式扫描。然后补洞,遮挡部位、深孔内部扫不到的地方会留下空缺,能补的补,补不了的要在模型上明确标出来。
接下来是关键的曲面重建。这里有个分岔:如果要的是可直接编辑的参数化模型,就得在逆向软件里人工分面、拟合曲面、重建特征树,工作量最大但模型最有用;如果只是要个用于检测对比或者展示的模型,做成三角网格面就够了,速度快很多。
我们做下来,一个中等复杂度的零件,从扫描到交付可编辑模型,通常需要一两天。客户如果只说要个三维图而不讲用途,很容易在后面对齐不上——要改尺寸做改进的,一定要参数化模型;只做档案留存的,网格面足矣。
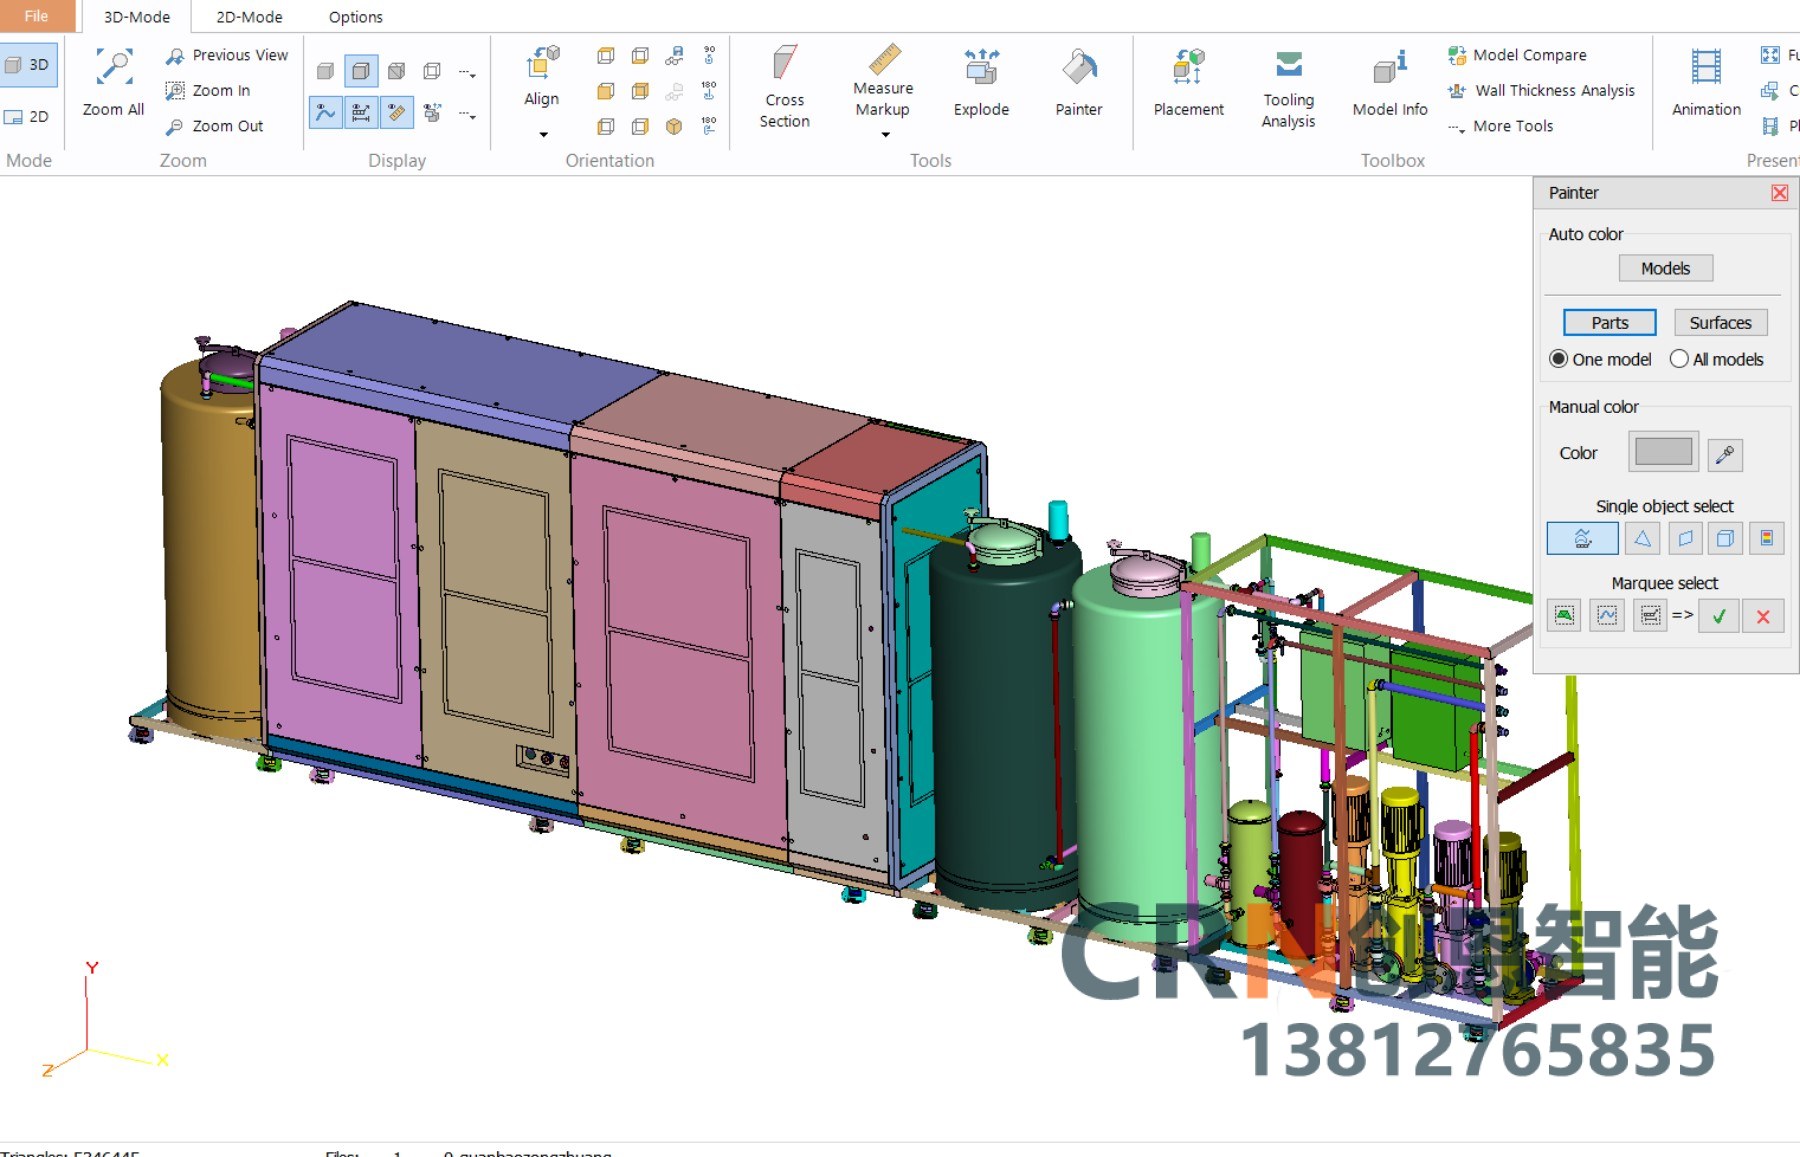
哪些场景真的需要逆向
最典型的是替代件开发。进口设备上的配件坏了,原厂买不到或者交期几个月,扫一个回来改材料改工艺,成本能压下来不少。这类需求在医疗设备、专用设备上特别多。
第二种是竞品研究和设计参考。这个要提醒一句:逆向研究能不能做、做了能用到什么程度,有法律边界。用于分析学习通常没问题,直接照抄外观和结构就踩外观设计专利和实用新型的红线了。正规的做法是取其尺寸逻辑和人机关系的参考,形态和结构方案自己重新做。
第三种是手工样件数字化。老师傅油泥或者手工敲出来的样件,造型很到位但没有数据,扫下来再修顺曲面,就能直接进结构设计。这条路径在外观件开发里能省不少时间。
逆向之后还有正向
拿到模型不等于完事。逆向出来的通常是现状,而产品往往要改进。所以完整的流程是逆向打底、正向优化:先还原现有形态,再根据新的功能要求、工艺条件、成本目标重新设计。这两步揉在一起做,才能真正把一台实物变成下一代产品。